
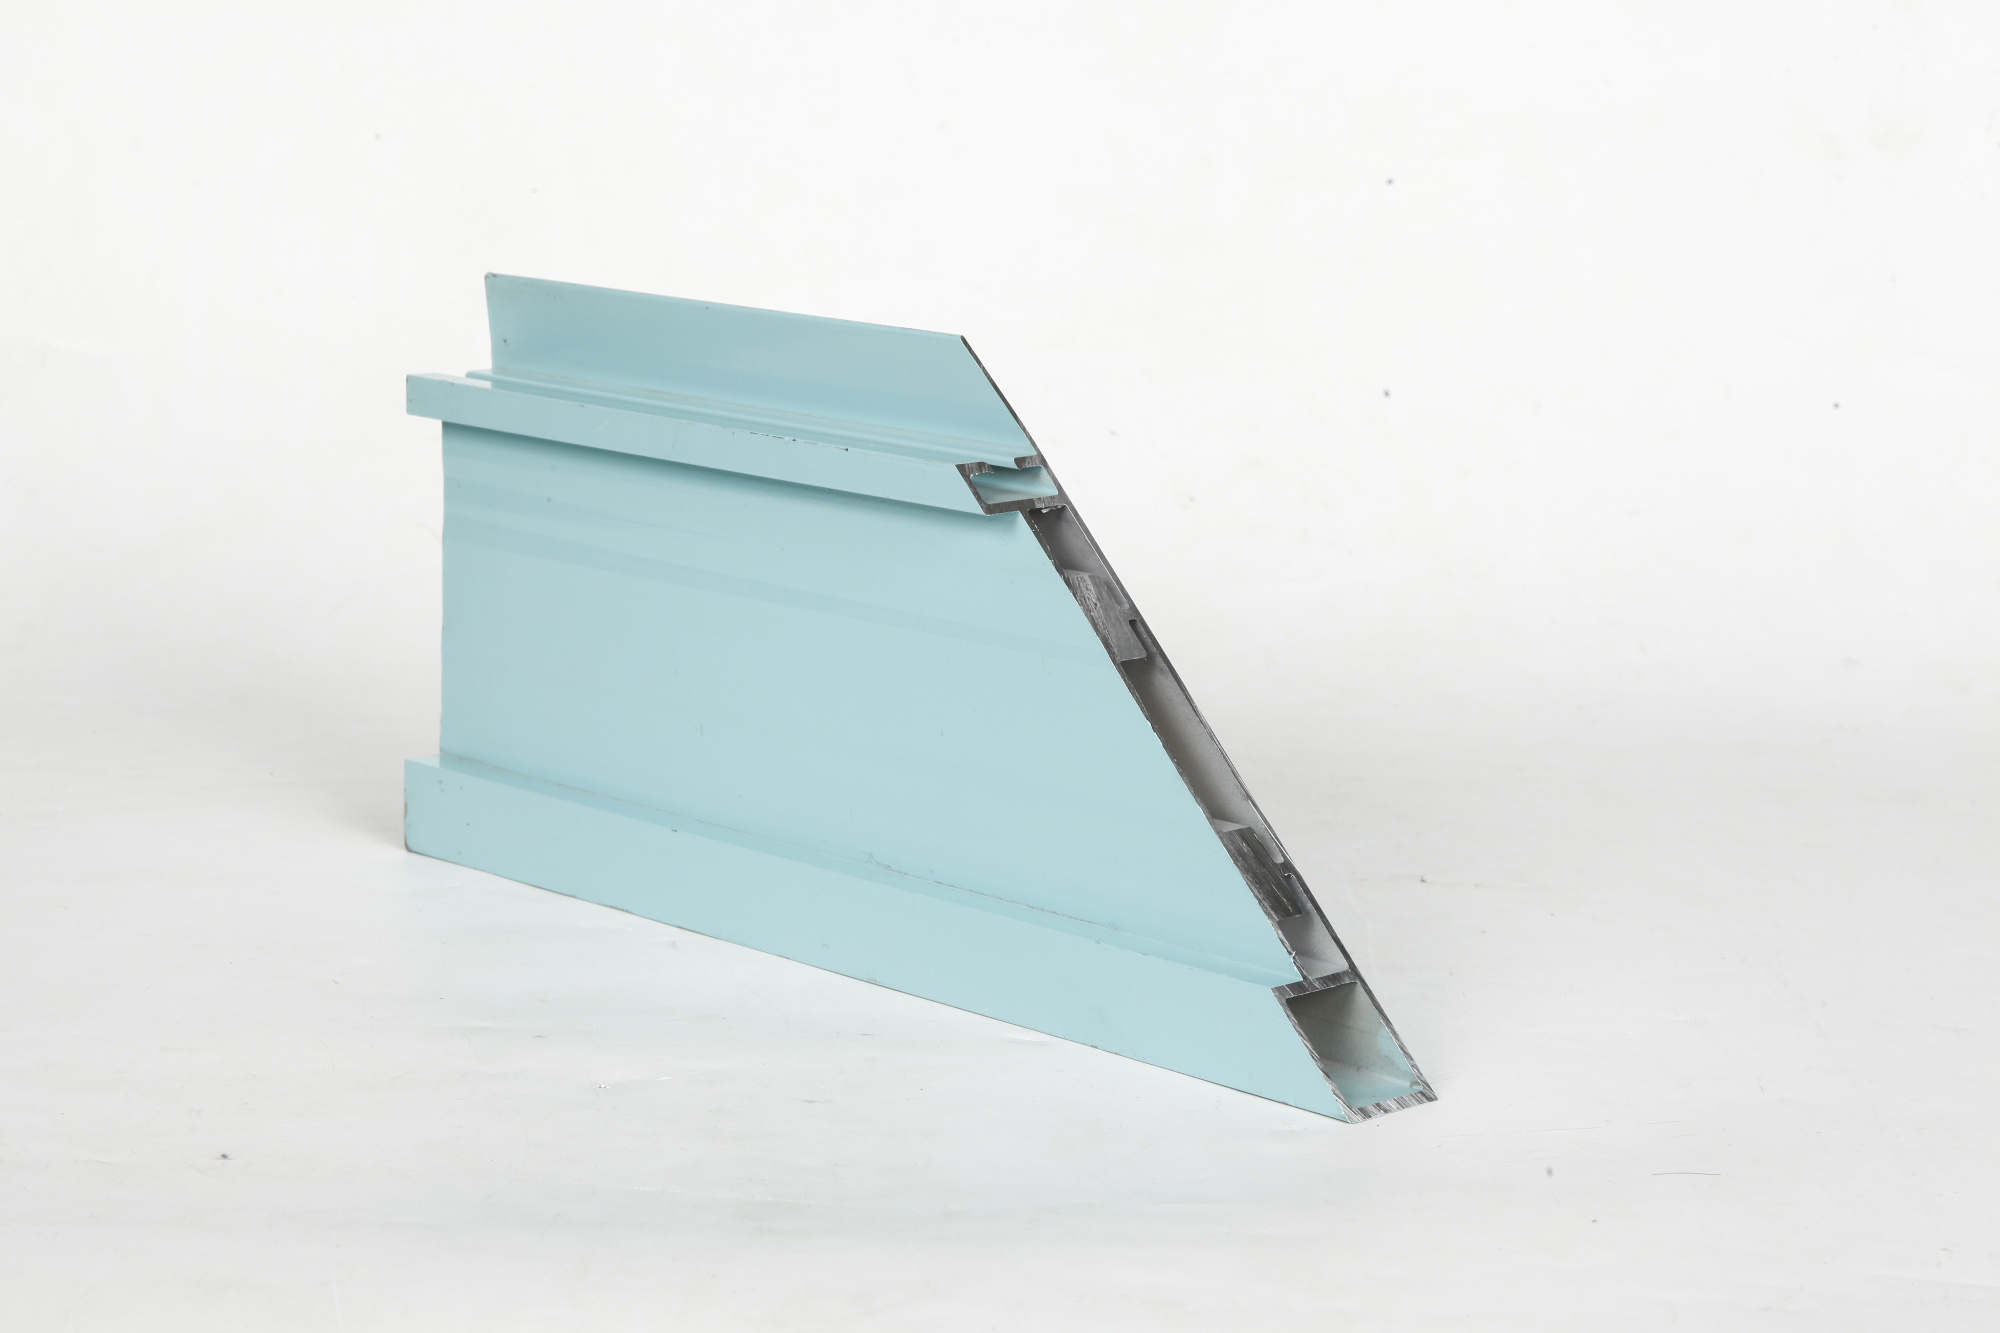
Các quyết định sản xuất ảnh hưởng đáng kể đến chất lượng sản phẩm, chi phí và tiến độ. Khi lựa chọn giữa ép Nhôm và đúc, việc hiểu rõ điểm mạnh, hạn chế và ứng dụng lý tưởng của từng quy trình là điều thiết yếu đối với các chuyên gia công nghiệp. Cả hai phương pháp đều biến nhôm thành các bộ phận hoàn chỉnh hoặc gần hoàn chỉnh, tuy nhiên chúng vận hành thông qua các cơ chế cơ bản khác nhau và mang lại những lợi thế riêng biệt tùy theo yêu cầu cụ thể của dự án bạn.

Sự lựa chọn giữa hai quy trình sản xuất này không chỉ ảnh hưởng đến chi phí sản xuất tức thời mà còn tác động đến hiệu suất thành phần về lâu dài, tính linh hoạt trong thiết kế và khả năng mở rộng. Các kỹ sư và đội ngũ mua hàng phải đánh giá các đặc tính vật liệu, độ phức tạp về hình học, yêu cầu về khối lượng, dung sai và thông số độ nhẵn bề mặt trước khi quyết định áp dụng phương pháp nào. Hướng dẫn này trình bày chi tiết những khác biệt then chốt, giúp bạn đưa ra quyết định sáng suốt phù hợp với mục tiêu vận hành và giới hạn ngân sách.
Sự khác biệt giữa ép đùn nhôm và đúc nhôm
Cơ chế quy trình và đặc điểm sản phẩm đầu ra
Ép đùn nhôm là quá trình ép hợp kim nhôm đã được làm nóng qua một khuôn có hình dạng xác định để tạo ra các thanh dài với mặt cắt ngang đồng đều. Phương pháp theo kiểu loại bỏ này sản xuất các bộ phận có độ dày thành nhất quán, kiểm soát chính xác kích thước và hao hụt vật liệu tối thiểu. Các thanh ép đùn có thể được cắt, khoan hoặc gia công cơ khí theo thông số kỹ thuật cuối cùng, khiến phương pháp ép đùn nhôm rất linh hoạt cho các ứng dụng tùy chỉnh yêu cầu dung sai chặt chẽ và hình học lặp lại chính xác.
Ngược lại, phương pháp đúc rót nhôm ở trạng thái nóng chảy vào một khoang khuôn, nơi vật liệu đông đặc thành hình dạng đã được xác định trước. Quy trình đúc vượt trội trong việc tạo ra các hình dạng phức tạp, tiết diện dày và các chi tiết bên trong tinh vi—những điều mà riêng phương pháp ép đùn nhôm khó hoặc không thể thực hiện được. Tuy nhiên, các bộ phận đúc thường đòi hỏi xử lý hậu kỳ rộng rãi, bao gồm gia công cơ khí, mài và hoàn thiện, nhằm đáp ứng các tiêu chuẩn về kích thước và chất lượng bề mặt.
Tính chất vật liệu và Hiệu suất
Việc ép đùn nhôm tạo ra các bộ phận có độ bền cấu trúc và độ bền cơ học vượt trội so với nhiều lựa chọn đúc khác. Quá trình ép liên tục làm đồng nhất cấu trúc tinh thể nhôm, từ đó cải thiện khả năng chống mỏi và độ bền kéo — yếu tố then chốt trong các ứng dụng hàng không vũ trụ, ô tô và thiết bị hạng nặng. Các thanh định hình ép đùn cũng thể hiện độ ổn định kích thước tốt hơn và độ xốp thấp hơn, dẫn đến độ tin cậy cao hơn trong các môi trường khắc nghiệt.
Các bộ phận nhôm đúc có thể chứa các lỗ rỗ, khoang co ngót và hiện tượng phân tầng — những vấn đề vốn có trong quá trình đông đặc. Những khuyết tật bên trong này có thể làm suy giảm tính chất cơ học và gây ra điểm yếu dưới tải trọng chu kỳ. Mặc dù các kỹ thuật đúc tiên tiến như đúc chân không hoặc đúc nén có thể giảm thiểu những rủi ro này, nhưng các phương pháp đúc tiêu chuẩn thường đòi hỏi thêm các quy trình xử lý nhiệt và kiểm tra chất lượng để đảm bảo tính toàn vẹn về hiệu năng.
Các yếu tố chi phí, khối lượng sản xuất và tiến độ
Đầu tư khuôn mẫu và hiệu quả kinh tế nhờ quy mô sản xuất
Ép đùn nhôm đòi hỏi khoản đầu tư ban đầu đáng kể cho việc chế tạo khuôn, thường dao động từ vài nghìn đến vài chục nghìn đô la Mỹ, tùy thuộc vào mức độ phức tạp của hình dạng tiết diện. Tuy nhiên, sau khi khuôn được chế tạo xong, chi phí trên mỗi đơn vị sẽ giảm mạnh khi khối lượng sản xuất tăng lên. Đối với các đợt sản xuất có khối lượng lớn hoặc kéo dài trong thời gian dài, ép đùn nhôm mang lại hiệu quả kinh tế trên mỗi đơn vị vượt trội và thời gian hoàn vốn cho chi phí khuôn mẫu ngắn hơn. Quy trình này trở nên ngày càng hiệu quả về chi phí khi sản xuất trên mức khoảng 5.000–10.000 đơn vị mỗi năm, tùy thuộc vào thông số kỹ thuật của hình dạng tiết diện.
Khuôn đúc cũng đòi hỏi chi phí ban đầu đáng kể; tuy nhiên, các hình dạng đơn giản hơn có thể giúp giảm chi phí chế tạo khuôn cho những lô sản xuất nhỏ hơn so với các cấu trúc ép đùn phức tạp. Đối với các lô sản xuất nhỏ đến trung bình—thường dưới 5.000 đơn vị—đúc đôi khi là lựa chọn dễ tiếp cận hơn để bắt đầu. Tuy nhiên, chi phí đúc trên mỗi đơn vị vẫn tương đối cao do mỗi chi tiết đều cần được đổ khuôn riêng, làm nguội và gia công hậu kỳ thủ công. Khi khối lượng sản xuất tăng lên, ép đùn nhôm trở thành lựa chọn kinh tế hơn.
Thời gian dẫn đầu sản xuất và tính linh hoạt về lịch trình
Các dây chuyền ép đùn nhôm vận hành liên tục, đạt tốc độ xử lý nhanh ngay sau khi hoàn tất thiết lập ban đầu. Lịch sản xuất thường dễ dàng đáp ứng các đơn hàng khẩn cấp hoặc giao hàng ưu tiên hơn so với các quy trình đúc. Khả năng cắt, khoan và tùy chỉnh nhanh chóng các thanh ép đùn trong các công đoạn gia công phụ khiến ép đùn nhôm đặc biệt hữu ích cho các dự án yêu cầu tiến độ gấp, nơi cần điều chỉnh thiết kế hoặc chế tạo mẫu nhanh.
Số chu kỳ đúc phụ thuộc vào thời gian làm nguội, vốn tăng lên cùng với độ dày chi tiết và khối lượng mặt cắt ngang. Các chi tiết đúc phức tạp có thể cần vài tuần để chuẩn bị khuôn và xác nhận chất lượng, từ đó kéo dài tổng thời gian giao hàng. Tuy nhiên, đối với những yêu cầu hình học cụ thể đòi hỏi mức độ phức tạp mà chỉ phương pháp đúc mới đáp ứng được, những khoảng thời gian dài hơn này có thể là con đường khả thi duy nhất.
Tính linh hoạt trong thiết kế, dung sai và sự phù hợp với ứng dụng
Độ phức tạp về hình học và các ràng buộc thiết kế
Ép đùn nhôm vượt trội trong việc sản xuất các thanh dài có mặt cắt ngang đồng đều và nhất quán. Quy trình này xử lý rất tốt các phần rỗng, các hình dạng chu vi phức tạp và các cấu trúc thành mỏng. Tuy nhiên, ép đùn nhôm gặp khó khăn với các đặc điểm thay đổi đáng kể dọc theo chiều dài hoặc yêu cầu khối lượng lớn theo hướng bán kính tại các vùng cục bộ. Các nhà thiết kế làm việc với ép đùn nhôm cần suy nghĩ theo hướng các thanh có mặt cắt đồng đều và chấp nhận rằng một số biến đổi hình học đòi hỏi gia công bổ sung sau khi ép đùn hoặc các thao tác lắp ráp.
Đúc mang lại độ tự do thiết kế vượt trội cho các hình học phức tạp ba chiều. Các khoang bên trong, gân tăng cứng, rãnh khoét và độ dày thành thay đổi đều được tích hợp liền mạch trong một lần đúc duy nhất. Khi chi tiết của bạn yêu cầu hình dạng tinh vi mà nếu gia công bằng phương pháp lắp ráp tốn kém hoặc phay tiện quy mô lớn thì đúc thường là giải pháp thực tế và kinh tế nhất. Đổi lại, đúc vốn dĩ tạo ra bề mặt và kích thước ít chính xác hơn, nên cần gia công hoàn thiện bổ sung để đạt được dung sai chặt chẽ.
Yêu cầu về dung sai kích thước và độ nhẵn bề mặt
Việc ép đùn nhôm thường đạt độ chính xác kích thước trong khoảng ±0,5 milimét đến ±1,0 milimét đối với các profile tiêu chuẩn; độ chính xác cao hơn có thể đạt được nhờ thiết kế khuôn ép chính xác. Chất lượng bề mặt nói chung vượt trội, dao động từ bề mặt anốt hóa mịn đến bề mặt gia công cơ khí chính xác. Những ưu điểm vốn có này khiến phương pháp ép đùn nhôm trở thành lựa chọn ưu tiên cho các ứng dụng yêu cầu kiểm soát chặt chẽ về kích thước và thẩm mỹ bề mặt vượt trội mà không cần xử lý thứ cấp phức tạp.
Các chi tiết đúc thường có độ chính xác kích thước trong khoảng ±1,5 milimét đến ±3,0 milimét, tùy thuộc vào phương pháp đúc và mức độ gia công sau đúc. Để đạt được độ chính xác cao hơn, cần thực hiện thêm các công đoạn gia công cơ khí, dẫn đến chi phí và thời gian giao hàng tăng lên. Bề mặt của chi tiết ngay sau khi đúc vẫn tương đối thô ráp, do đó hầu hết các ứng dụng yêu cầu bề mặt đạt tiêu chuẩn thẩm mỹ hoặc chức năng đều cần phải mài hoặc gia công cơ khí.
Ra Quyết Định Lựa Chọn Của Bạn
Phù hợp với khối lượng sản xuất và phạm vi dự án
Đối với sản xuất khối lượng lớn và dài hạn các hồ sơ đồng nhất với dung sai chặt chẽ, ép đùn nhôm thường mang lại lợi thế vượt trội về chi phí, chất lượng và tốc độ. Hãy chọn phương pháp ép đùn nhôm khi bộ phận của bạn có mặt cắt ngang đồng đều, yêu cầu độ chính xác về kích thước và khối lượng hàng năm vượt quá khoảng 5.000 đến 10.000 đơn vị. Quy trình này cũng phù hợp cho chế tạo mẫu thử và các ứng dụng đặc chủng khối lượng thấp, nơi tính linh hoạt trong thiết kế và khả năng lặp lại nhanh là ưu tiên hàng đầu.
Chọn phương pháp đúc khi bộ phận của bạn yêu cầu hình học ba chiều phức tạp, khoang rỗng bên trong hoặc sự thay đổi cục bộ về khối lượng — những yếu tố không thể đạt được bằng phương pháp ép đùn. Đúc cũng là lựa chọn hợp lý đối với các lô sản xuất nhỏ, nơi chi phí ban đầu cho khuôn vẫn ở mức có thể chấp nhận được, hoặc khi độ phức tạp về hình học đủ để biện minh cho nỗ lực gia công bổ sung và thời gian giao hàng kéo dài hơn. Hãy đánh giá xem những lợi thế vốn có của đúc về độ phức tạp có bù đắp được chi phí trên mỗi đơn vị cao hơn và những thách thức về kiểm soát kích thước hay không, tùy theo ứng dụng cụ thể của bạn.
Các yếu tố liên quan đến Chất lượng, Hiệu năng và Quy định
Các ứng dụng trong ngành hàng không - vũ trụ, ô tô hoặc các ngành công nghiệp yêu cầu độ an toàn cao thường ưu tiên sử dụng nhôm ép đùn do độ nguyên vẹn vượt trội của vật liệu, các đặc tính cơ học dễ dự báo và hệ thống tài liệu chất lượng đã được thiết lập. Nếu ứng dụng của bạn yêu cầu các đặc tính vật liệu được chứng nhận, kiểm tra khả năng chịu mỏi hoặc tài liệu truy xuất nguồn gốc, thì những ưu điểm vốn có của nhôm ép đùn cùng các quy trình kiểm tra đơn giản hóa sẽ giúp giảm thiểu rủi ro và đơn giản hóa việc tuân thủ quy định. Cấu trúc vật liệu hình thành qua quá trình ép đùn một cách tự nhiên đáp ứng được những yêu cầu chất lượng nghiêm ngặt này.
Đúc vẫn là lựa chọn khả thi đối với các ứng dụng không yêu cầu độ an toàn cao, nơi độ phức tạp trong thiết kế biện minh cho nỗ lực bổ sung nhằm xác thực chất lượng. Nếu ứng dụng của bạn chấp nhận độ xốp bên trong hoặc chỉ yêu cầu các đặc tính cơ học ở mức trung bình, thì phương pháp đúc có thể mang lại hiệu suất chấp nhận được với tổng chi phí thấp hơn. Tuy nhiên, cần đánh giá kỹ lưỡng xem việc quan sát ban đầu về độ nguyên vẹn vật liệu thấp hơn khi đúc có phù hợp với các yêu cầu về chất lượng và trách nhiệm pháp lý của bạn hay không.
Câu hỏi thường gặp
Khi nào tôi nên chọn ép đùn nhôm thay vì đúc?
Chọn ép đùn nhôm khi bạn cần các profile có mặt cắt đồng đều, dung sai kích thước chặt chẽ, độ hoàn thiện bề mặt vượt trội, sản xuất khối lượng lớn hoặc cung cấp linh kiện dài hạn. Ép đùn nhôm cũng phù hợp với các ứng dụng yêu cầu độ bền cấu trúc cao, khả năng chống mỏi tốt hoặc đáp ứng tiêu chuẩn hàng không vũ trụ và ô tô. Quy trình này trở nên tối ưu về mặt kinh tế khi sản lượng đạt từ 5.000 đến 10.000 đơn vị mỗi năm và trong các dự án mà việc chế tạo mẫu nhanh hoặc điều chỉnh thiết kế được dự kiến.
Những yếu tố chi phí chính nào làm cho phương pháp đúc trở nên ưu việt hơn?
Đúc có thể mang lại tổng chi phí thấp hơn đối với các hình học ba chiều phức tạp, vốn đòi hỏi quy trình ép đùn nhôm kéo dài kèm theo nhiều công đoạn gia công cơ khí phụ trợ. Đối với các lô sản xuất nhỏ—thường dưới 2.000 đến 5.000 đơn vị—khi chi phí phân bổ khuôn đúc trở nên quá cao, đúc đôi khi mang lại hiệu quả kinh tế trên mỗi đơn vị tốt hơn. Đúc cũng loại bỏ các công đoạn tạo hình phụ trợ khi các đặc điểm bên trong hoặc các dạng hình bất quy tắc không thể đạt được bằng phương pháp ép đùn, từ đó giảm số bước quy trình và lao động liên quan.
Đúc có thể đạt được độ chính xác kích thước tương đương với ép đùn nhôm hay không?
Các phương pháp đúc tiêu chuẩn thường không thể đạt được độ chính xác về kích thước vốn có của quy trình ép đùn nhôm mà không cần gia công bổ sung. Tuy nhiên, các kỹ thuật đúc tiên tiến như đúc ép hoặc đúc chân không có thể tiếp cận được mức dung sai tương đương với ép đùn, dù chi phí trên mỗi đơn vị cao hơn đáng kể. Đối với các ứng dụng yêu cầu độ chính xác cao, ép đùn nhôm mang lại tính nhất quán vượt trội về kích thước ngay từ dây chuyền sản xuất, giúp giảm thiểu gia công thứ cấp và các chi phí liên quan.