
Ang mga desisyon sa pagmamanupaktura ay may malaking epekto sa kalidad, gastos, at takdang panahon ng produkto. Kapag pipiliin ang pagitan ng aluminum Extrusion at casting, mahalaga ang pag-unawa sa bawat proseso—kabilang ang kanilang mga kalakasan, limitasyon, at angkop na aplikasyon—para sa mga propesyonal sa industriya. Parehong paraan ay nagpapabago ng aluminum patungo sa mga kumpletong o halos kumpletong komponente, ngunit gumagana sila sa pamamagitan ng lubhang magkaibang mekanismo at nagbibigay ng natatanging mga benepisyo depende sa tiyak na pangangailangan ng iyong proyekto.

Ang pagpipilian sa pagitan ng dalawang prosesong ito sa pagmamanufaktura ay nakaaapekto hindi lamang sa mga agarang gastos sa produksyon kundi pati na rin sa pangmatagalang pagganap ng mga bahagi, kalayaan sa disenyo, at kakayahang palawakin. Dapat suriin ng mga inhinyero at mga koponan sa pagbili ang mga katangian ng materyales, kumplikadong heometriya, kinakailangang dami, toleransya, at mga tukoy sa kalidad ng ibabaw bago magpasya sa alinman sa dalawang pamamaraan. Ang gabay na ito ay naglalakbay sa mga mahahalagang pagkakaiba, upang tulungan kang gumawa ng impormadong desisyon na umaayon sa mga layunin ng operasyon at mga limitasyon sa badyet.
Paano Nagkakaiba ang Aluminum Extrusion mula sa Casting
Mekanika ng Proseso at mga Katangian ng Output
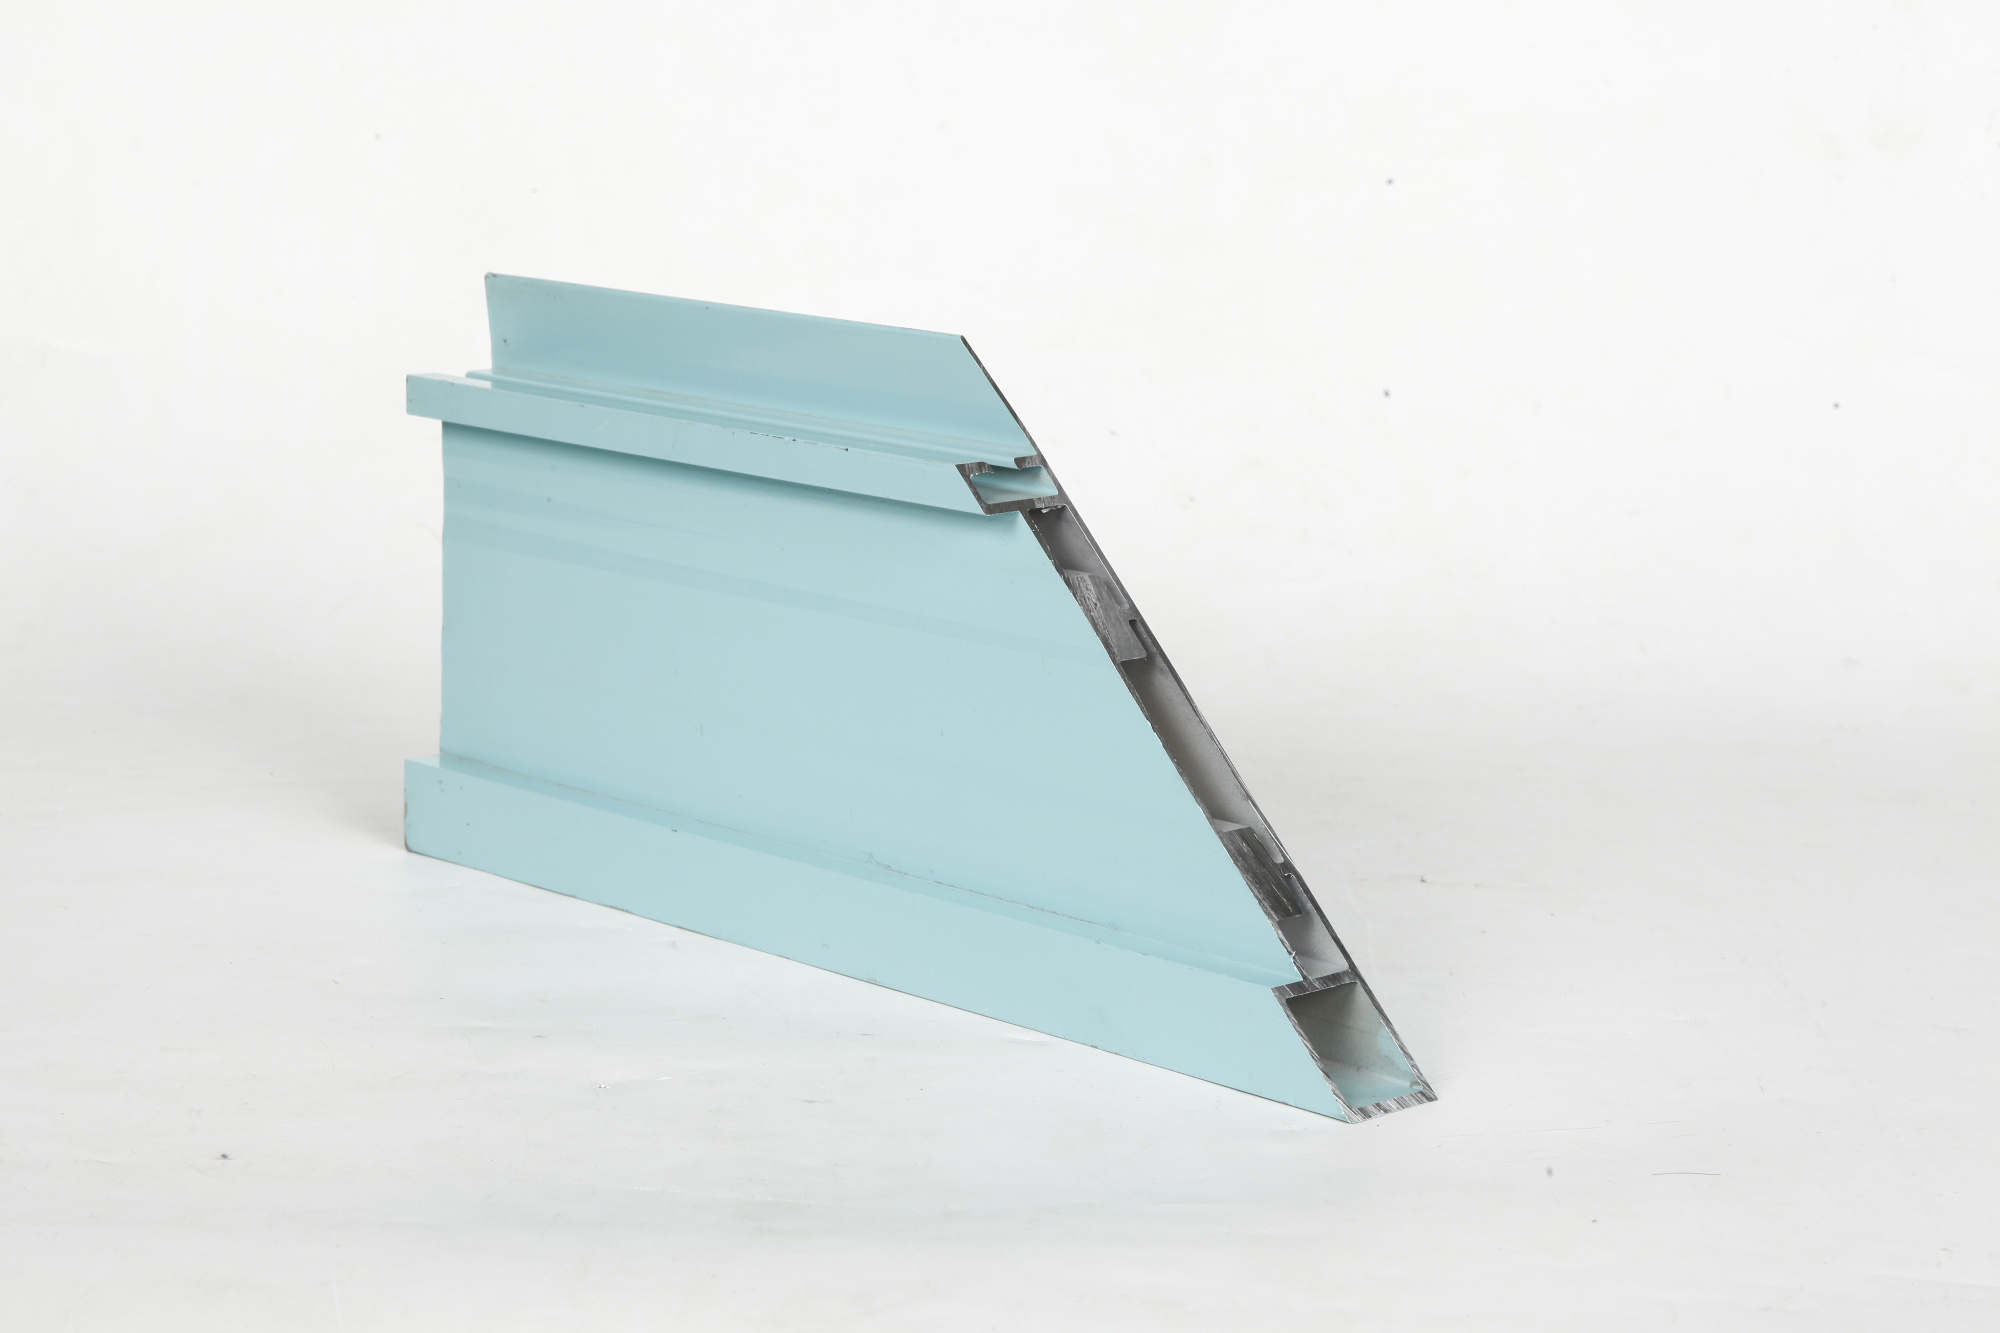
Ang aluminum extrusion ay nagpapasa ng mainit na alloy ng aluminum sa pamamagitan ng isang hugis-die upang makabuo ng mahabang, pare-parehong cross-sectional na profile. Ang paraan na ito, na may katangian ng pagbabawas, ay gumagawa ng mga bahagi na may pare-parehong kapal ng pader, tiyak na kontrol sa sukat, at kaunting basura ng materyales. Ang mga extruded na profile ay maaaring putulin, butasan, o i-machine ayon sa huling mga tukoy, kaya ang aluminum extrusion ay lubos na nababago para sa mga pasadyang aplikasyon na nangangailangan ng mahigpit na toleransya at paulit-ulit na hugis.
Sa kabaligtaran, ang casting ay nagpapahid ng tinunaw na aluminum sa loob ng isang mold cavity kung saan ito lumalamig at nagiging isang nakatakda nang una ang hugis. Ang proseso ng casting ay mahusay sa paglikha ng mga kumplikadong geometry, makapal na seksyon, at intrikadong panloob na katangian na hindi praktikal o imposible na gawin gamit lamang ang aluminum extrusion. Gayunpaman, ang mga cast na bahagi ay kadalasang nangangailangan ng malawak na post-processing, kabilang ang machining, grinding, at finishing, upang tupdin ang mga pamantayan sa sukat at kalidad ng ibabaw.
Mga Katangian at Pagganap ng Materyales
Ang aluminum extrusion ay gumagawa ng mga bahagi na may kahanga-hangang integridad sa istruktura at lakas na mekanikal kumpara sa maraming kast na alternatibo. Ang tuloy-tuloy na pagpindot ay nag-aayos ng istruktura ng kristal ng aluminum, na nagpapabuti ng pagtutol sa pagod at lakas ng paghila—na napakahalaga para sa mga aplikasyon sa aerospace, automotive, at malalaking kagamitan. Ang mga profile na naka-extrude ay nagpapakita rin ng mas mainam na katatagan sa sukat at nabawasan ang porosity, na nagreresulta sa mas mataas na katiyakan sa mga mahihirap na kapaligiran.
Ang mga bahaging kast na aluminum ay maaaring maglaman ng porosity, mga kuwang dahil sa pagkontrakt ng materyales, at mga isyu sa segregation na likas sa proseso ng solidification. Ang mga panloob na depekto na ito ay maaaring pabigatin ang mga katangian na mekanikal at lumikha ng mga kahinaan sa ilalim ng paulit-ulit na stress. Bagaman ang mga advanced na teknik sa pagkast tulad ng vacuum o squeeze casting ay nakakabawas sa mga panganib na ito, ang karaniwang mga paraan ng pagkast ay kadalasang nangangailangan ng dagdag na heat treatment at mga protokol sa inspeksyon ng kalidad upang matiyak ang integridad ng pagganap.
Mga Pagsasaalang-alang sa Gastos, Dami ng Produksyon, at Panahon
Puhunan sa Kagamitan at Ekonomiya ng Sukat ng Produksyon
Ang pag-eks-tru-de ng aluminum ay nangangailangan ng malaking paunang puhunan sa paggawa ng die, na karaniwang umaabot mula sa ilang libong dolyar hanggang sa sampung libong dolyar o higit pa, depende sa kumplikado ng profile. Gayunpaman, kapag na-gawa na ang die, ang gastos bawat yunit ay napakabilis na bumababa habang dumadami ang dami ng produksyon. Para sa mataas na dami ng produksyon o mahabang panahon ng operasyon, ang pag-eks-tru-de ng aluminum ay nagbibigay ng mas mahusay na ekonomiya bawat yunit at mas mabilis na pagbabayad ng puhunan sa kagamitan. Ang proseso ay naging mas cost-effective kapag lumampas sa humigit-kumulang 5,000 hanggang 10,000 yunit kada taon, depende sa mga teknikal na detalye ng profile.
Ang paggawa ng mga mold para sa paghahagis ay nangangailangan din ng malaking paunang gastos, ngunit ang mas simpleng mga hugis ay maaaring magbigay ng mas mababang gastos sa tooling para sa mas maliit na dami kumpara sa mga kumplikadong extrusion. Para sa maliit hanggang katamtamang produksyon—karaniwang sa ilalim ng 5,000 yunit—ang paghahagis ay minsan ay nag-aalok ng mas madaling daanan para sa pagsisimula. Gayunpaman, ang gastos bawat yunit para sa paghahagis ay nananatiling relatibong mataas dahil ang bawat bahagi ay nangangailangan ng hiwalay na pagpuno ng mold, paglamig, at pagproseso pagkatapos. Habang tumataas ang dami ng produksyon, ang aluminum extrusion ang naging mas ekonomikal na opsyon.
Mga Lead Time sa Produksyon at Fleksibilidad sa Iskedyul
Ang mga linya ng aluminum extrusion ay gumagana nang tuloy-tuloy, na nakakamit ng mabilis na throughput kapag natapos na ang setup. Ang mga iskedyul ng produksyon ay madalas na kayang isama ang mga rush order o mga expedited shipment nang mas madali kaysa sa mga operasyon ng paghahagis. Ang kakayahang i-cut, i-drill, at i-customize nang mabilis ang mga extruded profile sa mga secondary operation ay ginagawa ang aluminum extrusion na lubhang mahalaga para sa mga proyektong may kritikal na oras, kung saan kinakailangan ang mga pagbabago sa disenyo o mabilis na prototyping.
Ang bilang ng paghahagis ay nakasalalay sa oras ng paglamig, na tumataas kasama ang kapal ng bahagi at ang kabuuang masa ng cross-section. Ang mga kumplikadong paghahagis ay maaaring mangailangan ng mga linggo para sa paghahanda ng hulma at pagpapatunay ng kalidad, na nagpapahaba sa kabuuang lead time. Gayunman, para sa mga tiyak na kinakailangan sa hugis na nangangailangan ng kumplikadong disenyo na lamang ang paghahagis ang kayang magbigay, ang mas mahabang panahon na ito ay maaaring kumatawan sa tanging viable na daan pasulong.
Kahambing na Disenyo, Mga Toleransya, at Angkop na Paggamit
Kumplikadong Hugis at mga Panlimita sa Disenyo
Ang aluminum extrusion ay mahusay sa paggawa ng mahabang profile na may pare-parehong cross-section. Ang proseso ay lubos na epektibo sa paghawak ng mga butas na seksyon, mga hugis na may kumplikadong perimeter, at mga geometry na may manipis na pader. Gayunman, ang aluminum extrusion ay nahihirapan sa mga tampok na nagbabago nang malaki sa buong haba nito o nangangailangan ng malaking radial mass sa mga tiyak na lugar. Ang mga designer na gumagamit ng aluminum extrusion ay kailangang mag-isip sa mga termino ng pare-parehong profile at tanggapin na ang ilang pagbabago sa geometry ay nangangailangan ng machining o assembly operations pagkatapos ng extrusion.
Ang paghahagis ay nagbibigay ng walang kapantay na kalayaan sa disenyo para sa mga kumplikadong, three-dimensional na hugis. Ang mga panloob na puwang, mga boss, mga bulsa, at mga berde ng kapal ng pader ay maaaring maisama nang maayos sa isang solong operasyon ng paghahagis. Kapag ang iyong bahagi ay nangangailangan ng mga kumplikadong anyo na nangangailangan ng mahal na pagkakabit o malawak na pagmamachine, ang paghahagis ay kadalasang kumakatawan sa pinakapraktikal at pinakamurang solusyon. Ang kompromiso ay ang paghahagis ay likas na nagbubunga ng mas hindi tiyak na mga ibabaw at sukat, kaya kailangan ng pangalawang pagpapaganda upang makamit ang mahigpit na mga toleransya.
Mga Toleransya sa Sukat at mga Kinakailangan sa Pagkakabalahibo ng Ibabaw
Ang pag-eextrude ng aluminum ay karaniwang nagbibigay ng mga toleransya na ±0.5 millimetro hanggang ±1.0 millimetro sa mga karaniwang profile, kung saan ang mas mahigpit na toleransya ay maaaring makamit sa pamamagitan ng de-presyon na disenyo ng die. Ang kalidad ng surface finish ay karaniwang mas mataas, mula sa makinis na anodized na ibabaw hanggang sa mga precision-machined na finishes. Ang mga likas na kalamangan na ito ang nagpapagawa sa pag-eextrude ng aluminum bilang pinipiling proseso para sa mga aplikasyon na nangangailangan ng mahigpit na kontrol sa dimensyon at superior na surface aesthetics nang walang malawakang secondary processing.
Ang mga cast component ay karaniwang may toleransya na pagitan ng ±1.5 millimetro hanggang ±3.0 millimetro, depende sa paraan ng pag-cast at sa pagsisikap sa post-processing. Ang pagkamit ng mas mahigpit na toleransya ay nangangailangan ng karagdagang machining, na nagdaragdag ng gastos at lead time. Ang surface finish ng mga as-cast component ay nananatiling medyo rough, kaya kinakailangan ang grinding o machining para sa karamihan ng mga aplikasyon na nangangailangan ng aesthetic o functional na surface requirements.
Pagpili ng Desisyon
Pagkakalinyo sa Production Volume at Project Scope
Para sa mataas na dami at pangmatagalang produksyon ng pare-parehong mga profile na may mahigpit na toleransya, ang pag-e-extrude ng aluminum ay karaniwang nagbibigay ng mas mahusay na kalamangan sa gastos, kalidad, at bilis. Pumili ng pag-e-extrude ng aluminum kapag ang iyong komponente ay may pare-parehong cross-section, nangangailangan ng presisyong dimensyonal, at ang taunang dami nito ay lumalampas sa humigit-kumulang 5,000 hanggang 10,000 yunit. Ang prosesong ito ay angkop rin para sa prototyping at mababang dami ng espesyal na aplikasyon kung saan ang kahutukan sa disenyo at mabilis na pag-uulit ay nasa unahan ng mga prayoridad.
Pumili ng paghahagis kapag ang iyong bahagi ay nangangailangan ng kumplikadong three-dimensional na heometriya, mga panloob na kuwarto, o mga lokal na pagbabago sa masa na hindi maisasagawa sa pamamagitan ng extrusion. Ang paghahagis ay maaari rin nang magamit para sa mas mababang dami ng produksyon kung saan ang paunang gastos sa kagamitan ay mananatiling kaya, o kapag ang kumplikadong heometriya ay nagpapaliwanag sa karagdagang pagsusuri pagkatapos ng proseso at sa mas mahabang lead time. Suriin kung ang mga natatanging pakinabang ng paghahagis sa kumplikadong disenyo ay nakakakompensate sa mas mataas na gastos bawat yunit at sa mga hamon sa kontrol ng sukat para sa iyong tiyak na aplikasyon.
Mga Konsiderasyon sa Kalidad, Pagganap, at Regulasyon
Ang mga aplikasyon sa aerospace, automotive, o mga industriya na kritikal sa kaligtasan ay madalas na pabor sa aluminum extrusion dahil sa kahusayan ng integridad ng materyal, ang maasahan na mekanikal na katangian, at ang itinatag na dokumentasyon ng kalidad. Kung ang iyong aplikasyon ay nangangailangan ng sertipikadong katangian ng materyal, pagsubok sa resistance sa fatigue, o dokumentasyon ng traceability, ang likas na mga pakinabang ng aluminum extrusion at ang pasimple ng mga protocol sa inspeksyon ay nababawasan ang panganib at pinapadali ang pagkakasunod sa mga regulasyon. Ang istruktura ng materyal na nilikha sa pamamagitan ng extrusion ay natural na sumusuporta sa mga mahigpit na pangangailangan sa kalidad na ito.
Ang casting ay nananatiling viable para sa mga hindi kritikal na aplikasyon kung saan ang kumplikadong disenyo ay nagpapaliwanag sa karagdagang pagsisikap sa pagpapatunay ng kalidad. Kung ang iyong aplikasyon ay tumatanggap ng panloob na porosity o kailangan lamang ng katamtamang mekanikal na katangian, maaaring magbigay ang casting ng katanggap-tanggap na performance sa mas mababang kabuuang gastos. Gayunpaman, kailangang lubos na suriin kung ang mas mababang unang antas ng visibility sa integridad ng materyal ng casting ay umaayon sa iyong mga kinakailangan sa kalidad at pananagutan.
Mga Madalas Itanong
Kailan dapat piliin ang aluminum extrusion kaysa sa casting?
Pumili ng aluminum extrusion kapag kailangan mo ang mga perpektong cross-sectional na profile, mahigpit na dimensional na toleransya, napakagandang surface finish, mataas na dami ng produksyon, o pangmatagalang suplay ng mga bahagi. Ang aluminum extrusion ay mainam din para sa mga aplikasyon na nangangailangan ng mahusay na structural integrity, resistance sa fatigue, o sumusunod sa mga standard ng aerospace at automotive. Ang proseso ay naging ekonomikal na optimal kapag nasa 5,000 hanggang 10,000 yunit kada taon at para sa mga proyekto kung saan inaasahan ang mabilis na prototyping o pagbabago sa disenyo.
Ano ang mga pangunahing salik sa gastos na pabor sa casting?
Ang paghahagis ay maaaring magbigay ng mas mababang kabuuang gastos para sa mga kumplikadong three-dimensional na hugis na nangangailangan ng mahabang proseso ng aluminum extrusion kasunod ng maraming secondary machining operations. Para sa mga mababang dami ng produksyon—karaniwang sa ilalim ng 2,000 hanggang 5,000 yunit—kung saan ang amortisasyon ng die tooling ay naging napakamahal, ang paghahagis ay minsan ay nagbibigay ng mas mainam na unit economics. Ang paghahagis ay nag-aalis din ng secondary shaping kapag ang mga panloob na katangian o di-regular na anyo ay hindi maisasagawa sa pamamagitan ng extrusion, kaya nababawasan ang bilang ng proseso at ang kaugnay na paggawa.
Kaya bang abutin ng paghahagis ang parehong dimensional precision gaya ng aluminum extrusion?
Ang karaniwang paraan ng paghahagis ay hindi kadalasang kayang tumugma sa likas na katiyakan ng sukat ng aluminum extrusion nang walang karagdagang pagmamachine. Gayunpaman, ang mga mataas na antas ng paghahagis tulad ng squeeze casting o vacuum casting ay maaaring malapitan ang mga toleransya ng extrusion, bagaman may napakataas na gastos bawat yunit. Para sa mga aplikasyong nangangailangan ng mataas na katiyakan, ang aluminum extrusion ay nagbibigay ng mas mahusay na pagkakapareho ng sukat nang direkta mula sa linya ng produksyon, na binabawasan ang pangalawang proseso at ang kaugnay na gastos.