
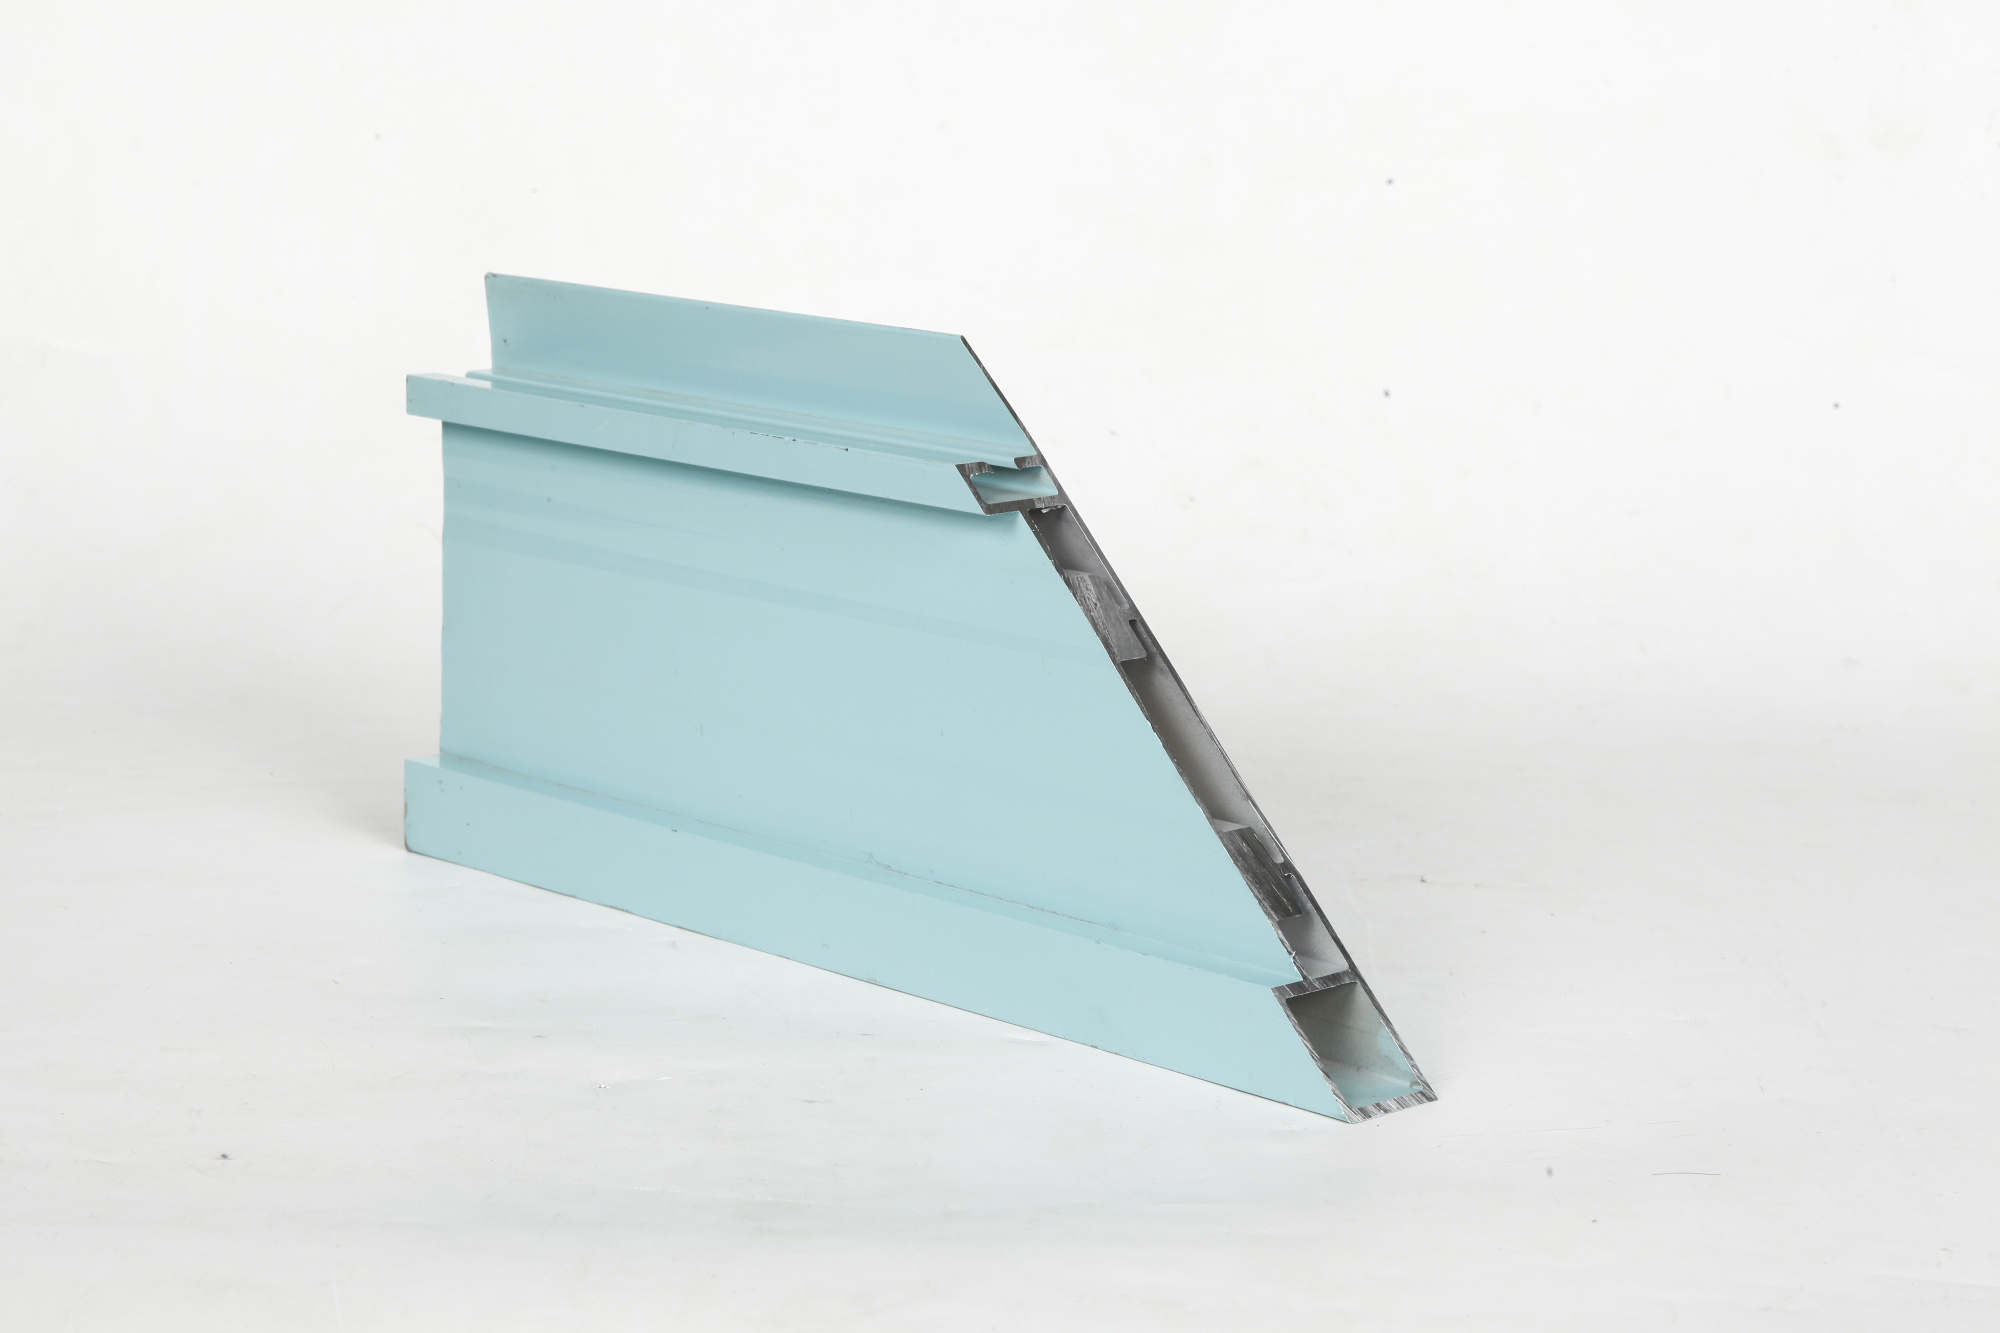
Le decisioni produttive influenzano in modo significativo qualità, costo e tempistiche del prodotto. Quando si sceglie tra estrusione Alluminio fusione, è essenziale comprendere i punti di forza, i limiti e le applicazioni ideali di ciascun processo per i professionisti del settore industriale. Entrambi i metodi trasformano l’alluminio in componenti finiti o quasi finiti, ma operano mediante meccanismi fondamentalmente diversi e offrono vantaggi distinti a seconda dei requisiti specifici del progetto.

La scelta tra questi due processi produttivi influisce non solo sui costi di produzione immediati, ma anche sulle prestazioni a lungo termine dei componenti, sulla flessibilità progettuale e sulla scalabilità. Gli ingegneri e i team degli approvvigionamenti devono valutare le proprietà dei materiali, la complessità geometrica, i requisiti di volume, le tolleranze e le specifiche della finitura superficiale prima di impegnarsi su uno qualsiasi dei due approcci. Questa guida illustra le distinzioni fondamentali, aiutandovi a prendere decisioni consapevoli, allineate agli obiettivi operativi e ai vincoli di bilancio.
Come l’estrusione dell’alluminio differisce dalla fusione
Meccanica del processo e caratteristiche del prodotto finale
L’estrusione dell’alluminio costringe una lega di alluminio riscaldata a passare attraverso una matrice sagomata per creare profili lunghi e uniformi con sezione trasversale costante. Questo metodo di tipo sottrattivo produce componenti con spessore delle pareti costante, controllo dimensionale preciso e spreco minimo di materiale. I profili estrusi possono essere tagliati, forati o lavorati meccanicamente per raggiungere le specifiche finali, rendendo l’estrusione dell’alluminio estremamente adattabile a applicazioni personalizzate che richiedono tolleranze strette e geometrie ripetibili.
La fusione, al contrario, versa alluminio fuso in una cavità dello stampo, dove solidifica assumendo una forma predefinita. Il processo di fusione eccelle nella realizzazione di geometrie complesse, sezioni spesse e dettagli interni intricati, che sarebbero impraticabili o impossibili da ottenere mediante estrusione dell’alluminio da sola. Tuttavia, i componenti fusi richiedono spesso un’estesa lavorazione successiva, inclusa la fresatura, la rettifica e la finitura, per soddisfare gli standard di precisione dimensionale e di qualità superficiale.
Proprietà dei Materiali e Prestazioni
L’estrusione dell’alluminio produce componenti con un’eccellente integrità strutturale e resistenza meccanica rispetto a molti equivalenti ottenuti per fusione. L’azione continua di pressatura allinea la struttura cristallina dell’alluminio, migliorando la resistenza alla fatica e la resistenza a trazione—caratteristiche fondamentali per applicazioni aerospaziali, automobilistiche e per macchinari pesanti. I profili estrusi presentano inoltre una maggiore stabilità dimensionale e una minore porosità, il che si traduce in un’affidabilità superiore in ambienti gravosi.
I componenti in alluminio fuso possono contenere porosità, cavità da ritiro e fenomeni di segregazione, difetti intrinseci al processo di solidificazione. Queste imperfezioni interne possono compromettere le proprietà meccaniche e generare punti deboli sotto sollecitazioni cicliche. Sebbene tecniche avanzate di fusione, come la fusione sottovuoto o la fusione a compressione, attenuino tali rischi, i metodi di fusione standard richiedono spesso trattamenti termici aggiuntivi e rigorosi protocolli di ispezione qualitativa per garantire l’integrità prestazionale.
Considerazioni sui costi, sul volume di produzione e sui tempi
Investimento in attrezzature ed economie di scala
L’estrusione dell’alluminio richiede un consistente investimento iniziale nella realizzazione degli stampi, generalmente compreso tra alcune migliaia e decine di migliaia di dollari, a seconda della complessità del profilo. Tuttavia, una volta realizzato lo stampo, i costi unitari diminuiscono drasticamente con il volume di produzione. Per cicli produttivi ad alto volume o a lungo termine, l’estrusione dell’alluminio garantisce economie unitarie superiori e un ammortamento più rapido dei costi per l’attrezzatura. Il processo diventa progressivamente più conveniente a partire da circa 5.000–10.000 unità annue, a seconda delle specifiche del profilo.
Anche gli stampi per la fusione comportano una spesa iniziale significativa; tuttavia, geometrie più semplici possono consentire costi inferiori per gli utensili, specialmente per volumi ridotti rispetto alle estrusioni complesse. Per produzioni da piccole a medie — tipicamente inferiori a 5.000 unità — la fusione può rappresentare un punto di ingresso più accessibile. I costi per unità rimangono tuttavia relativamente elevati, poiché ogni componente richiede riempimento individuale dello stampo, raffreddamento e lavorazione successiva manuale. Con l’aumento dei volumi, l’estrusione in alluminio diventa la scelta più economica.
Tempi di produzione e flessibilità del programma
Le linee di estrusione in alluminio operano in modo continuo, raggiungendo un’elevata velocità di produzione non appena il setup è completato. I programmi produttivi spesso accolgono con maggiore facilità ordini urgenti o spedizioni accelerate rispetto alle operazioni di fusione. La possibilità di tagliare, forare e personalizzare rapidamente i profili estrusi mediante lavorazioni secondarie rende l’estrusione in alluminio particolarmente vantaggiosa per progetti con vincoli temporali stringenti, dove sono richieste iterazioni progettuali o prototipazione rapida.
I cicli di fusione dipendono dal tempo di raffreddamento, che aumenta con lo spessore del componente e la massa della sezione trasversale. Per le fusioni complesse potrebbero essere necessarie settimane per la preparazione dello stampo e la validazione della qualità, prolungando i tempi di consegna complessivi. Tuttavia, per specifiche esigenze geometriche che richiedono una complessità ottenibile esclusivamente mediante fusione, questi tempi più lunghi potrebbero rappresentare l’unica soluzione praticabile.
Flessibilità progettuale, tolleranze e adattamento all’applicazione
Complessità geometrica e vincoli progettuali
L’estrusione dell’alluminio eccelle nella produzione di profili lunghi con sezioni trasversali costanti e uniformi. Questo processo gestisce in modo eccezionale sezioni cave, forme perimetrali complesse e geometrie a pareti sottili. Tuttavia, l’estrusione dell’alluminio incontra difficoltà con caratteristiche che variano significativamente lungo la lunghezza del profilo o che richiedono una massa radiale considerevole in zone localizzate. I progettisti che utilizzano l’estrusione dell’alluminio devono ragionare in termini di profili uniformi e accettare che alcune variazioni geometriche richiedano operazioni di lavorazione successiva all’estrusione o assemblaggio.
La fusione offre una libertà di progettazione senza pari per geometrie complesse tridimensionali. Cavità interne, nervature, tasche e spessori variabili delle pareti si integrano senza soluzione di continuità in un’unica operazione di fusione. Quando il componente richiede forme intricate che comporterebbero assemblaggi costosi o lavorazioni meccaniche estese, la fusione rappresenta spesso la soluzione più pratica ed economica. Il compromesso è che la fusione produce naturalmente superfici e dimensioni meno precise, richiedendo finiture secondarie per raggiungere tolleranze strette.
Tolleranze dimensionali e requisiti di finitura superficiale
L’estrusione di alluminio garantisce tipicamente tolleranze comprese tra ±0,5 millimetro e ±1,0 millimetro per profili standard; tolleranze più strette sono ottenibili grazie a una progettazione precisa dello stampo. La qualità della finitura superficiale è generalmente superiore, con opzioni che spaziano da superfici anodizzate lisce a finiture lavorate con precisione. Questi vantaggi intrinseci rendono l’estrusione di alluminio la scelta preferita per applicazioni che richiedono un rigoroso controllo dimensionale e un’eccellente estetica superficiale, senza necessità di lavorazioni secondarie estese.
I componenti fusi presentano di norma tolleranze comprese tra ±1,5 millimetro e ±3,0 millimetri, a seconda del metodo di fusione e dello sforzo di post-lavorazione. Il raggiungimento di tolleranze più strette richiede lavorazioni meccaniche aggiuntive, con conseguente aumento dei costi e dei tempi di consegna. La finitura superficiale dei componenti in stato di fusione rimane relativamente ruvida, rendendo necessari rettifica o lavorazione meccanica nella maggior parte delle applicazioni che richiedono requisiti estetici o funzionali specifici per la superficie.
Come prendere la decisione di selezione
Allineamento con il volume produttivo e l’ambito del progetto
Per la produzione su larga scala e a lungo termine di profili costanti con tolleranze strette, l’estrusione dell’alluminio offre generalmente vantaggi superiori in termini di costo, qualità e velocità. Scegliete l’estrusione dell’alluminio quando il vostro componente presenta sezioni trasversali uniformi, richiede precisione dimensionale e i volumi annuali superano approssimativamente le 5.000–10.000 unità. Questo processo è adatto anche alla prototipazione e ad applicazioni specialistiche a basso volume, dove flessibilità progettuale e iterazione rapida sono prioritarie.
Selezionare la fusione quando il componente richiede una geometria tridimensionale complessa, cavità interne o variazioni localizzate di massa impossibili da ottenere mediante estrusione. La fusione è inoltre indicata per produzioni a basso volume, in cui l’ammortamento iniziale degli attrezzi rimane gestibile, oppure quando la complessità geometrica giustifica lo sforzo aggiuntivo di lavorazione successiva e i tempi di consegna più lunghi. Valutare se i vantaggi intrinseci della fusione in termini di complessità compensino i costi unitari più elevati e le maggiori difficoltà nel controllo dimensionale per la specifica applicazione.
Considerazioni relative a Qualità, Prestazioni e Normative
Le applicazioni nel settore aerospaziale, automobilistico o in ambiti critici per la sicurezza spesso privilegiano l’estrusione in alluminio grazie all’elevata integrità del materiale, alle proprietà meccaniche prevedibili e alla documentazione qualitativa consolidata. Se la vostra applicazione richiede proprietà del materiale certificate, prove di resistenza alla fatica o documentazione di tracciabilità, i vantaggi intrinseci dell’estrusione in alluminio e i protocolli ispettivi semplificati riducono il rischio e agevolano la conformità. La struttura del materiale ottenuta tramite estrusione soddisfa naturalmente queste esigenze qualitative rigorose.
La fusione rimane una soluzione praticabile per applicazioni non critiche, qualora la complessità del design giustifichi lo sforzo aggiuntivo di validazione qualitativa. Se la vostra applicazione tollera la porosità interna o richiede soltanto proprietà meccaniche moderate, la fusione potrebbe offrire prestazioni accettabili a un costo totale inferiore. Tuttavia, valutate attentamente se la minore visibilità iniziale sull’integrità del materiale offerta dalla fusione sia compatibile con i vostri requisiti qualitativi e di responsabilità.
FAQ
Quando devo scegliere l’estrusione in alluminio invece della fusione?
Scegli l’estrusione in alluminio quando hai bisogno di profili con sezione trasversale uniforme, tolleranze dimensionali strette, finitura superficiale superiore, produzione su larga scala o fornitura a lungo termine di componenti. L’estrusione in alluminio è adatta anche per applicazioni che richiedono un’eccellente integrità strutturale, resistenza alla fatica o conformità alle specifiche aerospaziali e automobilistiche. Il processo diventa economicamente ottimale per volumi annuali superiori a 5.000–10.000 unità e per progetti in cui è prevista una rapida prototipazione o modifiche progettuali.
Quali sono i principali fattori di costo che favoriscono la fusione?
La fusione può offrire costi totali inferiori per geometrie tridimensionali complesse che richiederebbero un’estrazione alluminio estesa seguita da numerose operazioni secondarie di lavorazione meccanica. Per produzioni in piccoli lotti—tipicamente inferiori a 2.000–5.000 unità—dove l’ammortamento degli stampi diventa proibitivo, la fusione talvolta garantisce una migliore economia unitaria. Inoltre, la fusione elimina le operazioni secondarie di sagomatura quando le caratteristiche interne o le forme irregolari non possono essere ottenute mediante estrusione, riducendo così il numero di passaggi del processo e il relativo impiego di manodopera.
La fusione può raggiungere la stessa precisione dimensionale dell’estrazione in alluminio?
I metodi di fusione standard generalmente non riescono a eguagliare la precisione dimensionale intrinseca dell’estrusione in alluminio senza ulteriori lavorazioni meccaniche. Tuttavia, tecniche avanzate di fusione, come la fusione a compressione o la fusione sotto vuoto, possono avvicinarsi alle tolleranze proprie dell’estrusione, sebbene a un costo per unità significativamente più elevato. Per applicazioni che richiedono elevata precisione, l’estrusione in alluminio garantisce una maggiore coerenza dimensionale direttamente dalla linea di produzione, riducendo al minimo le lavorazioni secondarie e i costi ad esse associati.