
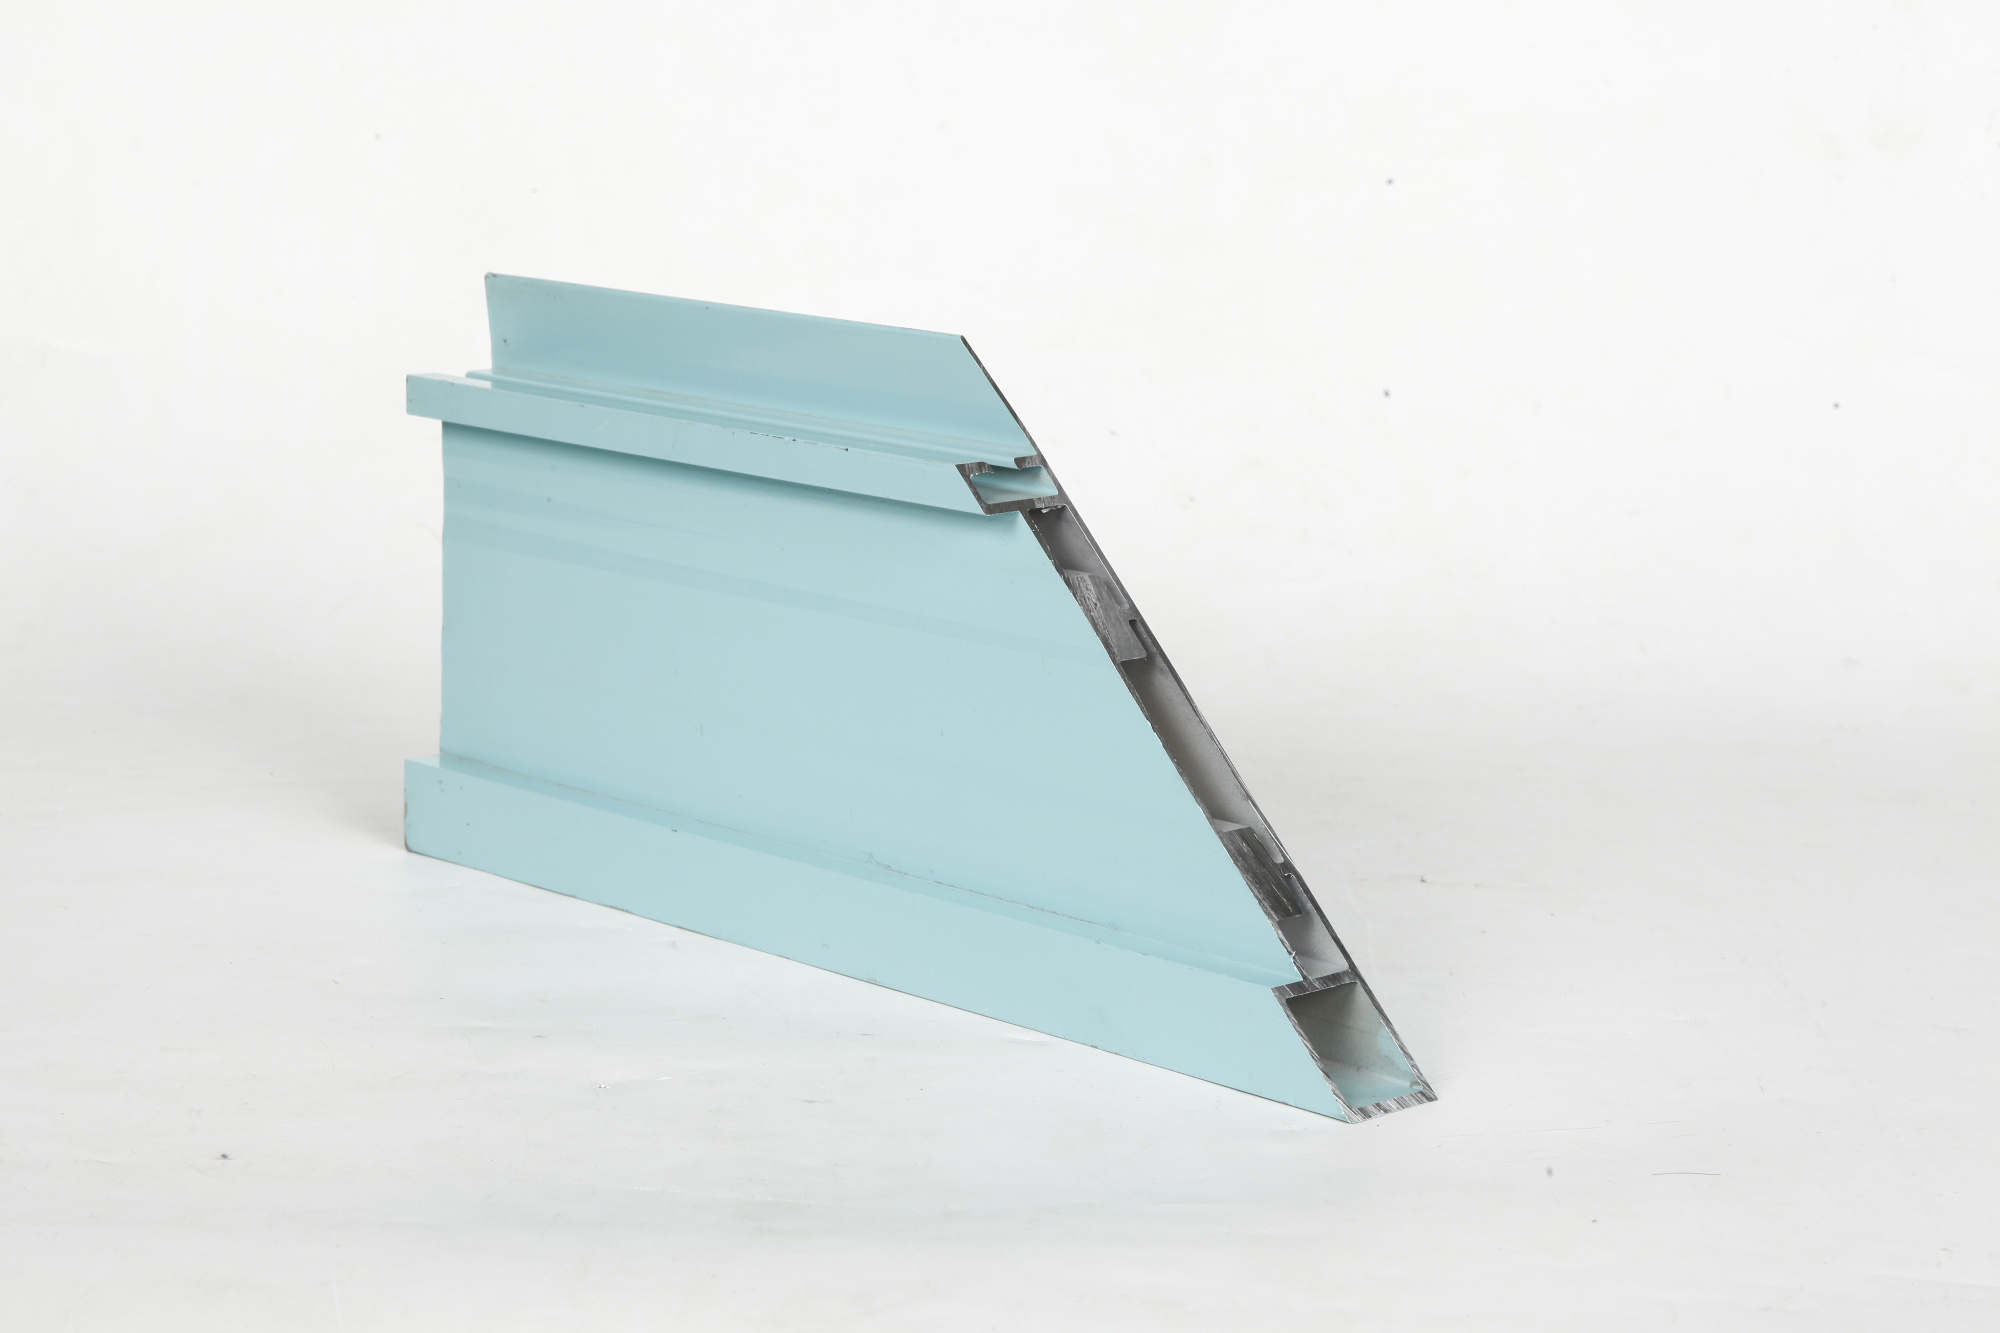
Fertigungsentscheidungen beeinflussen Qualität, Kosten und Zeitplan eines Produkts erheblich. Bei der Auswahl zwischen aluminiumextrusion und Gießen ist es für Fachleute aus der Industrie entscheidend, die jeweiligen Stärken, Grenzen und idealen Anwendungsbereiche beider Verfahren zu verstehen. Beide Methoden wandeln Aluminium in fertige oder nahezu fertige Komponenten um, nutzen jedoch grundsätzlich unterschiedliche Mechanismen und bieten je nach konkreten Projektanforderungen jeweils spezifische Vorteile.

Die Wahl zwischen diesen beiden Fertigungsverfahren beeinflusst nicht nur die unmittelbaren Produktionskosten, sondern auch die langfristige Komponentenleistung, die Gestaltungsfreiheit und die Skalierbarkeit. Ingenieure und Einkaufsteams müssen vor der Entscheidung für eines der beiden Verfahren die Materialeigenschaften, die geometrische Komplexität, die erforderlichen Stückzahlen, die zulässigen Toleranzen sowie die Spezifikationen für die Oberflächenbeschaffenheit bewerten. Dieser Leitfaden erläutert die entscheidenden Unterschiede und unterstützt Sie dabei, fundierte Entscheidungen zu treffen, die mit Ihren betrieblichen Zielen und Budgetvorgaben übereinstimmen.
Wie sich Aluminium-Extrusion von Gießen unterscheidet
Verfahrensmechanik und Eigenschaften der Ergebnisse
Aluminium-Strangpressen zwingt erhitzte Aluminiumlegierungen durch eine profilierte Düse, um lange, gleichmäßige Querschnittsprofile zu erzeugen. Bei diesem subtraktiven Verfahren entstehen Komponenten mit konstanter Wandstärke, präziser Maßhaltigkeit und minimalem Materialverlust. Die stranggepressten Profile können zugeschnitten, gebohrt oder bearbeitet werden, um den endgültigen Spezifikationen zu entsprechen – dadurch ist das Aluminium-Strangpressen äußerst flexibel für maßgeschneiderte Anwendungen mit engen Toleranzen und wiederholbarer Geometrie.
Beim Gießen hingegen wird geschmolzenes Aluminium in einen Formhohlraum gegossen, wo es zu einer vorgegebenen Form erstarrt. Das Gießverfahren eignet sich hervorragend zur Herstellung komplexer Geometrien, dicker Querschnitte sowie fein strukturierter innerer Merkmale, die allein durch Aluminium-Strangpressen unpraktisch oder gar unmöglich wären. Gusskomponenten erfordern jedoch häufig umfangreiche Nachbearbeitung – etwa Fräsen, Schleifen und Oberflächenveredelung – um die geforderten Maßgenauigkeit und Oberflächenqualität zu erreichen.
Werkstoffeigenschaften und Leistungsmerkmale
Aluminium-Strangpressung erzeugt Komponenten mit überlegener struktureller Integrität und mechanischer Festigkeit im Vergleich zu vielen gegossenen Alternativen. Die kontinuierliche Presswirkung richtet die kristalline Struktur des Aluminiums aus und verbessert so die Ermüdungsbeständigkeit und Zugfestigkeit – entscheidend für Anwendungen in Luft- und Raumfahrt, Automobilbau sowie schwerem Gerät. Stranggepresste Profile weisen zudem eine bessere Maßhaltigkeit und geringere Porosität auf, was sich in anspruchsvollen Umgebungen als höhere Zuverlässigkeit niederschlägt.
Gegossene Aluminiumkomponenten können aufgrund des Erstarrungsprozesses porös sein, Schwindungshohlräume aufweisen oder Segregationsprobleme aufweisen. Diese inneren Unvollkommenheiten können die mechanischen Eigenschaften beeinträchtigen und Schwachstellen unter zyklischer Belastung verursachen. Obwohl fortschrittliche Gießverfahren wie Vakuum- oder Spritzguss diese Risiken mindern, erfordern Standardgießverfahren häufig zusätzliche Wärmebehandlung sowie umfangreiche Qualitätsprüfungen, um die Leistungsintegrität sicherzustellen.
Kosten, Produktionsvolumen und Zeitplanüberlegungen
Werkzeuginvestition und Skaleneffekte
Das Aluminium-Strangpressen erfordert eine erhebliche Anfangsinvestition für die Herstellung der Werkzeuge (Stahlstempel), typischerweise im Bereich von mehreren tausend bis zu zehntausend Dollar, abhängig von der Komplexität des Profils. Sobald der Stahlstempel jedoch hergestellt ist, sinken die Kosten pro Einheit mit steigender Stückzahl drastisch. Für Serienfertigung mit hohem Volumen oder langfristige Produktionsläufe bietet das Aluminium-Strangpressen überlegene Stückkosten und eine schnellere Amortisation der Werkzeugkosten. Der Prozess wird ab einer jährlichen Produktionsmenge von etwa 5.000 bis 10.000 Einheiten – je nach Profilspezifikation – zunehmend kosteneffizient.
Gussschimmel erfordern ebenfalls erhebliche Anfangsinvestitionen; einfachere Geometrien können jedoch im Vergleich zu komplexen Strangpressungen geringere Werkzeugkosten bei niedrigeren Stückzahlen ermöglichen. Für kleine bis mittlere Produktionsmengen – typischerweise unter 5.000 Einheiten – stellt das Gießen manchmal einen zugänglicheren Einstiegspunkt dar. Die Kosten pro Gussbauteil bleiben jedoch relativ hoch, da jedes Bauteil einzeln in die Form gegossen, abgekühlt und in nachgelagerten Arbeitsschritten bearbeitet werden muss. Mit steigenden Mengen wird die Aluminium-Strangpressung zur wirtschaftlicheren Wahl.
Produktionsdurchlaufzeiten und Terminplanungsflexibilität
Aluminium-Strangpressanlagen laufen kontinuierlich und erreichen nach Abschluss der Rüstung eine hohe Durchsatzgeschwindigkeit. Produktionspläne lassen sich häufig leichter an Eilaufträge oder beschleunigte Lieferungen anpassen als bei Gießprozessen. Die Möglichkeit, stranggepresste Profile in sekundären Bearbeitungsschritten rasch zu schneiden, zu bohren und individuell anzupassen, macht die Aluminium-Strangpressung besonders wertvoll für zeitkritische Projekte, bei denen Design-Iterationen oder schnelles Prototyping erforderlich sind.
Gießzyklen hängen von der Abkühlzeit ab, die mit der Bauteildicke und der Querschnittsmasse zunimmt. Komplexe Gussteile erfordern möglicherweise Wochen für die Formherstellung und die Qualitätsfreigabe, wodurch sich die gesamten Lieferzeiten verlängern. Für bestimmte geometrische Anforderungen, die allein durch Gießen erfüllt werden können, stellen diese längeren Zeitpläne jedoch gegebenenfalls den einzigen machbaren Weg dar.
Konstruktionsflexibilität, Toleranzen und Einsatzpassung
Geometrische Komplexität und Konstruktionsbeschränkungen
Aluminium-Strangpressen zeichnet sich durch die Herstellung langer Profile mit konsistenten, gleichmäßigen Querschnitten aus. Das Verfahren bewältigt hervorragend Hohlprofile, komplexe Umrisse sowie dünnwandige Geometrien. Allerdings stößt Aluminium-Strangpressen an Grenzen, wenn Merkmale entlang der Länge stark variieren oder lokal erhebliche radiale Masse erforderlich ist. Konstrukteure, die mit Aluminium-Strangpressen arbeiten, müssen in gleichmäßigen Profilen denken und akzeptieren, dass einige geometrische Variationen nachträgliche Bearbeitungsschritte oder Montagevorgänge erfordern.
Gießen bietet eine unübertroffene Gestaltungsfreiheit für komplexe, dreidimensionale Geometrien. Innere Hohlräume, Versteifungsrippen, Aussparungen und unterschiedliche Wandstärken lassen sich nahtlos in einem einzigen Gießvorgang integrieren. Wenn Ihr Bauteil aufwändige Formen erfordert, die sonst teure Montage- oder umfangreiche Zerspanungsprozesse nötig machen würden, stellt das Gießen oft die praktischste und kostengünstigste Lösung dar. Der Nachteil ist, dass Gießen von Natur aus weniger präzise Oberflächen und Maße erzeugt, sodass zur Erreichung enger Toleranzen eine nachträgliche Nachbearbeitung erforderlich ist.
Maßtoleranzen und Oberflächenbeschaffenheitsanforderungen
Aluminium-Strangpressprofile weisen üblicherweise Toleranzen von ±0,5 Millimeter bis ±1,0 Millimeter bei Standardprofilen auf; engere Toleranzen sind durch präzise Matrizenkonstruktion erreichbar. Die Oberflächenqualität ist im Allgemeinen überlegen – von glatten eloxierten Oberflächen bis hin zu hochpräzisen maschinell bearbeiteten Oberflächen. Diese inhärenten Vorteile machen die Aluminium-Strangpressung zur bevorzugten Wahl für Anwendungen mit strengen Anforderungen an die Maßhaltigkeit und eine hochwertige Oberflächenoptik ohne umfangreiche Nachbearbeitung.
Gussteile weisen üblicherweise Toleranzen zwischen ±1,5 Millimeter und ±3,0 Millimeter auf, abhängig vom Gießverfahren und vom Aufwand der Nachbearbeitung. Engere Toleranzen erfordern zusätzliche mechanische Bearbeitung, was Kosten und Lieferzeiten erhöht. Die Oberfläche von Rohgussteilen bleibt vergleichsweise rau, sodass für die meisten Anwendungen mit ästhetischen oder funktionellen Oberflächenanforderungen Schleifen oder maschinelle Bearbeitung notwendig ist.
Treffen Ihrer Auswahlentscheidung
Abstimmung auf Produktionsvolumen und Projektumfang
Für die Serienfertigung großer Stückzahlen über einen langen Zeitraum mit konsistenten Profilen und engen Toleranzen bietet das Aluminium-Strangpressen in der Regel überlegene Vorteile hinsichtlich Kosten, Qualität und Geschwindigkeit. Wählen Sie das Aluminium-Strangpressen, wenn Ihr Bauteil ein gleichmäßiges Querschnittsprofil aufweist, hohe Maßgenauigkeit erfordert und Ihre jährliche Produktionsmenge etwa 5.000 bis 10.000 Einheiten übersteigt. Dieses Verfahren eignet sich zudem für Prototypen und Kleinserien-Sonderanwendungen, bei denen Gestaltungsfreiheit und schnelle Iteration im Vordergrund stehen.
Wählen Sie das Gießen, wenn Ihre Komponente komplexe dreidimensionale Geometrien, innere Hohlräume oder lokal begrenzte Massenunterschiede erfordert, die durch Strangpressen nicht realisierbar sind. Das Gießen ist zudem sinnvoll bei kleineren Losgrößen, bei denen die Amortisation der Erstwerkzeuge noch im Rahmen bleibt, oder wenn die geometrische Komplexität den zusätzlichen Aufwand für Nachbearbeitung und längere Lieferzeiten rechtfertigt. Prüfen Sie, ob die inhärenten Vorteile des Gießens hinsichtlich Komplexität die höheren Stückkosten und die Herausforderungen bei der Maßhaltigkeit für Ihre konkrete Anwendung wettmachen.
Qualitäts-, Leistungs- und regulatorische Aspekte
Anwendungen in der Luft- und Raumfahrt, der Automobilindustrie oder sicherheitskritischen Bereichen bevorzugen oft Aluminium-Strangpressprofile aufgrund ihrer überlegenen Materialintegrität, vorhersagbaren mechanischen Eigenschaften und etablierten Qualitätsdokumentation. Falls Ihre Anwendung zertifizierte Materialeigenschaften, Ermüdungsfestigkeitsprüfungen oder Rückverfolgbarkeitsdokumentation erfordert, verringern die inhärenten Vorteile der Aluminium-Strangpressung sowie ihre standardisierten Prüfprotokolle das Risiko und vereinfachen die Einhaltung gesetzlicher Vorgaben. Die durch die Strangpressung erzeugte Materialstruktur unterstützt diese strengen Qualitätsanforderungen von Natur aus.
Gussverfahren bleiben für nicht-kritische Anwendungen weiterhin geeignet, bei denen die Konstruktionskomplexität den zusätzlichen Aufwand für Qualitätsvalidierung rechtfertigt. Falls Ihre Anwendung innere Porosität toleriert oder lediglich mittlere mechanische Eigenschaften erfordert, kann Guss unter Umständen eine akzeptable Leistung zu geringeren Gesamtkosten liefern. Prüfen Sie jedoch sorgfältig, ob die geringere Transparenz bezüglich der Materialintegrität beim Guss mit Ihren Qualitäts- und Haftungsanforderungen vereinbar ist.
FAQ
Wann sollte ich Aluminium-Strangpressen statt Gießen wählen?
Wählen Sie Aluminium-Strangpressen, wenn Sie einheitliche Querschnittsprofile, enge Maßtoleranzen, eine hervorragende Oberflächenqualität, Serienfertigung in hohen Stückzahlen oder eine langfristige Komponentenversorgung benötigen. Aluminium-Strangpressen eignet sich zudem für Anwendungen mit hohen Anforderungen an strukturelle Integrität, Ermüdungsfestigkeit oder an Luft- und Raumfahrt- sowie Automobilstandards. Das Verfahren wird wirtschaftlich optimal bei jährlichen Stückzahlen ab 5.000 bis 10.000 Einheiten und bei Projekten, bei denen schnelles Prototyping oder Designanpassungen erwartet werden.
Was sind die wichtigsten Kostenfaktoren, die das Gießen begünstigen?
Casting kann niedrigere Gesamtkosten für komplexe dreidimensionale Geometrien bieten, die andernfalls umfangreiche Aluminium-Extrusionen und anschließend mehrere sekundäre Bearbeitungsschritte erfordern würden. Bei Kleinserien – typischerweise unter 2.000 bis 5.000 Einheiten –, bei denen die Abschreibung der Werkzeugkosten für die Formen wirtschaftlich nicht mehr tragbar wird, kann Casting manchmal bessere Stückkosten ergeben. Casting entfällt zudem sekundäre Umformungsschritte, wenn innenliegende Merkmale oder unregelmäßige Formen durch Extrusion nicht realisierbar sind, wodurch die Anzahl der Fertigungsschritte und die damit verbundenen Arbeitskosten reduziert werden.
Kann Casting dieselbe Maßgenauigkeit wie Aluminium-Extrusion erreichen?
Standardgussverfahren können die inhärente Maßgenauigkeit der Aluminium-Extrusion in der Regel nicht ohne zusätzliche Bearbeitung erreichen. Hochentwickelte Gussverfahren wie Spritzguss oder Vakuumguss können jedoch Toleranzen nahe denen der Extrusion erreichen – allerdings zu deutlich höheren Kosten pro Einheit. Für anwendungen mit besonders hohen Präzisionsanforderungen bietet die Aluminium-Extrusion eine überlegene Maßhaltigkeit direkt nach der Fertigung, wodurch Nachbearbeitungsschritte und damit verbundene Kosten minimiert werden.