
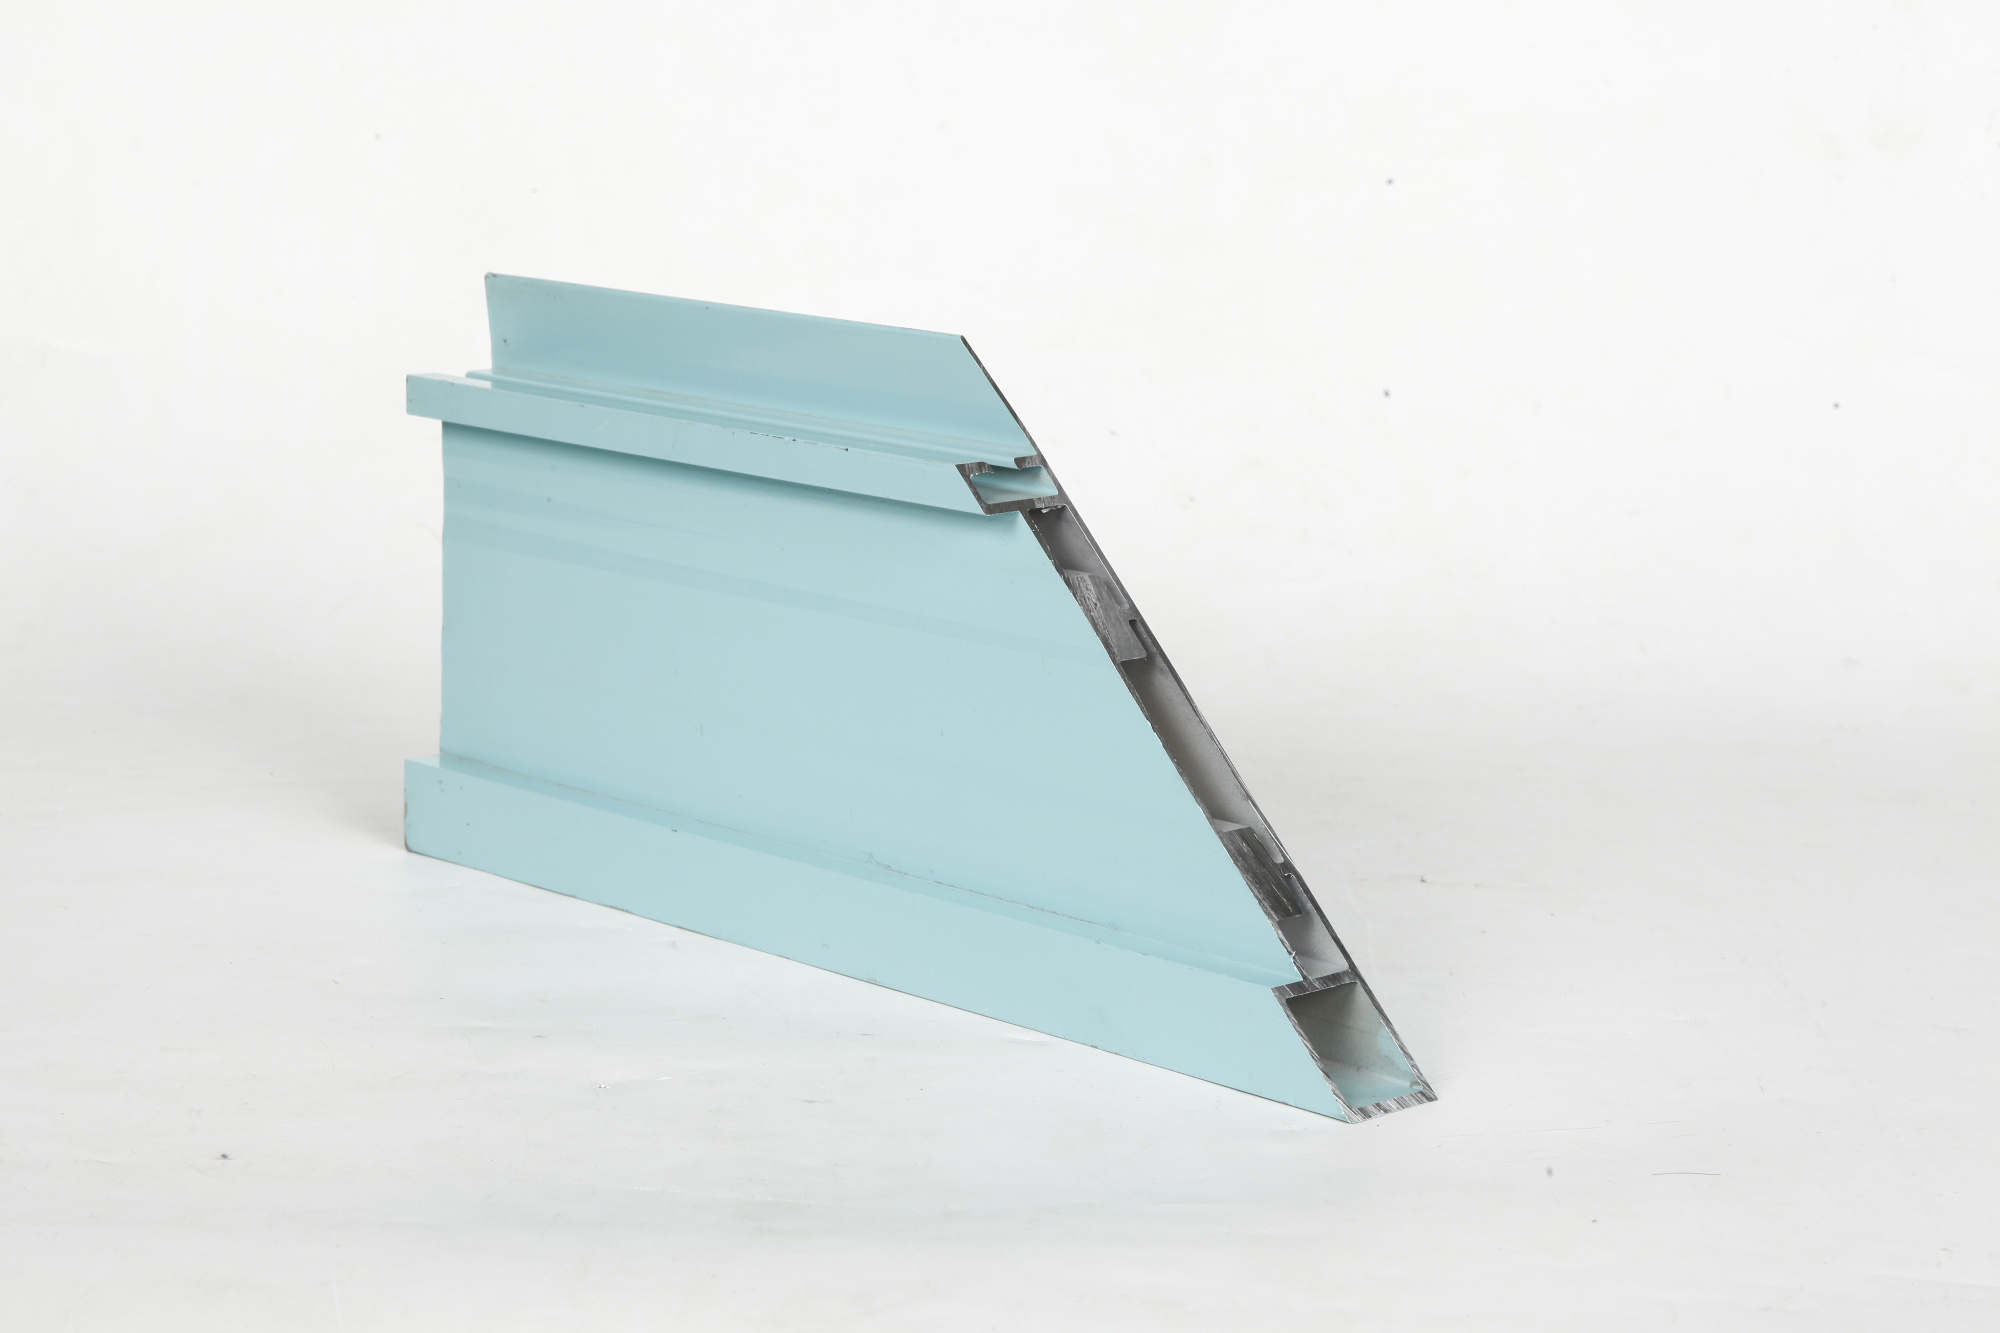
דחיסה דפיסה של אלומיניום הכרת היתרונות, החסרונות והיישומים האידיאליים של כל תהליך היא חיונית למקצוענים בתעשייה. שתי השיטות ממירות את האלומיניום לרכיבים מוגמרים או כמעט מוגמרים, אך הן פועלות באמצעות מנגנונים יסודיים שונים ונותנות יתרונות מיוחדים בהתאם לדרישות הפרויקט הספציפי שלכם.

הבחירה בין שני תהליכי היצור האלה משפיעה לא רק על עלויות הייצור המיידיות, אלא גם על ביצועי הרכיבים לאורך זמן, על גמישות העיצוב ועל היכולת להרחיב את היקף הייצור. מהנדסים וצוותים האחראים לקנייה חייבים להעריך את תכונות החומר, את מורכבות הגאומטריה, את דרישות הנפח, את הסבירות לטעויות (tolerances) ואת דרישות המראה המשטחי לפני שיקבעו איזו שיטה ליישם. מדריך זה מסביר את ההבדלים המרכזיים, ועוזר לכם לקבל החלטות מושכלות אשר מתאימות למטרות הפעילות ולמגבלות התקציב.
באילו דרכים נבדל עיצוב אלומיניום מזריקה
מנגנוני התהליך והתכונות של המוצר הסופי
תהליך הדריסה של אלומיניום מכריח את סגסוגת האלומיניום המחוממת לעבור דרך תבנית מעוצבת, ויוצר פרופילים ארוכים בעלי חתך קבוע. שיטה זו, שמבוססת על חיסול חומר, מייצרת רכיבים בעלי עובי דפנות אחיד, בקרת מידות מדויקת ופסולת חומר מינימלית. הפרופילים המודרسين ניתנים לגזירה, קידוח או עיבוד מכני למידות הסופיות, מה שהופך את התהליך לדי גמיש ליישומים מותאמים אישית הדורשים סיבובים צרים ואילוצים גאומטריים חוזרים.
לעומת זאת, בתהליך הזרקה שופכים את האלומיניום המותך לתוך חלל תבנית, שם הוא מתקשה לצורה המוגדרת מראש. תהליך הזרקה מצטיין בייצור גאומטריות מורכבות, חתכים עבים ותכונות פנימיות מורכבות, אשר לא יכלו להתקבל באמצעות דריסה של אלומיניום לבדה. עם זאת, רכיבים מוזרקים דורשים לעתים קרובות עיבוד נוסף נרחב, כולל עיבוד מכני, סגירה וסיום, כדי לעמוד בדרישות המידות ובאיכות המשטח.
תכונות החומר וביצועים
הנחת אלומיניום יוצרת רכיבים בעלי שלמות מבנית ועוצמה מכנית עליונות בהשוואה לרבים מהחלופות המוזרקות. הפעולה הרציפה של הדחיסה מאורגנת את מבנה הגביש של האלומיניום, משפרת את התנגדות העייפות ואת עוצמת המשיכה — תכונות קריטיות ליישומים באסטרונאוטיקה, בתעשיית הרכב ובציוד כבד. פרופילים מוזרקים מציגים גם יציבות ממדית טובה יותר ופיחות ברובד, מה שמביא לאמינות גבוהה יותר בסביבות קשות.
רכיבים מוזרקים מאלומיניום עלולים להכיל נקבוביות, חורים התכווצות ובעיות הפרדה שמקורותיהן בתהליך הקיפאון. חסרונות פנימיים אלו עלולים לפגוע בתכונות המכניות וליצור חולשות תחת מתח מחזורי. אם כי טכניקות מתקדמות של יציקה, כגון יציקה בואקום או יציקה בלחץ, מפחיתות את הסיכונים הללו, שיטות יציקה סטנדרטיות דורשות לעתים קרובות טיפול حراري נוסף ופרוטוקולי בדיקת איכות כדי להבטיח את שלמות הביצועים.
שקולות עלות, נפח ייצור וזمن אספקה
השקעה בכלים ויתרונות של קנה מידה
הנחת אלומיניום דורשת השקעה גדולה מראש בייצור תבניות, בדרך כלל בטווח של כמה אלפי דולרים עד עשרות אלפי דולרים, בהתאם לקושי של הצורה. עם זאת, לאחר ייצור התבנית, עלות היחידה יורדת באופן דרמטי עם הגידול בכמות. לייצור בكمיות גדולות או לתקופות ארוכות, הנחת אלומיניום מספקת יתרון כלכלי מצוין ליחידה ותהליך מהיר יותר להחזרת ההשקעה בתבניות. התהליך הופך ליעיל יותר מבחינה עלותית כאשר הכמות השנתית עולה על 5,000–10,000 יחידות, בהתאם לדרישות הצורה.
גם תבניות יציקה דורשות הוצאה ראשונית משמעותית, אך גאומטריות פשוטות עשויות לאפשר עלות ייצור נמוכה יותר בכריכות קטנות בהשוואה ליציקות מורכבות. עבור כריכות ייצור קטנות עד בינוניות — בדרך כלל פחות מ-5,000 יחידות — היציקה לעיתים קרובות מהווה נקודת כניסה נגישה יותר. עם זאת, עלות היחידה של היציקה נשארת יחסית גבוהה, מאחר שכל רכיב דורש מילוי טבנית נפרד, הקשה ועיבוד לאחרי-ההקפה. ככל שכריכות היצור גדלות, היציקה האלומיניאלית הופכת לבחירה הכלכלית יותר.
זמן הובלה לייצור וגמישות לוחות הזמנים
קווי היציקה האלומיניאלית פועלים באופן רציף, ומאפשרים תפוקה מהירה לאחר השלמת ההגדרה הראשונית. לוחות הזמנים לייצור לעתים קרובות מתאימים להזמנות דחופות או למשלוחים מואצים יותר מאשר פעולות היציקה. היכולת לחתוך, לקדוח ולהתאים פרופילים מוצקים במהירות בפעולות משניות הופכת את היציקה האלומיניאלית לערך מיוחד בפרויקטים הדורשים זמן קצר, כאשר יש צורך בשינויים בעיצוב או בפרוטוטיפינג מהיר.
מחזורי הזרקה תלויים בזמן הקירור, אשר גדל עם עובי הרכיב ומסת החתך. ליציקות מורכבות עלול לקחת שבועות להכנת התבנית ולאימות האיכות, מה שמאריך את זמני המנהלים הכוללים. עם זאת, עבור דרישות גאומטריות מסוימות הדורשות מורכבות שרק יציקה יכולה לספק, זמנים ארוכים אלו עלולים לייצג את הדרך היחידה הקיימת קדימה.
גמישות בעיצוב, סיבולת ותאימות ליישום
מורכבות גאומטרית ואילוצי עיצוב
הנחת אלומיניום מצליחה במיוחד בייצור פרופילים ארוכים עם חתכים רוחביים אחידים וקבועים. התהליך מתמודד מצוין עם מקטעים חלולים, צורות היקפיות מורכבות וגאומטריות דקיקות-קיר. עם זאת, הנחת אלומיניום נתקלת בקושי בתכונות שמשתנות באופן משמעותי לאורך האורך או שדורשות מסה רדיאלית משמעותית באזורים מקומיים. מעצבים העובדים עם הנחת אלומיניום חייבים לחשוב במונחים של פרופילים אחידים ולקבל את העובדה שחלק מהשוני הגאומטרי דורש עיבוד לאחר ההנחה או פעולות הרכבה.
הזרקה מעניקה חופש עיצובי בלתי מתחרה לגאומטריות מורכבות תלת-ממד. חללים פנימיים, בוסים, כיסים ועובי קירות משתנה משלבים באופן חלק לתוך פעולת הזרקה הבודדת. כאשר הרכיב שלכם דורש צורות מורכבות שדורשות אסמבלי יקר או מכונה מקיפה, הזרקה מהווה לעתים קרובות את הפתרון המעשי והכלול בעל עלות נמוכה ביותר. החיסרון הוא שהזרקה מייצרת באופן טבעי משטחים וממדים פחות מדויקים, ולכן נדרשת עיבוד נוסף כדי להשיג ספקי סובלנות צרים.
סכומי סיבולת ממדיים ודרישות גימור המשטח
החלקה של אלומיניום מספקת בדרך כלל סיבובים של ±0.5 מילימטר עד ±1.0 מילימטר על פרופילים סטנדרטיים, וניתן להשיג סיבובים צרים יותר באמצעות עיצוב תבנית מדויק. איכות המראה החיצונית היא בדרך כלל גבוהה יותר, החל משטח אנודיזציה חלק ועד לסיום עיבוד מדויק. היתרונות האינטראקטיביים הללו הופכים את ההחלקה של אלומיניום לבחירה המועדפת ליישומים הדורשים בקרת מידות הדוקה ומראה חיצוני מעולה ללא עיבוד משני נרחב.
רכיבים יצוקים מכילים בדרך כלל סיבובים בין ±1.5 מילימטר ל־±3.0 מילימטר, תלוי בשיטת היציקה ובמאמץ של העיבוד שלאחר היציקה. השגת סיבובים צרים יותר דורשת עיבוד מכונה נוסף, מה שמוסיף עלות وزمن אספקה. המראה החיצוני של רכיבים מיוצרים ישירות מהיציקה נשאר יחסית גס, ולכן דרוש טחינה או עיבוד מכונה ברוב היישומים הדורשים מראה חיצוני אסתטי או דרישות פונקציונליות של המשטח.
קבלת החלטת הבחירה שלכם
התאמה לנפח הייצור ולתחום הפרויקט
ליצור פרופילים עקביים בכמויות גדולות לאורך זמן עם סיבובים צרים, דחיסה של אלומיניום מספקת בדרך כלל יתרונות יוצאי דופן מבחינת עלות, איכות ומהירות. בחרו בדחיסת אלומיניום כאשר הרכיב שלכם כולל חתכים אחידים, דורש דיוק ממדי ונפח השנתי שלו עולה על כ-5,000–10,000 יחידות. תהליך זה מתאים גם ליצירת פרוטוטיפים ולישומים מיוחדים בכמויות קטנות, כאשר גמישות בעיצוב וחזרות מהירות הן עדיפות.
בחרו יציקה כאשר הרכיב שלכם דורש גאומטריה תלת־ממדית מורכבת, חללים פנימיים או וריאציות מסה מקומיות שלא ניתן להשיג באמצעות דחיסה. יציקה היא גם אופציה נאותה להפקות בكمויות קטנות יחסית, כאשר עלות הכלי הראשונית ניתנת לפיצול באופן סביר, או כאשר המורכבות הגאומטרית מצדיקה את המאמץ הנוסף בעיבוד לאחרי היציקה ואת זמני ההמתנה הארכיים יותר. ערכו האם היתרונות של היציקה במורכבות שלה פועלים לריבית על העלויות הגבוהות יותר ליחידה אחת והקשיים בבקרת הממדים ליישום הספציפי שלכם.
שקולים של איכות, ביצועים ותקנות
יישומים בתעשיית האביזר, התעופה, הרכב או תחומים קריטיים לביטחון מעדיפים לעיתים קרובות דחיסה של אלומיניום בשל שלמות החומר החריגה, תכונות המכניקה היציבות והתיעוד האיכותי המוכר. אם ליישום שלך יש צורך בתכונות חומר מאושרות, בדיקות התנגדות לאי-יציבות או תיעוד זיהוי, היתרונות הפנימיים של דחיסת אלומיניום ופרוטוקולי הבדיקה המאובטחים שלה מקטינים את הסיכון ומפשטים את ההתאמה לדרישות.
הזרקה נותרת אפשרות תקפה ליישומים שאינם קריטיים, שם מורכבות העיצוב מצדיקה את המאמץ הנוסף לאימות האיכות. אם ליישום שלך יש סובלנות לנקבוביות פנימית או שדורש רק תכונות מכניות מתונות, הזרקה עשויה לספק ביצועים מקובלים במחיר כולל נמוך יותר. עם זאת, יש לבחון בזהירות האם היכולת הנמוכה יותר להבחין מראש באיכות החומר בהזרקה עומדת בדרישות האיכות והאחריות שלך.
שאלות נפוצות
מתי יש לבחור בהחלקה של אלומיניום במקום יציקה?
בחרו בהחלקה של אלומיניום כאשר נדרשים פרופילים אחידים בחתך הרוחבי, סיבובים צמודים בממדים, גימור שטח מעולה, ייצור בכמויות גדולות או אספקת רכיבים לטווח ארוך. החלקה של אלומיניום מתאימה גם ליישומים הדורשים עמידות מבנית מעולה, עמידות לאי-יציבות חוזרת או תקנות של תעופת חלל ואוטומוביליות. התהליך הופך אפקטיבי מבחינה כלכלית עבור יותר מ-5,000 עד 10,000 יחידות לשנה ולפרויקטים שבהם צפוי פרוטוטיפ מהיר או שינויים בעיצוב.
מהם הגורמים העיקריים להוצאות שמעדיפים יציקה?
הזרקה עשויה להציע עלות כוללת נמוכה יותר עבור צורות תלת-ממד מורכבות שדורשות חתך אלומיניום מרחבי, ולאחריו פעולות מכונות משניות רבות. עבור ייצור בكمויות קטנות – בדרך כלל פחות מ-2,000 עד 5,000 יחידות – שבהן התייקרות כלי החריטה הופכת בלתי אפשרית, הזרקה מספקת לעיתים קרובות ת экономיה טובה יותר ליחידה. בנוסף, הזריקה מבטלת את הצורך בעיבוד משני כאשר יש תכונות פנימיות או צורות לא סדירות שלא ניתן להשיג באמצעות חתך, מה שמביא לצמצום של שלבים בתהליך ולעבודת יד נלווית.
האם הזריקה יכולה להשיג את אותו דיוק ממדי כמו חתך אלומיניום?
שיטות יציקה סטנדרטיות בדרך כלל אינן מסוגלות להתאים את הדיוק הממדי המובנה של דחיסה של אלומיניום ללא עיבוד נוסף. עם זאת, שיטות יציקה מתקדמות כגון יציקת לחיצה או יציקה בואקום יכולות להתקרב לדיוק הממדי של הדחיסה, אם כי במחיר גבוה בהרבה ליחידה. ליישומים שדורשים דיוק ממדי גבוה במיוחד, הדחיסה של אלומיניום מספקת עקביות ממדית מעולה ישירות מהקו הייצור, ומביאה למזעור של עיבוד משני והעלויות הקשורות לו.