
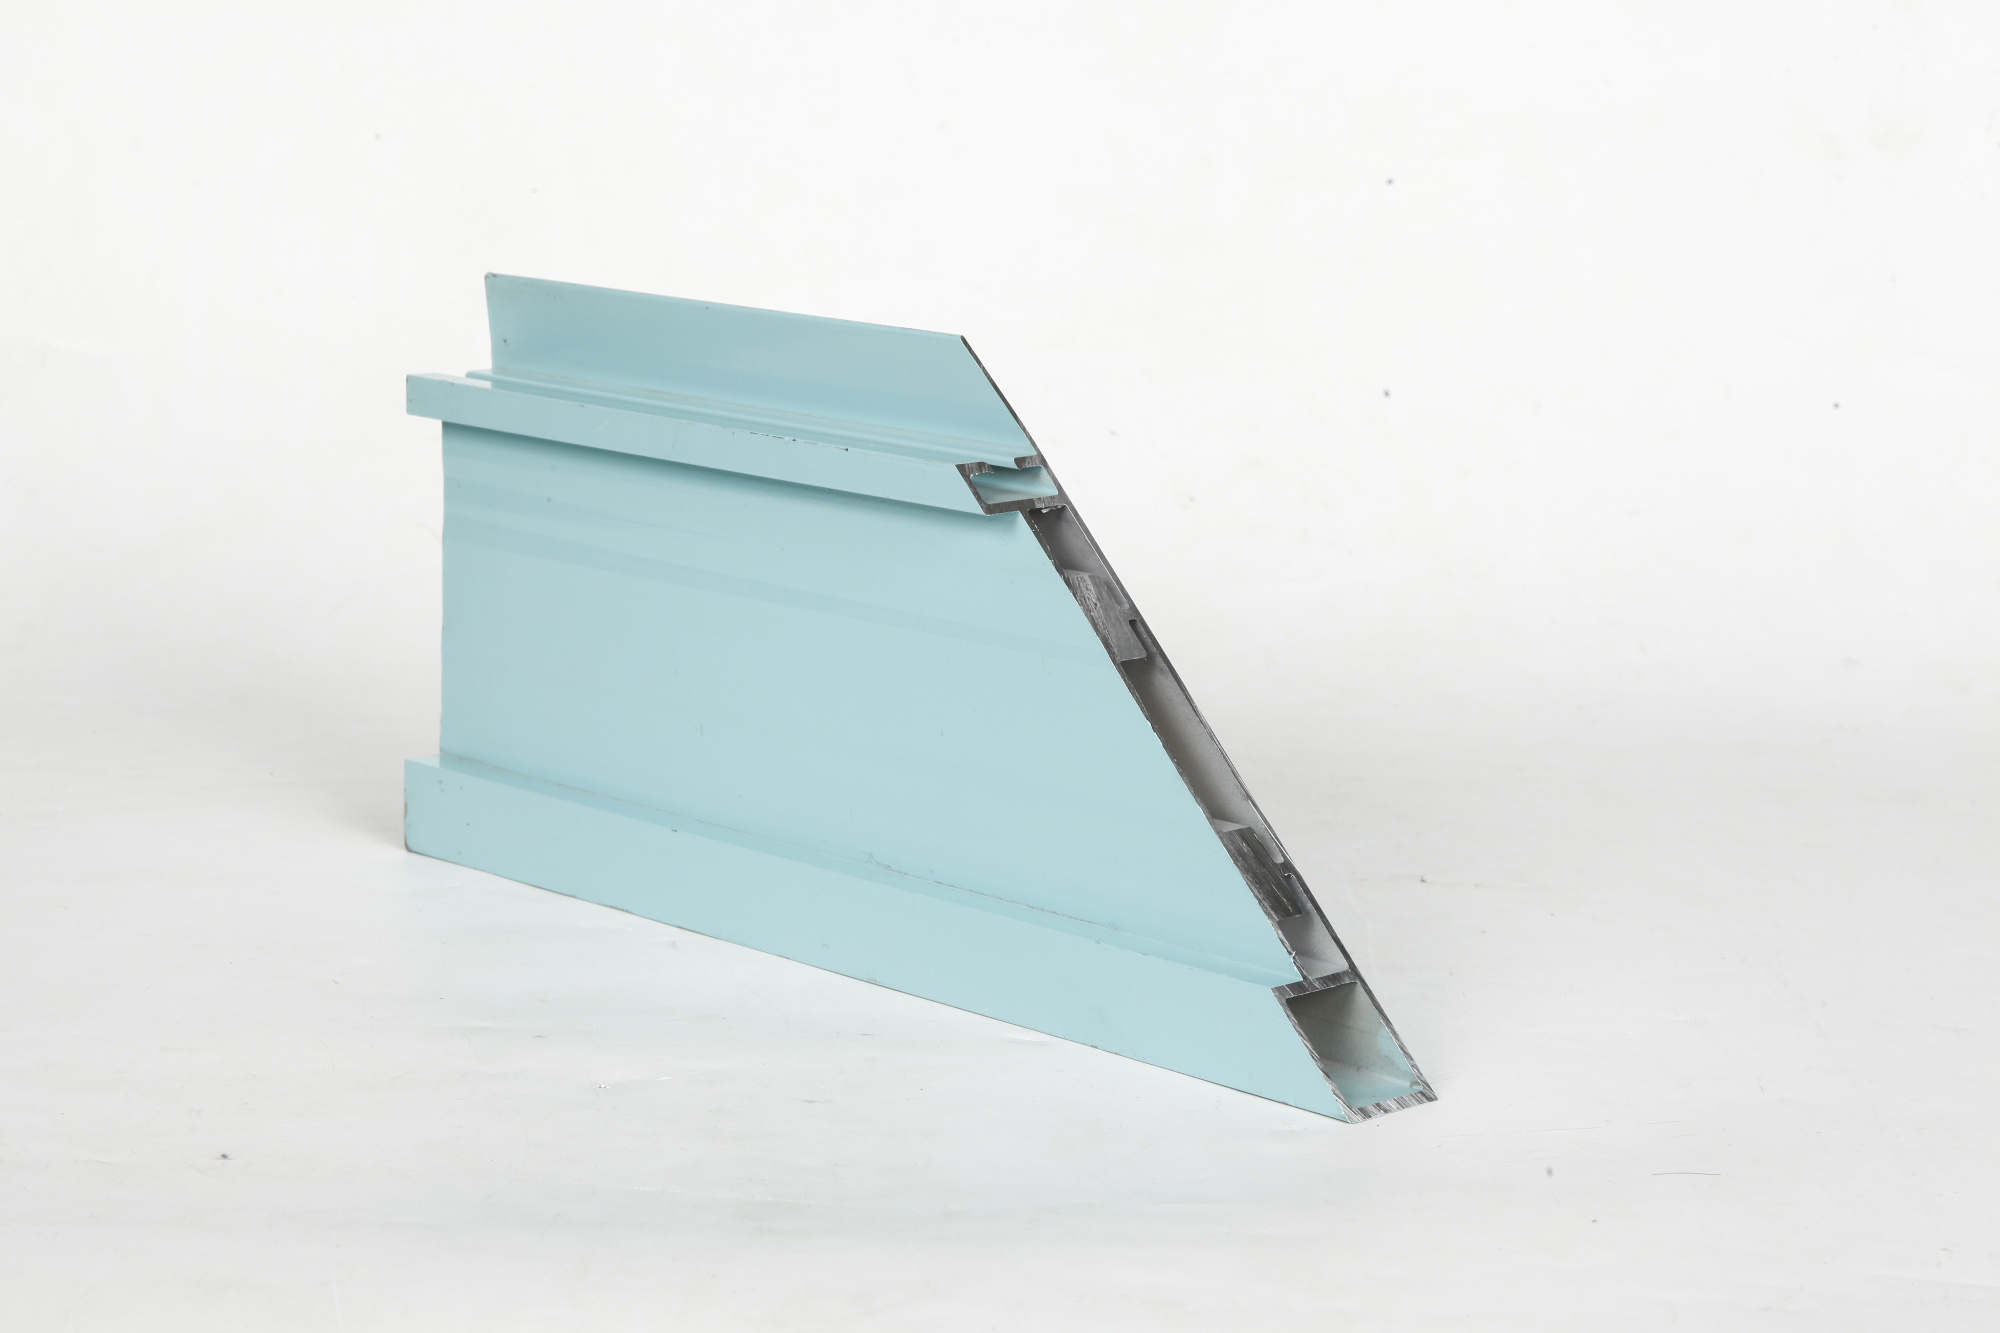
निर्माण संबंधी निर्णय उत्पाद की गुणवत्ता, लागत और समय-सीमा को महत्वपूर्ण रूप से प्रभावित करते हैं। जब aluminum extrusion और कास्टिंग के बीच चयन किया जाता है, तो प्रत्येक प्रक्रिया की शक्तियों, सीमाओं और आदर्श अनुप्रयोगों को समझना औद्योगिक पेशेवरों के लिए आवश्यक हो जाता है। दोनों विधियाँ एल्युमीनियम को पूर्ण या लगभग पूर्ण घटकों में परिवर्तित करती हैं, फिर भी वे मौलिक रूप से भिन्न तंत्रों के माध्यम से कार्य करती हैं और आपकी विशिष्ट परियोजना आवश्यकताओं के आधार पर अलग-अलग लाभ प्रदान करती हैं।

इन दो विनिर्माण प्रक्रियाओं के बीच चयन करना केवल तत्काल उत्पादन लागत को ही प्रभावित नहीं करता, बल्कि लंबे समय तक घटकों के प्रदर्शन, डिज़ाइन लचीलापन और स्केलेबिलिटी को भी प्रभावित करता है। इंजीनियर और खरीद टीमों को इनमें से किसी एक दृष्टिकोण को अपनाने से पहले सामग्री के गुणों, ज्यामितीय जटिलता, मात्रा आवश्यकताओं, सहनशीलता और सतह समाप्ति विनिर्देशों का मूल्यांकन करना आवश्यक है। यह मार्गदर्शिका महत्वपूर्ण अंतरों के माध्यम से आपको ऐसे सूचित निर्णय लेने में सहायता करती है जो आपके संचालन लक्ष्यों और बजट प्रतिबंधों के अनुरूप हों।
एल्युमीनियम एक्सट्रूज़न कैस्टिंग से कैसे भिन्न होता है
प्रक्रिया के यांत्रिकी और आउटपुट की विशेषताएँ
एल्युमीनियम एक्सट्रूज़न में गरम किया गया एल्युमीनियम मिश्र धातु को एक आकार वाले डाई के माध्यम से दबाकर लंबे, एकसमान अनुप्रस्थ काट वाले प्रोफाइल बनाए जाते हैं। यह घटाव-शैली की विधि ऐसे घटकों का उत्पादन करती है जिनमें दीवार की मोटाई स्थिर होती है, आकार का नियंत्रण सटीक होता है और सामग्री का अपव्यय न्यूनतम होता है। एक्सट्रूड प्रोफाइलों को अंतिम विनिर्देशों के अनुसार काटा, छिद्रित या मशीन किया जा सकता है, जिससे एल्युमीनियम एक्सट्रूज़न को कड़ी सहिष्णुता और दोहराए जा सकने वाले ज्यामिति की आवश्यकता वाले अनुकूलित अनुप्रयोगों के लिए अत्यधिक लचीला बना दिया जाता है।
इसके विपरीत, ढलाई में पिघले हुए एल्युमीनियम को एक साँचे की गुहा में डाला जाता है, जहाँ वह एक पूर्वनिर्धारित आकृति में ठोस हो जाता है। ढलाई प्रक्रिया जटिल ज्यामिति, मोटे भागों और आंतरिक विशेषताओं के निर्माण में उत्कृष्टता प्रदर्शित करती है, जिन्हें केवल एल्युमीनियम एक्सट्रूज़न के माध्यम से प्राप्त करना अव्यावहारिक या असंभव होगा। हालाँकि, ढले हुए घटकों को आकार और सतह की गुणवत्ता के मानकों को पूरा करने के लिए व्यापक उत्पादनोत्तर प्रसंस्करण—जैसे मशीनिंग, पीसना और समापन—की आवश्यकता होती है।
सामग्री गुण और प्रदर्शन
एल्युमीनियम एक्सट्रूज़न से कई कास्ट विकल्पों की तुलना में उत्कृष्ट संरचनात्मक अखंडता और यांत्रिक शक्ति वाले घटक बनाए जाते हैं। निरंतर दबाव क्रिया एल्युमीनियम के क्रिस्टल संरचना को संरेखित करती है, जिससे थकान प्रतिरोध और तन्य शक्ति में सुधार होता है—यह एयरोस्पेस, ऑटोमोटिव और भारी उपकरण अनुप्रयोगों के लिए महत्वपूर्ण है। एक्सट्रूड प्रोफाइल्स में आकारिक स्थिरता अधिक होती है और छिद्रता कम होती है, जिससे कठोर वातावरणों में उच्च विश्वसनीयता प्राप्त होती है।
कास्ट एल्युमीनियम घटकों में ठोसीकरण प्रक्रिया के अंतर्निहित कारणों से छिद्रता, सिकुड़न के गुफाएँ और विभाजन समस्याएँ हो सकती हैं। ये आंतरिक दोष यांत्रिक गुणों को समाप्त कर सकते हैं और चक्रीय तनाव के तहत कमजोरियाँ उत्पन्न कर सकते हैं। हालाँकि वैक्यूम या स्क्वीज़ कास्टिंग जैसी उन्नत कास्टिंग तकनीकें इन जोखिमों को कम करती हैं, मानक कास्टिंग विधियों के लिए प्रदर्शन अखंडता सुनिश्चित करने के लिए अतिरिक्त ऊष्मा उपचार और गुणवत्ता निरीक्षण प्रोटोकॉल की आवश्यकता होती है।
लागत, उत्पादन मात्रा और समय सीमा के विचार
उपकरण निवेश और मापदंडों के अनुसार लागत में कमी
एल्यूमीनियम एक्सट्रूज़न के लिए प्रोफ़ाइल की जटिलता के आधार पर कई हज़ार से दसियों हज़ार डॉलर तक का प्रारंभिक डाई-निर्माण निवेश आवश्यक होता है। हालाँकि, एक बार डाई के निर्माण के बाद, इकाई की लागत मात्रा के साथ काफी कम हो जाती है। उच्च मात्रा या लंबे समय तक चलने वाले उत्पादन चक्रों के लिए, एल्यूमीनियम एक्सट्रूज़न इकाई की लागत में उत्कृष्ट सुधार और उपकरण निवेश के त्वरित अमॉर्टाइज़ेशन प्रदान करता है। प्रोफ़ाइल विनिर्देशों के आधार पर, यह प्रक्रिया लगभग ५,००० से १०,००० इकाइयों प्रति वर्ष के ऊपर अधिक लागत-प्रभावी हो जाती है।
ढलाई के साँचों में भी महत्वपूर्ण प्रारंभिक खर्च शामिल होता है, लेकिन सरल ज्यामिति के कारण कम मात्रा के लिए जटिल एक्सट्रूज़न की तुलना में कम टूलिंग लागत संभव हो सकती है। छोटे से मध्यम उत्पादन चक्र—आमतौर पर ५,००० इकाइयों से कम—के लिए, ढलाई कभी-कभी एक अधिक सुलभ प्रवेश बिंदु प्रस्तुत करती है। हालाँकि, प्रति इकाई ढलाई लागत अपेक्षाकृत उच्च बनी रहती है, क्योंकि प्रत्येक घटक के लिए अलग से साँचे में भरना, ठंडा करना और उसके बाद का संसाधन कार्य आवश्यक होता है। जब उत्पादन मात्रा बढ़ती है, तो एल्युमीनियम एक्सट्रूज़न अधिक आर्थिक विकल्प बन जाता है।
उत्पादन नेतृत्व समय और कार्यक्रम लचीलापन
एल्युमीनियम एक्सट्रूज़न लाइनें निरंतर संचालित होती हैं और सेटअप पूरा होने के बाद त्वरित उत्पादन क्षमता प्राप्त कर लेती हैं। उत्पादन कार्यक्रम अक्सर ढलाई संचालन की तुलना में जल्दी ऑर्डर या त्वरित शिपमेंट को समायोजित करने में सक्षम होते हैं। एक्सट्रूड प्रोफाइल्स को द्वितीयक संचालनों में त्वरित काटने, ड्रिल करने और अनुकूलित करने की क्षमता, उन परियोजनाओं के लिए विशेष रूप से मूल्यवान बनाती है जहाँ समय की प्रतिबद्धता होती है और डिज़ाइन में बार-बार संशोधन या त्वरित प्रोटोटाइपिंग की आवश्यकता होती है।
ढलाई के चक्र ठंडा होने के समय पर निर्भर करते हैं, जो घटक की मोटाई और अनुप्रस्थ काट के द्रव्यमान के साथ बढ़ता है। जटिल ढलाई के लिए सांचे की तैयारी और गुणवत्ता सत्यापन के लिए सप्ताहों का समय लग सकता है, जिससे कुल नेतृत्व समय बढ़ जाता है। हालाँकि, कुछ ज्यामितीय आवश्यकताओं के लिए, जिन्हें केवल ढलाई की जटिलता से ही पूरा किया जा सकता है, ये लंबे समय एकमात्र व्यावहारिक मार्ग हो सकते हैं।
डिज़ाइन की लचीलापन, सहनशीलता, और अनुप्रयोग के लिए उपयुक्तता
ज्यामितीय जटिलता और डिज़ाइन प्रतिबंध
एल्युमीनियम एक्सट्रूज़न लंबे प्रोफाइल बनाने में उत्कृष्ट है, जिनका क्रॉस-सेक्शन सुसंगत और एकरूप होता है। यह प्रक्रिया खोखले भागों, जटिल परिधि आकृतियों और पतली दीवार वाली ज्यामितियों को अत्यधिक कुशलता से संभालती है। हालाँकि, एल्युमीनियम एक्सट्रूज़न उन विशेषताओं के साथ संघर्ष करती है जो लंबाई के अनुदिश काफी भिन्न होती हैं या स्थानीय क्षेत्रों में उल्लेखनीय त्रिज्या द्रव्यमान की आवश्यकता रखती हैं। एल्युमीनियम एक्सट्रूज़न के साथ काम करने वाले डिज़ाइनरों को एकरूप प्रोफाइलों के संदर्भ में सोचना चाहिए और यह स्वीकार करना चाहिए कि कुछ ज्यामितीय भिन्नताओं के लिए एक्सट्रूज़न के बाद मशीनिंग या असेंबली ऑपरेशन की आवश्यकता होती है।
ढलाई जटिल, त्रि-आयामी ज्यामितियों के लिए अतुलनीय डिज़ाइन स्वतंत्रता प्रदान करती है। आंतरिक कोष्ठों, बॉसेज़, जेबों और परिवर्तनशील दीवार मोटाई को एकल ढलाई संचालन में सुग्राही रूप से एकीकृत किया जा सकता है। जब आपके घटक को ऐसे जटिल आकारों की आवश्यकता होती है जिनके लिए महंगी असेंबली या व्यापक मशीनिंग की आवश्यकता होती है, तो ढलाई अक्सर सबसे व्यावहारिक और लागत-प्रभावी समाधान होती है। समझौता यह है कि ढलाई स्वतः ही कम सटीक सतहों और आयामों का उत्पादन करती है, जिसके लिए कड़ी सहिष्णुताओं को प्राप्त करने के लिए द्वितीयक समापन की आवश्यकता होती है।
आयामी सहिष्णुताएँ और सतह समापन आवश्यकताएँ
एल्युमीनियम एक्सट्रूज़न आमतौर पर मानक प्रोफाइल्स पर ±0.5 मिलीमीटर से ±1.0 मिलीमीटर की सहिष्णुता प्रदान करता है, जबकि सटीक डाई डिज़ाइन के माध्यम से और कड़ी सहिष्णुता प्राप्त की जा सकती है। सतह के फिनिश की गुणवत्ता आमतौर पर उत्कृष्ट होती है, जो चिकनी एनोडाइज़्ड सतहों से लेकर सटीक मशीन किए गए फिनिश तक फैली होती है। ये अंतर्निहित लाभ एल्युमीनियम एक्सट्रूज़न को उन अनुप्रयोगों के लिए पसंदीदा विकल्प बनाते हैं जिनमें निकट आयामी नियंत्रण और व्यापक द्वितीयक प्रसंस्करण के बिना उत्कृष्ट सतह की दृश्य गुणवत्ता की आवश्यकता होती है।
ढलवाँ घटकों में आमतौर पर ±1.5 मिलीमीटर से ±3.0 मिलीमीटर की सहिष्णुता होती है, जो ढलाई की विधि और उत्पादनोत्तर प्रसंस्करण के प्रयास पर निर्भर करती है। कड़ी सहिष्णुता प्राप्त करने के लिए अतिरिक्त मशीनिंग की आवश्यकता होती है, जिससे लागत और नेतृत्व समय में वृद्धि होती है। ढलवाँ घटकों की सतह का फिनिश अपेक्षाकृत खुरदुरा रहता है, जिसके कारण दृश्य या कार्यात्मक सतह आवश्यकताओं वाले अधिकांश अनुप्रयोगों के लिए ग्राइंडिंग या मशीनिंग की आवश्यकता होती है।
अपना चयन निर्णय लेना
उत्पादन मात्रा और परियोजना के दायरे के साथ संरेखण
उच्च मात्रा और लंबी अवधि के उत्पादन के लिए, जहाँ सटीक आकारों और कड़ी सहिष्णुता की आवश्यकता होती है, एल्यूमीनियम एक्सट्रूज़न आमतौर पर लागत, गुणवत्ता और गति में उत्कृष्ट लाभ प्रदान करता है। जब आपके घटक का क्रॉस-सेक्शन एकसमान हो, आयामी सटीकता की आवश्यकता हो, और वार्षिक उत्पादन लगभग ५,००० से १०,००० इकाइयों से अधिक हो, तो एल्यूमीनियम एक्सट्रूज़न का चुनाव करें। यह प्रक्रिया प्रोटोटाइपिंग और कम मात्रा के विशेष अनुप्रयोगों के लिए भी उपयुक्त है, जहाँ डिज़ाइन लचीलापन और त्वरित पुनरावृत्ति प्राथमिकता होती है।
जब आपके घटक को जटिल त्रि-आयामी ज्यामिति, आंतरिक कोष्ठों या स्थानीय द्रव्यमान भिन्नताओं की आवश्यकता होती है—जो एक्सट्रूज़न के माध्यम से प्राप्त करना असंभव होता है—तो कास्टिंग का चयन करें। कास्टिंग उन कम मात्रा के उत्पादन के लिए भी उपयुक्त है जहाँ प्रारंभिक टूलिंग की लागत को वितरित करना अभी भी प्रबंधनीय है, या जहाँ ज्यामितीय जटिलता अतिरिक्त उत्पादन-पश्चात् प्रक्रिया के प्रयास और लंबे नेतृत्व समय को औचित्यपूर्ण बनाती है। यह मूल्यांकन करें कि क्या कास्टिंग के अंतर्निहित जटिलता संबंधी लाभ आपके विशिष्ट अनुप्रयोग के लिए उच्च प्रति-इकाई लागत और आयामी नियंत्रण की चुनौतियों को संतुलित करते हैं।
गुणवत्ता, प्रदर्शन और विनियामक विचार
एयरोस्पेस, ऑटोमोटिव या सुरक्षा-महत्वपूर्ण उद्योगों में अनुप्रयोगों में अक्सर एल्यूमीनियम एक्सट्रूज़न को प्राथमिकता दी जाती है, क्योंकि इसकी उत्कृष्ट सामग्री अखंडता, भरोसेमंद यांत्रिक गुण और स्थापित गुणवत्ता दस्तावेज़ीकरण के कारण यह अधिक उपयुक्त होता है। यदि आपके अनुप्रयोग में प्रमाणित सामग्री गुण, थकान प्रतिरोध परीक्षण या ट्रेसैबिलिटी दस्तावेज़ीकरण की आवश्यकता है, तो एल्यूमीनियम एक्सट्रूज़न के सहज लाभों और सरलीकृत निरीक्षण प्रोटोकॉल के कारण जोखिम कम हो जाता है और अनुपालन प्रक्रिया सरल हो जाती है। एक्सट्रूज़न के माध्यम से निर्मित सामग्री संरचना स्वाभाविक रूप से इन कठोर गुणवत्ता आवश्यकताओं का समर्थन करती है।
गैर-महत्वपूर्ण अनुप्रयोगों के लिए ढलाई अभी भी व्यावहारिक है, जहाँ डिज़ाइन की जटिलता अतिरिक्त गुणवत्ता सत्यापन प्रयास को औचित्यपूर्ण बनाती है। यदि आपका अनुप्रयोग आंतरिक संरचना के छिद्र (पोरोसिटी) को सहन कर सकता है या केवल मध्यम यांत्रिक गुणों की आवश्यकता है, तो ढलाई कम कुल लागत पर स्वीकार्य प्रदर्शन प्रदान कर सकती है। हालाँकि, यह ध्यान से मूल्यांकन करना आवश्यक है कि क्या ढलाई के कारण सामग्री की अखंडता के प्रति प्रारंभिक दृश्यता की कमी आपकी गुणवत्ता और दायित्व आवश्यकताओं के अनुरूप है।
अक्सर पूछे जाने वाले प्रश्न
मैं कब एल्युमीनियम एक्सट्रूज़न को कास्टिंग के ऊपर चुनूँ?
जब आपको एकसमान क्रॉस-सेक्शनल प्रोफाइल, कड़ी आयामी सहिष्णुता, उत्कृष्ट सतह समाप्ति, उच्च-मात्रा उत्पादन, या लंबे समय तक घटक आपूर्ति की आवश्यकता हो, तो एल्युमीनियम एक्सट्रूज़न चुनें। एल्युमीनियम एक्सट्रूज़न उन अनुप्रयोगों के लिए भी उपयुक्त है जिनमें उत्कृष्ट संरचनात्मक अखंडता, थकान प्रतिरोध, या एयरोस्पेस और ऑटोमोटिव विनिर्देशों की आवश्यकता हो। यह प्रक्रिया वार्षिक ५,००० से १०,००० इकाइयों के ऊपर आर्थिक रूप से आदर्श बन जाती है और उन परियोजनाओं के लिए जहाँ त्वरित प्रोटोटाइपिंग या डिज़ाइन संशोधनों की संभावना हो।
कौन से मुख्य लागत ड्राइवर कास्टिंग को पसंद करने का कारण बनते हैं?
ढलाई का उपयोग जटिल त्रि-आयामी ज्यामिति के लिए कम कुल लागत प्रदान कर सकता है, जिन्हें एल्युमीनियम एक्सट्रूज़न के व्यापक उपयोग के बाद कई माध्यमिक मशीनिंग संचालनों की आवश्यकता होती है। कम मात्रा वाले उत्पादन—आमतौर पर २,००० से ५,००० इकाइयों के नीचे—के लिए, जहाँ डाई टूलिंग का अपलिखन असंभव हो जाता है, ढलाई कभी-कभी प्रति इकाई अर्थव्यवस्था में सुधार करती है। ढलाई आंतरिक विशेषताओं या अनियमित आकृतियों के लिए माध्यमिक आकार देने की आवश्यकता को भी समाप्त कर देती है, जो एक्सट्रूज़न द्वारा प्राप्त नहीं की जा सकती हैं, जिससे प्रक्रिया के चरण और संबंधित श्रम कम हो जाते हैं।
क्या ढलाई एल्युमीनियम एक्सट्रूज़न के समान आयामी सटीकता प्राप्त कर सकती है?
मानक ढलाई विधियाँ आमतौर पर अतिरिक्त मशीनिंग के बिना एल्युमीनियम एक्सट्रूज़न की स्वाभाविक आयामी सटीकता को प्राप्त नहीं कर सकती हैं। हालाँकि, दबाव ढलाई या निर्वात ढलाई जैसी उन्नत ढलाई तकनीकें एक्सट्रूज़न-स्तरीय सहिष्णुता के करीब पहुँच सकती हैं, लेकिन प्रति इकाई लागत काफी अधिक होती है। सटीकता-महत्वपूर्ण अनुप्रयोगों के लिए, एल्युमीनियम एक्सट्रूज़न उत्पादन लाइन से सीधे उत्कृष्ट आयामी स्थिरता प्रदान करता है, जिससे द्वितीयक प्रसंस्करण और उससे जुड़ी लागतों को कम किया जा सकता है।