
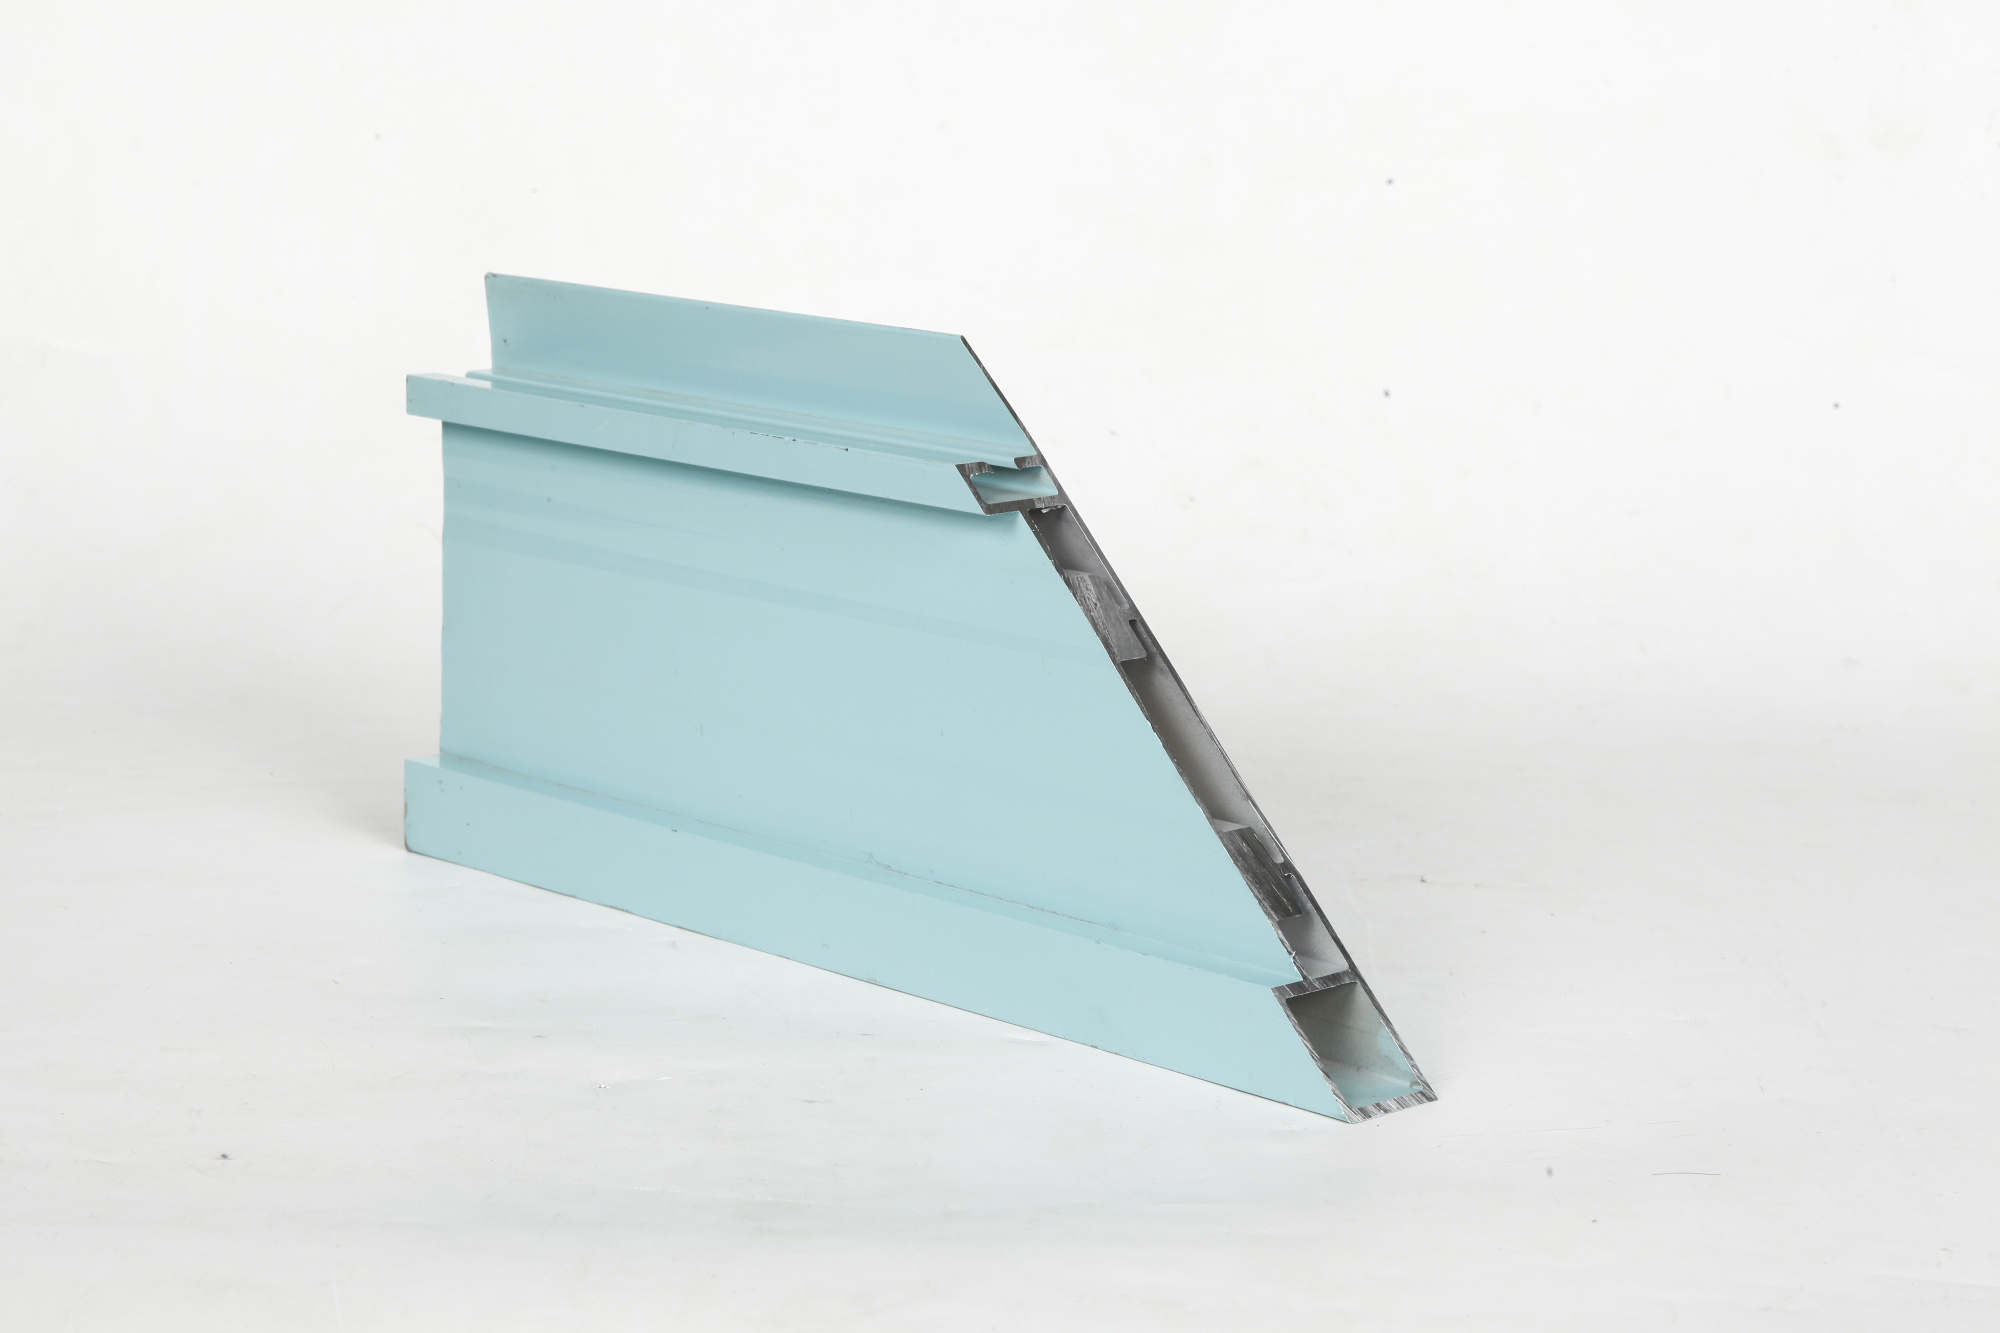
Productiebeslissingen hebben een aanzienlijke invloed op productkwaliteit, kosten en planning. Bij het kiezen tussen aluminium Extrusie en gieten is het essentieel voor industrieprofessionals om de sterke punten, beperkingen en ideale toepassingen van elk proces te begrijpen. Beide methoden transformeren aluminium naar eindproducten of bijna-eindproducten, maar ze werken via fundamenteel verschillende mechanismen en bieden afhankelijk van uw specifieke projectvereisten verschillende voordelen.

De keuze tussen deze twee productieprocessen heeft niet alleen invloed op de directe productiekosten, maar ook op de langetermijnprestaties van onderdelen, het ontwerpvrijheidsniveau en de schaalbaarheid. Ingenieurs en inkoopteams moeten eigenschappen van materialen, geometrische complexiteit, volumebehoeften, toleranties en specificaties voor oppervlakteafwerking beoordelen voordat zij zich vastleggen op één van beide methoden. Deze gids behandelt de cruciale verschillen en helpt u bij het nemen van weloverwogen beslissingen die aansluiten bij operationele doelstellingen en budgetbeperkingen.
Hoe aluminiumextrusie verschilt van gieten
Procesmechanica en kenmerken van het eindproduct
Aluminiumprofielen worden vervaardigd door verwarmt aluminiumlegering onder druk door een gevormde matrijs te persen, waardoor lange, uniforme profielen met een constant dwarsdoorsnede ontstaan. Deze subtractieve methode levert onderdelen op met een consistente wanddikte, nauwkeurige afmetingscontrole en minimale materiaalverspilling. De geëxtrudeerde profielen kunnen worden gesneden, geboord of bewerkt tot de uiteindelijke specificaties, waardoor aluminiumextrusie zeer geschikt is voor maatwerktoepassingen die hoge toleranties en herhaalbare geometrie vereisen.
Bij het gieten daarentegen wordt gesmolten aluminium in een mal gegoten, waar het uithardt tot een vooraf bepaalde vorm. Het gietproces is bijzonder geschikt voor het vervaardigen van complexe geometrieën, dikke secties en ingewikkelde interne kenmerken die onpraktisch of onmogelijk zouden zijn om uitsluitend via aluminiumextrusie te realiseren. Gegoten onderdelen vereisen echter vaak uitgebreide nabewerking, zoals verspanen, slijpen en afwerken, om te voldoen aan de gestelde eisen op het gebied van afmetingen en oppervlakkwaliteit.
Materiaaleigenschappen en prestatievermogen
Aluminiumextrusie levert onderdelen op met een superieure structurele integriteit en mechanische sterkte vergeleken met veel gegoten alternatieven. De continue persactie richt de kristalstructuur van aluminium uit, wat de vermoeiingsweerstand en treksterkte verbetert — essentieel voor toepassingen in de lucht- en ruimtevaart, de automobielindustrie en zware machines. Geëxtrudeerde profielen vertonen ook een betere dimensionale stabiliteit en lagere porositeit, wat resulteert in een hogere betrouwbaarheid in veeleisende omgevingen.
Gegoten aluminiumonderdelen kunnen porositeit, krimpholten en afscheidingproblemen bevatten die inherent zijn aan het stollingsproces. Deze interne onvolkomenheden kunnen de mechanische eigenschappen verlagen en zwakke plekken veroorzaken onder cyclische belasting. Hoewel geavanceerde giettechnieken zoals vacuüm- of squeeze-gieten deze risico’s verminderen, vereisen standaardgietmethoden vaak extra warmtebehandeling en kwaliteitscontroleprotocollen om de prestatie-integriteit te garanderen.
Kosten, productievolume en tijdplanning
Gereedschapsinvestering en schaalvoordelen
Aluminiumextrusie vereist aanzienlijke voorafgaande investeringen in matrijzen, meestal variërend van enkele duizenden tot tienduizenden dollar, afhankelijk van de complexiteit van het profiel. Zodra de matrijs echter is vervaardigd, dalen de kosten per stuk drastisch bij toenemende productievolume. Voor productieopdrachten met hoog volume of op lange termijn levert aluminiumextrusie superieure stukkosten en snellere afschrijving van de gereedschapskosten. Het proces wordt boven ongeveer 5.000 tot 10.000 eenheden per jaar steeds kosteneffectiever, afhankelijk van de specificaties van het profiel.
Gietvormen vergen eveneens aanzienlijke initiële investeringen, maar eenvoudigere vormgeving kan bij lagere productieaantallen lagere gereedschapskosten opleveren dan complexe extrusies. Voor kleine tot middelgrote productierunners—meestal minder dan 5.000 eenheden—kan gieten soms een toegankelijker instapoptie zijn. De kosten per stuk blijven echter relatief hoog, omdat elk onderdeel individueel moet worden gevuld, gekoeld en nagebewerkt. Naarmate de productieomvang toeneemt, wordt aluminiumextrusie de economisch gunstigere keuze.
Productielevertijden en planningsopties
Aluminiumextrusielijnen draaien continu en bereiken een hoge doorvoersnelheid zodra de opstart is voltooid. Productieplanningen kunnen vaak sneller inspelen op spoedbestellingen of versnelde verzendingen dan gietprocessen. De mogelijkheid om geëxtrudeerde profielen snel te zagen, boren en aan te passen in secundaire bewerkingen maakt aluminiumextrusie bijzonder waardevol voor tijdgevoelige projecten waarbij ontwerpiteraties of snel prototyping vereist zijn.
Gietcycli zijn afhankelijk van de koeltijd, die toeneemt met de onderdeeldikte en de massa van de dwarsdoorsnede. Complexe gietstukken kunnen weken nodig hebben voor de vormvoorbereiding en kwaliteitsvalidatie, waardoor de totale levertijden langer worden. Voor specifieke geometrische vereisten waarbij alleen gieten de gewenste complexiteit kan bieden, kunnen deze langere termijnen echter de enige haalbare optie zijn.
Ontwerpflexibiliteit, toleranties en toepassingsgeschiktheid
Geometrische complexiteit en ontwerpranden
Extrusie van aluminium is uitstekend geschikt voor het produceren van lange profielen met consistente, uniforme dwarsdoorsneden. Het proces verwerkt holle secties, complexe omtrekvormen en dunwandige geometrieën bijzonder goed. Aluminiumextrusie heeft echter moeite met kenmerken die aanzienlijk variëren langs de lengte of die een aanzienlijke radiale massa in gelokaliseerde zones vereisen. Ontwerpers die werken met aluminiumextrusie moeten denken in termen van uniforme profielen en moeten accepteren dat sommige geometrische variaties nabewerking na de extrusie of assemblagebewerkingen vereisen.
Gieten biedt ongeëvenaarde ontwerpvrijheid voor complexe, driedimensionale vormen. Interne holten, versterkingsribben, uitsparingen en wisselende wanddikten worden naadloos geïntegreerd in één gietoperatie. Wanneer uw onderdeel ingewikkelde vormen vereist die anders dure montage of uitgebreide bewerking zouden vergen, is gieten vaak de meest praktische en kosteneffectieve oplossing. Het nadeel is dat gieten van nature minder nauwkeurige oppervlakken en afmetingen oplevert, waardoor secundaire nabewerking nodig is om strakke toleranties te bereiken.
Dimensionele toleranties en eisen aan de oppervlakteafwerking
Aluminium extrusie levert doorgaans toleranties van ±0,5 millimeter tot ±1,0 millimeter voor standaardprofielen, waarbij nauwkeurigere toleranties haalbaar zijn via precisiediesontwerp. De kwaliteit van de oppervlakteafwerking is over het algemeen superieur, variërend van glad geanodiseerde oppervlakken tot precisiebewerkte afwerkingen. Deze inherente voordelen maken aluminium extrusie de aangewezen keuze voor toepassingen die nauwkeurige dimensionale controle en superieure oppervlakte-aesthetiek vereisen, zonder uitgebreide secundaire bewerking.
Gegoten onderdelen hebben meestal toleranties tussen ±1,5 millimeter en ±3,0 millimeter, afhankelijk van de gietmethode en de inspanning voor nabewerking. Het bereiken van nauwkeurigere toleranties vereist extra bewerking, wat kosten en levertijd verhoogt. De oppervlakteafwerking van direct uit de matrijs gegoten onderdelen blijft relatief ruw, waardoor slijpen of bewerken noodzakelijk is voor de meeste toepassingen met esthetische of functionele eisen aan het oppervlak.
Uw keuze maken
Afstemming op productievolume en projectomvang
Voor productie in grote volumes en op lange termijn van consistente profielen met strakke toleranties biedt aluminiumextrusie doorgaans superieure voordelen op het gebied van kosten, kwaliteit en snelheid. Kies voor aluminiumextrusie wanneer uw component uniforme dwarsdoorsneden heeft, dimensionele precisie vereist en uw jaarlijkse volumes ongeveer 5.000 tot 10.000 eenheden overschrijden. Dit proces is ook geschikt voor prototyping en speciale toepassingen in lage volumes waarbij ontwerpflexibiliteit en snelle iteratie prioriteit hebben.
Kies voor gieten wanneer uw component complexe driedimensionale vormen, interne holten of lokaal afwijkende massa vereist die niet haalbaar zijn via extrusie. Gieten is ook zinvol bij kleinere productieomvangen waarbij de initiële gereedschapskosten nog redelijk te verdelen zijn, of wanneer de geometrische complexiteit de extra nabewerkingsinspanning en langere levertijden rechtvaardigt. Beoordeel of de inherente voordelen van gieten op het gebied van complexiteit de hogere kosten per stuk en de uitdagingen op het gebied van dimensionele controle voor uw specifieke toepassing compenseert.
Kwaliteit, prestaties en regelgevingsoverwegingen
Toepassingen in de lucht- en ruimtevaart, de automobielindustrie of veiligheidskritieke sectoren geven vaak de voorkeur aan aluminiumprofielen door de superieure materiaalintegriteit, voorspelbare mechanische eigenschappen en gevestigde kwaliteitsdocumentatie. Als uw toepassing gecertificeerde materiaaleigenschappen, vermoeidheidstesten of traceerbaarheidsdocumentatie vereist, verkleinen de inherente voordelen van aluminiumprofielen en de gestroomlijnde inspectieprotocollen het risico en vereenvoudigen zij de naleving. De materiaalstructuur die via extrusie wordt gevormd, ondersteunt op natuurlijke wijze deze strenge kwaliteitseisen.
Gieten blijft een haalbare optie voor niet-kritieke toepassingen waarbij de ontwerppcomplexiteit de extra inspanning voor kwaliteitsvalidatie rechtvaardigt. Als uw toepassing interne porositeit kan verdragen of slechts matige mechanische eigenschappen vereist, kan gieten aanvaardbare prestaties leveren tegen lagere totale kosten. Evalueer echter zorgvuldig of de lagere initiële zichtbaarheid op materiaalintegriteit bij gieten aansluit bij uw kwaliteits- en aansprakelijkheidseisen.
Veelgestelde vragen
Wanneer moet ik kiezen voor aluminium extrusie in plaats van gieten?
Kies voor aluminium extrusie wanneer u uniforme doorsnede-profielen, nauwe afmetingstoleranties, een superieure oppervlakteafwerking, productie in grote volumes of een langdurige levering van onderdelen nodig hebt. Aluminium extrusie is ook geschikt voor toepassingen die uitstekende structurele integriteit, vermoeiingsweerstand of specificaties voor de lucht- en ruimtevaart- en automobielindustrie vereisen. Het proces wordt economisch optimaal bij meer dan 5.000 tot 10.000 eenheden per jaar en bij projecten waarbij snelle prototyping of ontwerpwijzigingen worden verwacht.
Wat zijn de belangrijkste kostenfactoren die gieten gunstig maken?
Gieten kan lagere totale kosten opleveren voor complexe driedimensionale vormen die uitgebreide aluminiumprofielvorming zouden vereisen, gevolgd door meerdere secundaire bewerkingsprocessen. Voor kleine productieomvang—meestal minder dan 2.000 tot 5.000 eenheden—waarbij de afschrijving van de maltooling onhaalbaar wordt, kan gieten soms betere stukkosten opleveren. Gieten elimineert ook secundaire vormgeving wanneer interne kenmerken of onregelmatige vormen niet haalbaar zijn via profielvorming, waardoor het aantal processtappen en de bijbehorende arbeidsinspanning worden verminderd.
Kan gieten dezelfde dimensionele precisie bereiken als aluminiumprofielvorming?
Standaard gietmethoden kunnen doorgaans niet de inherente afmetingsnauwkeurigheid van aluminiumprofielen bereiken zonder aanvullende bewerking. Geavanceerde giettechnieken zoals squeeze casting of vacuümgieten kunnen echter bijna dezelfde toleranties als extrusie halen, zij het tegen een aanzienlijk hogere eenheidsprijs. Voor toepassingen waarbij precisie cruciaal is, biedt aluminiumextrusie superieure afmetingsconsistentie direct vanaf de productielijn, waardoor secundaire bewerking en de daarmee verbonden kosten worden geminimaliseerd.