
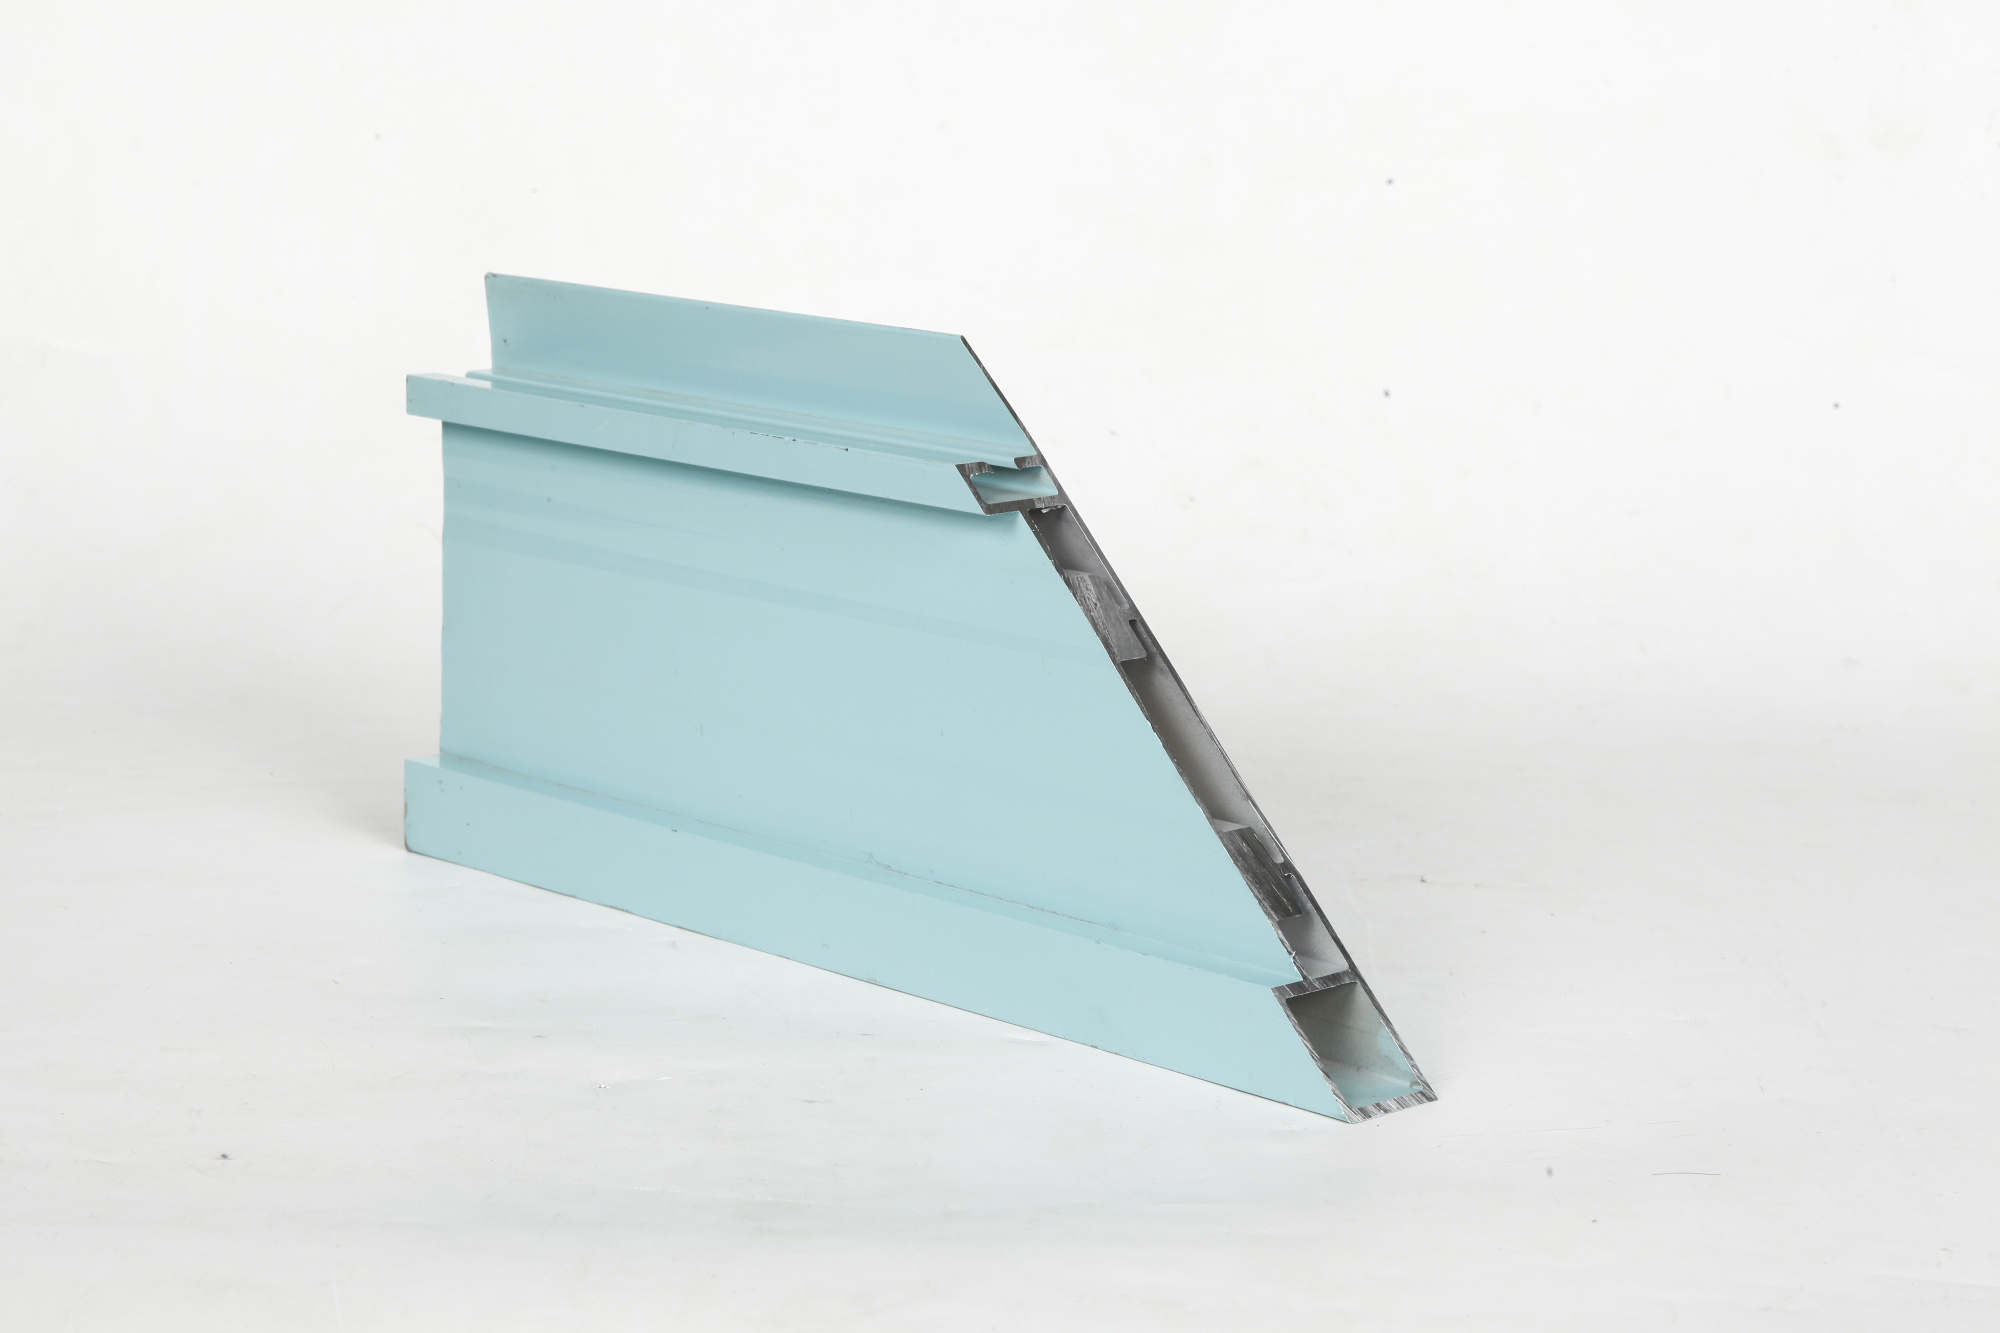
Ražošanas lēmumi ietekmē produktu kvalitāti, izmaksas un termiņus. Izvēloties starp aluksnes izgriešanu un liešanu, rūpniecības speciālistiem ir būtiski saprast katra procesa priekšrocības, ierobežojumus un optimālās pielietošanas sfēras. Abas metodes pārvērš alumīniju gatavos vai gandrīz gatavos komponentos, tomēr tās darbojas ar pamatīgi atšķirīgiem mehānismiem un sniedz atšķirīgas priekšrocības atkarībā no jūsu konkrētajām projekta prasībām.

Izvēle starp šiem diviem ražošanas procesiem ietekmē ne tikai tiešās ražošanas izmaksas, bet arī komponentu ilgtermiņa veiktspēju, dizaina elastību un mērogojamību. Inženieri un iepirkumu komandas ir jānovērtē materiālu īpašības, ģeometriskā sarežģītība, apjomu prasības, precizitātes robežas un virsmas apstrādes specifikācijas, pirms tiek pieņemts lēmums par kuru katru no šīm metodēm. Šis pamācības dokuments izskaidro būtiskākās atšķirības, palīdzot jums pieņemt informētus lēmumus, kas atbilst operacionālajiem mērķiem un budžeta ierobežojumiem.
Kā aluminija ekstrūzija atšķiras no liešanas
Procesa mehānika un izstrādājumu raksturlielumi
Alumīnija ekstrūzija piespiež uzkarsētu alumīnija sakausējumu caur veidotu matricu, lai izveidotu garas, vienmērīgas šķērsgriezuma profila formas. Šīs atņemošās metodes rezultātā iegūst komponentus ar vienmērīgu sieniņu biezumu, precīzu izmēru kontroli un minimālu materiāla izšķiešanu. Ekstrudētos profilus var griezt, urbīt vai apstrādāt ar mašīnām līdz galīgajiem specifikācijas parametriem, tāpēc alumīnija ekstrūzija ir ļoti pielāgojama pielietojumiem, kuriem nepieciešamas stingras precizitātes prasības un atkārtojama ģeometrija.
Lielākā daļa liešanas procesu, pretēji tam, ielej kausētu alumīniju veidņu dobumā, kur tas sacietē uz noteiktu formu. Liešanas process ir īpaši piemērots sarežģītu ģeometriju, biezu sekciju un sarežģītu iekšējo elementu izveidošanai, ko nevarētu iegūt tikai ar alumīnija ekstrūziju. Tomēr liektiem komponentiem bieži nepieciešama plaša pēcapstrāde, tostarp mašīnāpu apstrāde, slīpēšana un virsmas apstrāde, lai izpildītu izmēru un virsmas kvalitātes prasības.
Materiālu īpašības un veiktspēja
Alumīnija ekstrūzija rada komponentus ar augstāku strukturālo integritāti un mehānisko izturību salīdzinājumā ar daudziem lietajiem alternatīvajiem risinājumiem. Nepārtraukta spiediena iedarbība izlīdzina alumīnija kristālstruktūru, uzlabojot izturību pret atkārtotu slodzi un stiepšanas izturību — kas ir būtiski aviācijas, automašīnu un smagās tehnikas pielietojumos. Ekstrūdētām profiliem raksturīga arī labāka izmēru stabilitāte un mazāka porainība, kas nodrošina augstāku uzticamību prasītājās darba vidēs.
Lietie alumīnija komponenti var saturēt porainību, sarukuma dobumus un segregācijas problēmas, kas ir raksturīgas cietināšanas procesam. Šīs iekšējās nepilnības var pasliktināt mehāniskās īpašības un radīt vājinājumus cikliskās slodzes apstākļos. Lai gan modernās liešanas metodes, piemēram, vakuumliešana vai spiedliešana, samazina šos riskus, standarta liešanas metodes bieži prasa papildu termiskās apstrādes un kvalitātes pārbaudes procedūras, lai nodrošinātu ekspluatācijas uzticamību.
Izmaksas, ražošanas apjoms un termiņi
Rīku ieguldījumi un mēroga ekonomija
Alumīnija ekstrūzijai nepieciešams ievērojams sākotnējs matricu izgatavošanas ieguldījums, kas parasti svārstās no vairākiem tūkstošiem līdz desmitiem tūkstošu ASV dolāru atkarībā no profila sarežģītības. Tomēr, kad matrica ir izgatavota, vienības izmaksas dramatiski samazinās ar ražošanas apjomu. Augstas ražošanas vai ilgstošu ražošanas ciklu gadījumā alumīnija ekstrūzija nodrošina labākas vienības ekonomikas un ātrāku rīku izmaksu atsvēršanu. Šis process kļūst aizvien izdevīgāks, sasniedzot aptuveni 5000–10 000 vienības gadā, atkarībā no profila specifikācijām.
Ari kastēšanas veidnei ir arī ievērojamas sākotnējās izmaksas, taču vienkāršākas ģeometrijas var ļaut zemākas rīku izmaksas mazākiem ražošanas apjomiem salīdzinājumā ar sarežģītām ekstrūzijām. Mazām un vidējām ražošanas partijām — parasti zem 5000 vienībām — kastēšana dažreiz piedāvā vieglāku ieeju tirgū. Tomēr katras vienības kastēšanas izmaksas paliek relatīvi augstas, jo katram komponentam nepieciešama atsevišķa veidnes piepildīšana, dzesēšana un pēcapstrāde. Ražošanas apjomu palielinoties, alumīnija ekstrūzija kļūst ekonomiskāka izvēle.
Ražošanas vadības laiki un grafika elastība
Alumīnija ekstrūzijas līnijas darbojas nepārtraukti un pēc uzstādīšanas sasniegt ātru caurlaidību. Ražošanas grafiki bieži vien vieglāk pielāgojas steidzamiem pasūtījumiem vai paātrinātai piegādei nekā kastēšanas operācijām. Spēja ātri griezt, urbt un pielāgot ekstrūzētos profilus sekundārajās operācijās padara alumīnija ekstrūziju īpaši vērtīgu laikietilpīgiem projektiem, kur nepieciešamas dizaina izmaiņas vai ātra prototipēšana.
Lietņu cikli ir atkarīgi no dzesēšanas laika, kas palielinās kopā ar komponenta biezumu un šķērsgriezuma masu. Sloksnveida lietņi var prasīt nedēļas ilgu veidņu sagatavošanu un kvalitātes validāciju, tādējādi pagarinot kopējo piegādes laiku. Tomēr noteiktiem ģeometriskiem nosacījumiem, kuriem nepieciešama tikai liešanai raksturīgā sarežģītība, šie garākie termiņi var būt vienīgais iespējamais risinājums.
Dizaina elastība, precizitāte un pielietojuma piemērotība
Ģeometriskā sarežģītība un dizaina ierobežojumi
Alumīnija ekstrūzija ir īpaši efektīva garu profilu ražošanai ar vienmērīgu un nemainīgu šķērsgriezumu. Šis process ļoti labi apstrādā dobus posmus, sarežģītas perimetra formas un plānās sienas ģeometrijas. Tomēr alumīnija ekstrūzijai ir grūtības ar elementiem, kuru parametri ievērojami mainās pa garumu vai kuriem lokalizētās zonās nepieciešams būtiski lielāks rādiālais masas daudzums. Projektētājiem, kas strādā ar alumīnija ekstrūziju, jādomā profilu veidā ar vienmērīgu šķērsgriezumu un jāpieņem, ka dažas ģeometriskās izmaiņas prasa pēc-ekstrūzijas apstrādi vai montāžas operācijas.
Lietošana nodrošina neiespējami lielu dizaina brīvību sarežģītām, trīsdimensiju ģeometrijām. Iekšējās dobuma, izvirzījumi, kabatas un mainīgās sienas biezums bez problēmām integrējas vienā liešanas operācijā. Kad jūsu komponentam nepieciešamas sarežģītas formas, kas prasītu dārgu montāžu vai plašu apstrādi, liešana bieži vien ir vispraktiskākais un izdevīgākais risinājums. Tomēr liešana dabiski rada mazāk precīzas virsmas un izmērus, tāpēc, lai sasniegtu stingrus pieļaujamības robežas, nepieciešama papildu apstrāde.
Izmēru pieļaujamības un virsmas apstrādes prasības
Alumīnija ekstrūzija parasti nodrošina precizitāti ±0,5 mm līdz ±1,0 mm standarta profilos, un stingrāku precizitāti var sasniegt ar precīzu matricu dizainu. Virsmas apdare parasti ir augstākas kvalitātes — no gludām anodizētām virsmām līdz precīzi apstrādātām virsmām. Šīs iebūvētās priekšrocības padara alumīnija ekstrūziju par vēlamāko izvēli lietojumiem, kuros nepieciešama precīza izmēru kontrole un augstāka virsmas estētika bez plašas papildu apstrādes.
Lietņu komponenti parasti atbilst precizitātei ±1,5 mm līdz ±3,0 mm, atkarībā no lietojamās liešanas metodes un pēcliešanas apstrādes apjoma. Stingrāku precizitāti var sasniegt tikai ar papildu apstrādi, kas palielina izmaksas un piegādes laiku. Virsmas apdare uz neapstrādātiem liešanas izstrādājumiem paliek salīdzinoši raupja, tāpēc lielākajai daļai lietojumu, kur nepieciešama estētiska vai funkcionāla virsma, ir nepieciešama slīpēšana vai apstrāde.
Jūsu izvēles lēmuma pieņemšana
Saskaņošana ar ražošanas apjomu un projekta mērogu
Alumīnija ekstrūzija parasti nodrošina labākus izmaksu, kvalitātes un ātruma priekšrocības lielapjoma, ilgtermiņa ražošanai ar stingrām pieļaujamām novirzēm un vienmērīgiem profilu izmēriem. Izvēlieties alumīnija ekstrūziju, ja jūsu komponentam ir vienmērīgi šķērsgriezumi, nepieciešama izmēru precizitāte un gada ražošanas apjoms pārsniedz aptuveni 5000–10 000 vienības. Šis process piemērots arī prototipēšanai un mazapjoma specializētām lietojumprogrammām, kurās prioritāte ir dizaina elastība un ātra iterācija.
Izvēlieties liešanu, ja jūsu komponentam nepieciešama sarežģīta trīsdimensiju ģeometrija, iekšējās dobumi vai lokalizētas masas izmaiņas, ko nav iespējams sasniegt ar ekstrūziju. Liešana ir lietderīga arī mazāku partiju ražošanai, kad sākotnējā rīku izmaksu izlīdzināšana paliek pārvaldāma, vai tad, kad ģeometriskā sarežģītība attaisno papildu pēcapstrādes pūles un garākos piegādes laikus. Novērtējiet, vai liešanas iebūvētās sarežģītības priekšrocības kompensē augstākās vienības izmaksas un dimensiju kontroles grūtības jūsu konkrētajai lietojumprogrammai.
Kvalitātes, veiktspējas un regulatīvie apsvērumi
Lietojumi aeroskosmiskajā, automobiļu vai drošībai kritiskajā rūpniecībā bieži izvēlas alumīnija ekstrūziju, jo tai ir augstāka materiāla integritāte, prognozējamas mehāniskās īpašības un apstiprināta kvalitātes dokumentācija. Ja jūsu lietojumprogrammai nepieciešamas sertificētas materiāla īpašības, izturības pret atkārtotu slodzi pārbaude vai izsekojamības dokumentācija, tad alumīnija ekstrūzijas iebūvētās priekšrocības un vienkāršotie pārbaudes protokoli samazina risku un vienkāršo atbilstību prasībām. Ekstrūzijas ceļā radītā materiāla struktūra dabiski atbilst šīm stingrajām kvalitātes prasībām.
Lietiņš joprojām ir piemērots nekritiskiem lietojumiem, kur dizaina sarežģītība attaisno papildu kvalitātes validācijas pūles. Ja jūsu lietojumprogramma pieļauj iekšējo porainību vai nepieciešamas tikai vidējas mehāniskās īpašības, lietiņš var nodrošināt pieņemamu veiktspēju zemākā kopējā izmaksā. Tomēr rūpīgi novērtējiet, vai lietiņa zemākā sākotnējā redzamība attiecībā uz materiāla integritāti atbilst jūsu kvalitātes un atbildības prasībām.
BKJ
Kad man vajadzētu izvēlēties alumīnija ekstrūziju vietā kausēšanu?
Izvēlieties alumīnija ekstrūziju, ja nepieciešami vienmērīgi šķērsgriezuma profili, precīzi izmēru ierobežojumi, augstas kvalitātes virsmas apdare, lielapjoma ražošana vai ilgtermiņa komponentu piegāde. Alumīnija ekstrūzija arī piemērota lietojumiem, kuriem nepieciešama lieliska strukturālā stabilitāte, izturība pret atkārtotu slodzi vai atbilstība aviācijas un automašīnu prasībām. Šis process kļūst ekonomiski izdevīgāks, ja gada ražošanas apjoms pārsniedz 5000–10 000 vienības, kā arī projektos, kur tiek paredzēta ātra prototipēšana vai dizaina izmaiņas.
Kādi ir galvenie izmaksu faktori, kas veicina kausēšanu?
Lietošana var nodrošināt zemākas kopējās izmaksas sarežģītām trīsdimensiju ģeometrijām, kurām būtu nepieciešama plaša alumīnija ekstrūzija, kam seko vairākas papildu apstrādes operācijas. Zemāka ražošanas apjoma gadījumā — parasti mazāk nekā 2000–5000 vienības — kad matricas rīku amortizācija kļūst neizdevīga, lietošana dažreiz nodrošina labākus vienības ekonomiskos rādītājus. Lietošana arī novērš papildu formēšanu, kad iekšējās pazīmes vai neregulāras formas nevar sasniegt ar ekstrūziju, tādējādi samazinot procesa soļus un saistītos darba izdevumus.
Vai lietošana var sasniegt tādu pašu izmēru precizitāti kā alumīnija ekstrūzija?
Standarta liešanas metodes parasti nevar sasniegt alumīnija ekstrūzijas iebūvēto izmēru precizitāti bez papildu apstrādes. Tomēr modernās liešanas tehnoloģijas, piemēram, spiedliešana vai vakuuma liešana, var tuvoties ekstrūzijas līmeņa precizitātei, tomēr vienības izmaksas ir ievērojami augstākas. Precizitāti prasošām lietojumprogrammām alumīnija ekstrūzija nodrošina augstāku izmēru vienveidību tieši no ražošanas līnijas, minimizējot sekundāro apstrādi un saistītās izmaksas.