
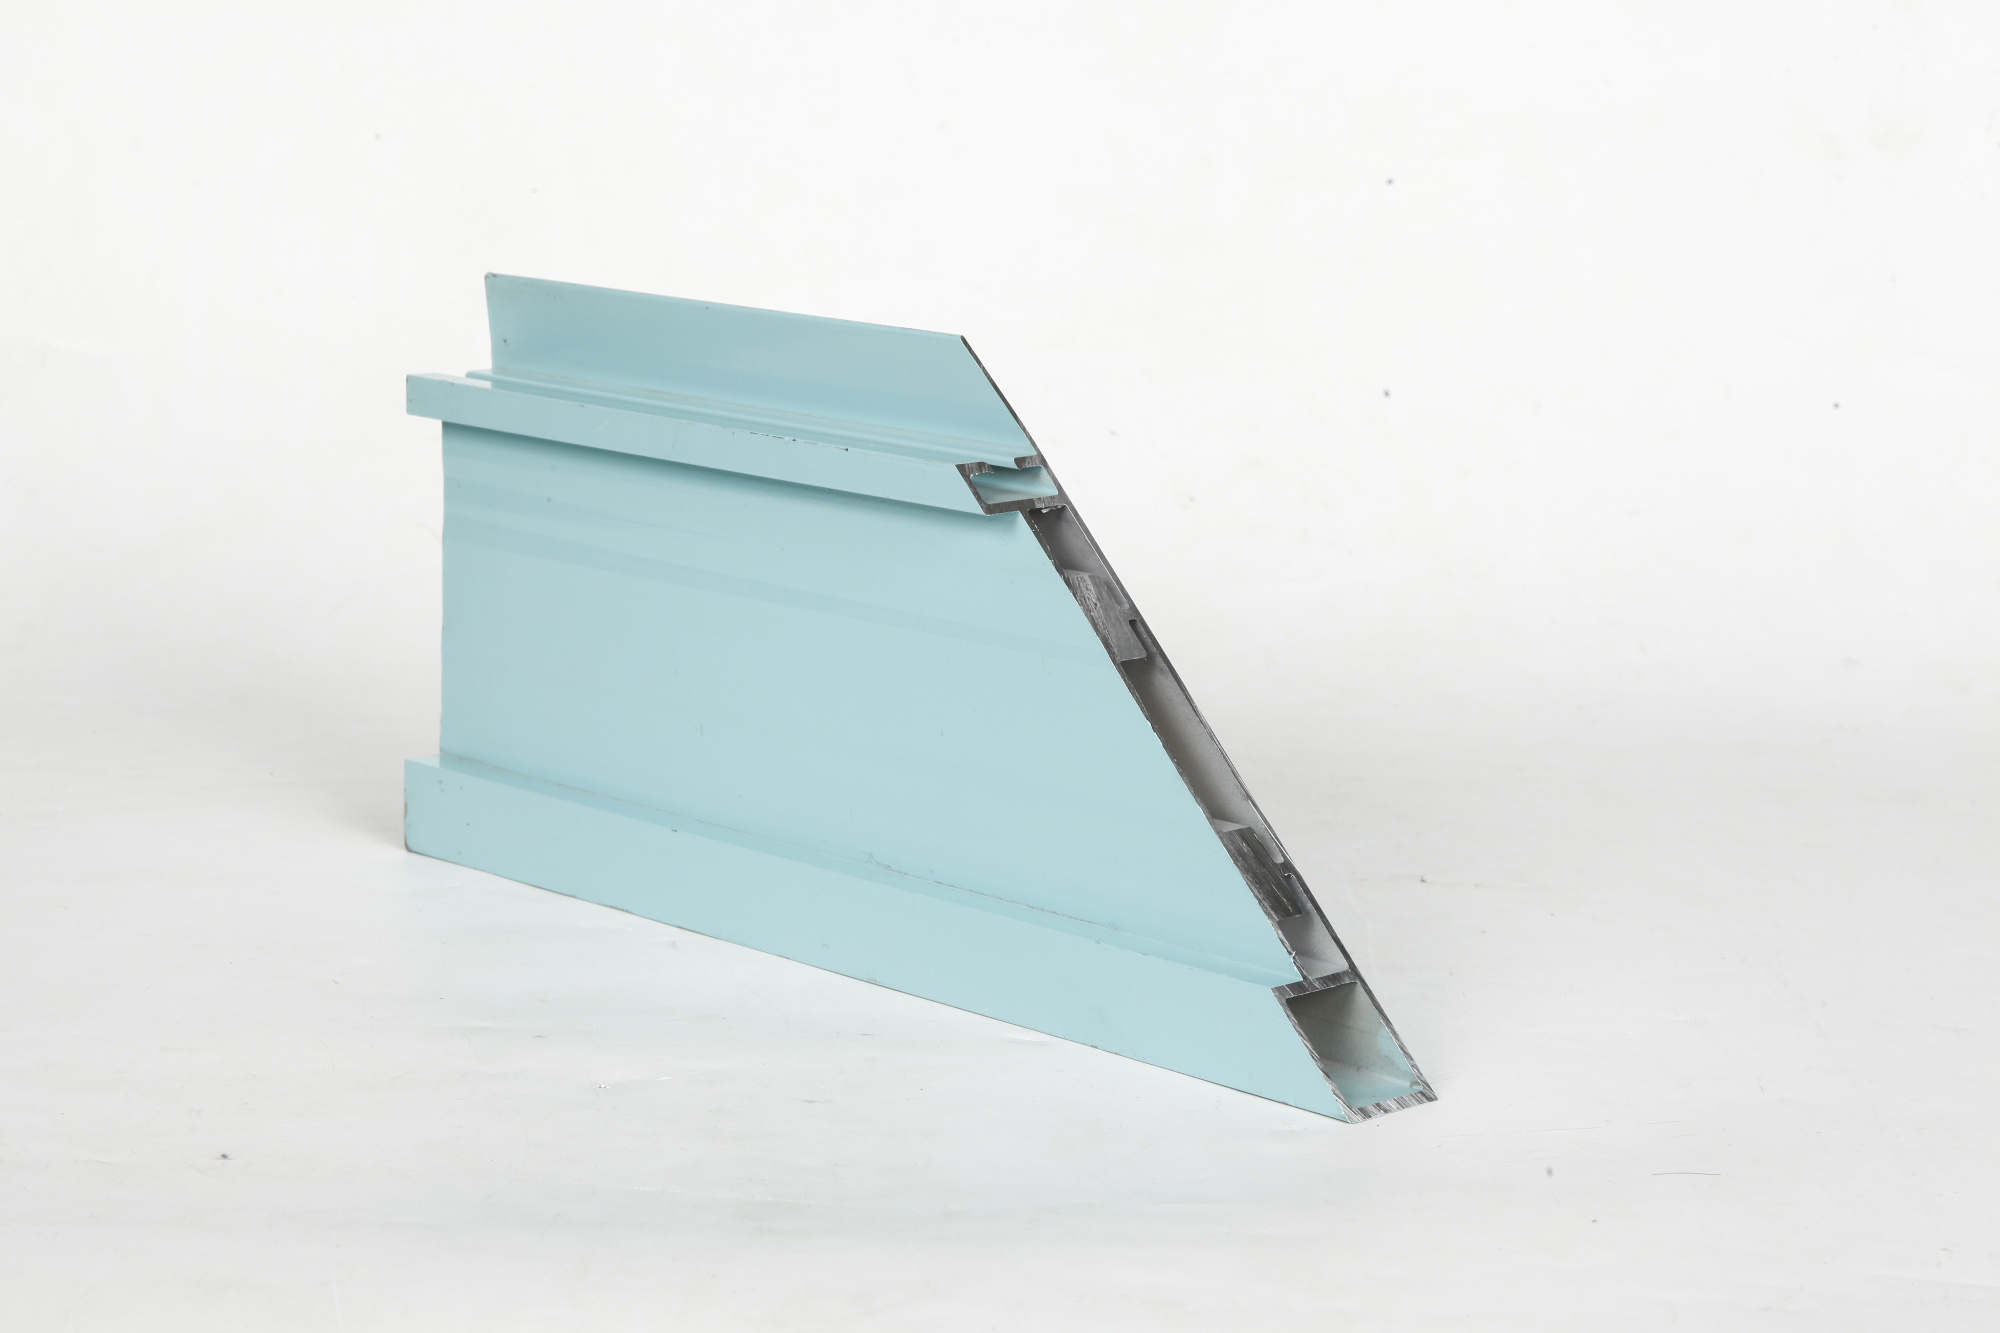
A gyártási döntések jelentősen befolyásolják a termék minőségét, költségét és időkeretét. Amikor alumínium Extrúzió és öntés között kell választani, az egyes eljárások erősségeinek, korlátainak és ideális alkalmazási területeinek megértése elengedhetetlen az ipari szakemberek számára. Mindkét módszer alumíniumot alakít át kész vagy majdnem kész alkatrészekké, de alapvetően eltérő mechanizmusokon alapulnak, és különböző előnyöket nyújtanak a konkrét projekt igényeitől függően.

A két gyártási folyamat közötti választás nemcsak a közvetlen termelési költségeket, hanem a hosszú távú alkatrész-teljesítményt, a tervezési rugalmasságot és a skálázhatóságot is érinti. A mérnököknek és a beszerzési csapatoknak értékelniük kell az anyagtulajdonságokat, a geometriai bonyolultságot, a térfogatigényeket, a tűréseket és a felületi minőségi előírásokat, mielőtt bármelyik módszert választanák. Ez az útmutató végigvezeti Önt a kulcsfontosságú különbségeken, segítve Önt megbízható döntések meghozatalában, amelyek összhangban állnak a működési célokkal és a költségvetési korlátozásokkal.
Az alumínium extrúzió és a öntés eltérései
Folyamatmechanika és kimeneti jellemzők
Az alumínium extrúzió során melegített alumíniumötvözetet nyomnak ki egy formázott szerszámon keresztül, hogy hosszú, egyenletes keresztmetszetű profilokat hozzanak létre. Ez a leválasztó módszer olyan alkatrészeket eredményez, amelyeknek egységes falvastagsága, pontos méretszabályozása és minimális anyagvesztesége van. Az extrudált profilokat vágásra, fúrásra vagy megmunkálásra lehet szükség a végső specifikációk eléréséhez, így az alumínium extrúzió kiválóan alkalmazható egyedi alkalmazásokhoz, amelyek szigorú tűréseket és ismételhető geometriát igényelnek.
A öntés, ellentétben ezzel, olvadt alumíniumot önt egy üreges formaüregbe, ahol az előre meghatározott alakba szilárdul. Az öntési folyamat kiválóan alkalmas bonyolult geometriák, vastag szakaszok és bonyolult belső szerkezetek gyártására, amelyeket egyedül az alumínium extrúzióval gyakorlatilag vagy teljesen lehetetlen lenne elérni. Az öntött alkatrészeket azonban gyakran kiterjedt utómegmunkálásnak – például megmunkálásnak, csiszolásnak és felületkezelésnek – kell alávetni, hogy megfeleljenek a méret- és felületminőségi követelményeknek.
Anyagjellemzők és teljesítmény
Az alumínium extrúzió olyan alkatrészeket hoz létre, amelyek rendkívül jó szerkezeti integritással és mechanikai szilárdsággal bírnak sok öntött alternatíva képest. A folyamatos nyomó hatás az alumínium kristályszerkezetét igazítja, javítva a fáradási ellenállást és a húzószilárdságot – ami kritikus fontosságú a repülőgépiparban, az autóiparban és a nehézgépek gyártásában. Az extrudált profilok emellett jobb méretstabilitást és alacsonyabb pórustartalmat mutatnak, ami nagyobb megbízhatóságot eredményez a kihívást jelentő környezetekben.
Az öntött alumínium alkatrészek porózusak lehetnek, zsugorodási üregeket és szegregációs problémákat tartalmazhatnak, amelyek a szilárdulási folyamat sajátos tulajdonságai miatt jelentkeznek. Ezek a belső hiányosságok rontják a mechanikai tulajdonságokat, és gyengeséget okozhatnak ciklikus terhelés hatására. Bár a fejlett öntési technikák – például a vákuumos vagy a szorítóöntés – enyhítik ezeket a kockázatokat, a szokásos öntési módszerek gyakran további hőkezelést és minőségellenőrzési eljárásokat igényelnek a teljesítménybiztonság érdekében.
Költség, gyártási mennyiség és időkeret szempontjai
Szerszámozási beruházás és a méretgazdaságosság
Az alumínium extrúzió jelentős kezdeti szerszámkészítési beruházást igényel, amely általában néhány ezer és tízezer dollár között mozog a profil bonyolultságától függően. Azonban miután a szerszám elkészült, az egységenkénti költségek drámaian csökkennek a termelési mennyiség növekedésével. Nagyobb tételekhez vagy hosszabb távú gyártási sorozatokhoz az alumínium extrúzió kiváló egységköltségeket és gyorsabb szerszámozási beruházás megtérülést biztosít. A folyamat kb. 5000–10 000 darabos éves mennyiség felett válik egyre gazdaságosabbá, a profil specifikációitól függően.
A öntőszerek használata is jelentős kezdeti költségekkel jár, de egyszerűbb geometriák esetén az öntőszerek költsége alacsonyabb lehet kisebb tételnél, mint a bonyolult extrúziós eljárásoknál. Kis és közepes termelési sorozatoknál – általában 5000 egységnél kevesebb – az öntés néha könnyebben hozzáférhető belépési pontot nyújt. Azonban az egységenkénti öntési költségek viszonylag magasak maradnak, mivel minden alkatrészhez külön öntőforma-töltés, hűtés és utófeldolgozási munka szükséges. A termelési mennyiség növekedésével az alumínium extrúzió gazdaságosabb választássá válik.
Gyártási előrejelzési idők és ütemezési rugalmasság
Az alumínium extrúziós vonalak folyamatosan működnek, és a beállítás befejezése után gyors átáramlást érnek el. A gyártási ütemtervek gyakran rugalmasabban fogadják a sürgősségi megrendeléseket vagy a gyorsított szállításokat, mint az öntési műveletek. Az extrudált profilok gyors vágása, fúrása és egyéni kialakítása a másodlagos műveletek során különösen értékes az időérzékeny projektek számára, ahol tervezési változtatásokra vagy gyors prototípus-készítésre van szükség.
A öntési ciklusok a hűtési időtől függenek, amely növekszik az alkatrész vastagságával és keresztmetszeti tömegével. A bonyolult öntvények esetében a formaelőkészítéshez és a minőség-ellenőrzéshez hetek is szükségesek lehetnek, így a teljes előállítási idő meghosszabbodik. Azonban bizonyos geometriai követelmények esetében – amelyeket kizárólag az öntési eljárás képes kielégíteni – ezek a hosszabb időkeretek talán az egyetlen megvalósítható megoldást jelentik.
Tervezési rugalmasság, tűrések és alkalmazáshoz való illeszkedés
Geometriai bonyolultság és tervezési korlátozások
Az alumínium extrúzió kiválóan alkalmas hosszú, állandó és egyenletes keresztmetszetű profilok gyártására. A folyamat kiválóan kezeli az üreges szakaszokat, a bonyolult kerületi alakzatokat és a vékonyfalú geometriákat. Azonban az alumínium extrúzió nehézségekbe ütközik olyan jellemzők esetén, amelyek jelentősen változnak a hossz mentén, vagy amelyekhez helyileg nagyobb sugárirányú tömeg szükséges. Az alumínium extrúzióval dolgozó tervezőknek egységes profilokra kell gondolniuk, és elfogadniuk kell, hogy egyes geometriai változások utólagos megmunkálást vagy összeszerelési műveleteket igényelnek.
Az öntés kiváló tervezési szabadságot biztosít bonyolult, háromdimenziós geometriák esetén. A belső üregek, kiemelkedések, zsebek és változó falvastagságok egyszerűen integrálhatók egyetlen öntési folyamatba. Ha alkatrésze bonyolult formájú, és az összeszerelése vagy részletes megmunkálása költséges lenne, az öntés gyakran a legpraktikusabb és leggazdaságosabb megoldás. Az ár, amit ezért fizetni kell, az, hogy az öntés természetes módon kevésbé pontos felületeket és méreteket eredményez, így másodlagos finomítási műveletekre van szükség a szigorú tűréshatárok eléréséhez.
Méreti tűrések és felületi minőségi követelmények
Az alumínium extrúzió általában ±0,5 milliméteres és ±1,0 milliméteres tűréseket biztosít szokásos profilok esetén, amelyeknél a pontosabb tűrések elérhetők a precíziós szerszámkészlet tervezésével. A felületi minőség általában kiváló, és tartománya sima anodizált felülettől kezdődik, és precíziós megmunkált felületekig terjed. Ezek a belső előnyök miatt az alumínium extrúzió az elsődleges választás olyan alkalmazásokhoz, amelyek szoros méreteltérés-vezérlést és kiváló felületi megjelenést igényelnek kiterjedt másodlagos feldolgozás nélkül.
A öntött alkatrészek általában ±1,5 milliméteres és ±3,0 milliméteres tűréseket mutatnak, amelyek a használt öntési eljárástól és a posztfeldolgozási erőfeszítésektől függően változnak. A szűkebb tűrések elérése további megmunkálást igényel, ami költség- és időnövekedést eredményez. Az öntött alkatrészek felületi minősége viszonylag durva marad, így a legtöbb esetben esztétikai vagy funkcionális felületi követelmények teljesítéséhez csiszolásra vagy megmunkálásra van szükség.
Döntés meghozatala a kiválasztással kapcsolatban
Egyeztetés a gyártási mennyiséggel és a projekt hatókörével
Nagy mennyiségű, hosszú távú termeléshez, amely során szigorú tűréshatárokkal rendelkező, egyenletes profilokat kell előállítani, az alumínium extrúzió általában kiváló költség-, minőség- és sebességelőnyöket kínál. Válassza az alumínium extrúziót, ha alkatrésze egységes keresztmetszetű, dimenziós pontosságot igényel, és éves termelési volumene kb. 5000–10 000 darabot halad meg. Ez a folyamat alkalmas továbbá prototípusok gyártására és kis mennyiségű, speciális alkalmazásokra is, ahol a tervezési rugalmasság és a gyors iteráció áll az elsődleges célként.
Válassza a öntést, ha alkatrésze bonyolult háromdimenziós geometriát, belső üregeket vagy helyileg változó tömegeloszlást igényel, amelyeket az extrúzióval nem lehet megvalósítani. Az öntés akkor is ésszerű választás, ha kisebb tételnagyságról van szó, és az elsődleges szerszámozás elosztása kezelhető marad, illetve akkor is, ha a geometriai bonyolultság indokolja a további utómunkafolyamatokat és a hosszabb gyártási időt. Értékelje, hogy az öntés sajátos bonyolultságból fakadó előnyei ellensúlyozzák-e az alkalmazásához kapcsolódó magasabb egységköltségeket és a méretbeli pontossággal kapcsolatos kihívásokat.
Minőségi, teljesítménybeli és szabályozási szempontok
A légiközlekedési, autóipari vagy biztonsági szempontból kritikus iparágakban gyakran az alumínium extrúziót részesítik előnyben a kiváló anyagintegritás, az előrejelezhető mechanikai tulajdonságok és az elfogadott minőségellenőrzési dokumentáció miatt. Ha az alkalmazásának tanúsított anyagtulajdonságokra, fáradási ellenállás-vizsgálatokra vagy nyomon követhetőségi dokumentációra van szüksége, akkor az alumínium extrúzió sajátos előnyei és leegyszerűsített ellenőrzési protokolljai csökkentik a kockázatot, és egyszerűsítik a megfelelőség igazolását. Az extrúzió során létrejövő anyagszerkezet természetes módon támogatja ezeket a szigorú minőségi követelményeket.
A öntés továbbra is életképes megoldás nem kritikus alkalmazásokhoz, ahol a tervezési bonyolultság indokolja a további minőségellenőrzési erőfeszítést. Ha az alkalmazása elviseli az belső pórusosságot, vagy csak mérsékelt mechanikai tulajdonságokra van szüksége, az öntés elfogadható teljesítményt nyújthat alacsonyabb összköltséggel. Azonban alaposan értékelje, hogy az öntés alacsonyabb kezdeti láthatósága az anyagintegritás tekintetében összhangban áll-e minőségi és felelősségi követelményeivel.
GYIK
Mikor érdemes az alumínium extrúziót öntés helyett választani?
Válassza az alumínium extrúziót, ha egységes keresztmetszeti profilokra, szigorú méreti tűrések betartására, kiváló felületi minőségre, nagy mennyiségű gyártásra vagy hosszú távú alkatrészellátásra van szüksége. Az alumínium extrúzió akkor is alkalmas, ha kiváló szerkezeti integritásra, fáradási ellenállásra vagy légi- és autóipari előírásoknak megfelelő alkatrészekre van szükség. A folyamat gazdaságilag optimális éves 5 000–10 000 darab feletti termelésnél, illetve olyan projekteknél, ahol gyors prototípus-készítésre vagy tervezési módosításokra számíthatunk.
Melyek a fő költségmozgató tényezők, amelyek az öntést kedvezőbbé teszik?
A öntés kisebb teljes költséget eredményezhet bonyolult, háromdimenziós geometriák esetén, amelyekhez kiterjedt alumínium extrúzióra és több másodlagos megmunkálási műveletre lenne szükség. Kis sorozatoknál – általában 2000–5000 egység alatt –, ahol a formák amortizációja gazdaságtalanul magas költséget jelent, az öntés néha kedvezőbb egységköltséget biztosít. Az öntés továbbá elkerüli a másodlagos alakítást akkor is, ha belső részletek vagy szabálytalan formák nem érhetők el extrúzióval, így csökkenti a folyamatlépéseket és a kapcsolódó munkaerő-költségeket.
Elérhető-e az öntéssel ugyanaz a méretbeli pontosság, mint az alumínium extrúzióval?
A szokásos öntési eljárások általában nem érik el az alumínium extrúzió sajátos méretbeli pontosságát további megmunkálás nélkül. Azonban a fejlett öntési technikák – például a nyomásos öntés vagy a vákuumos öntés – közelíthetik az extrúziós szintű tűréseket, bár egységenként jelentősen magasabb költséggel járnak. Pontosságra kritikus alkalmazások esetén az alumínium extrúzió kiváló méretbeli egyenletességet biztosít közvetlenül a gyártósoron, így minimalizálja a másodlagos feldolgozást és a kapcsolódó költségeket.