
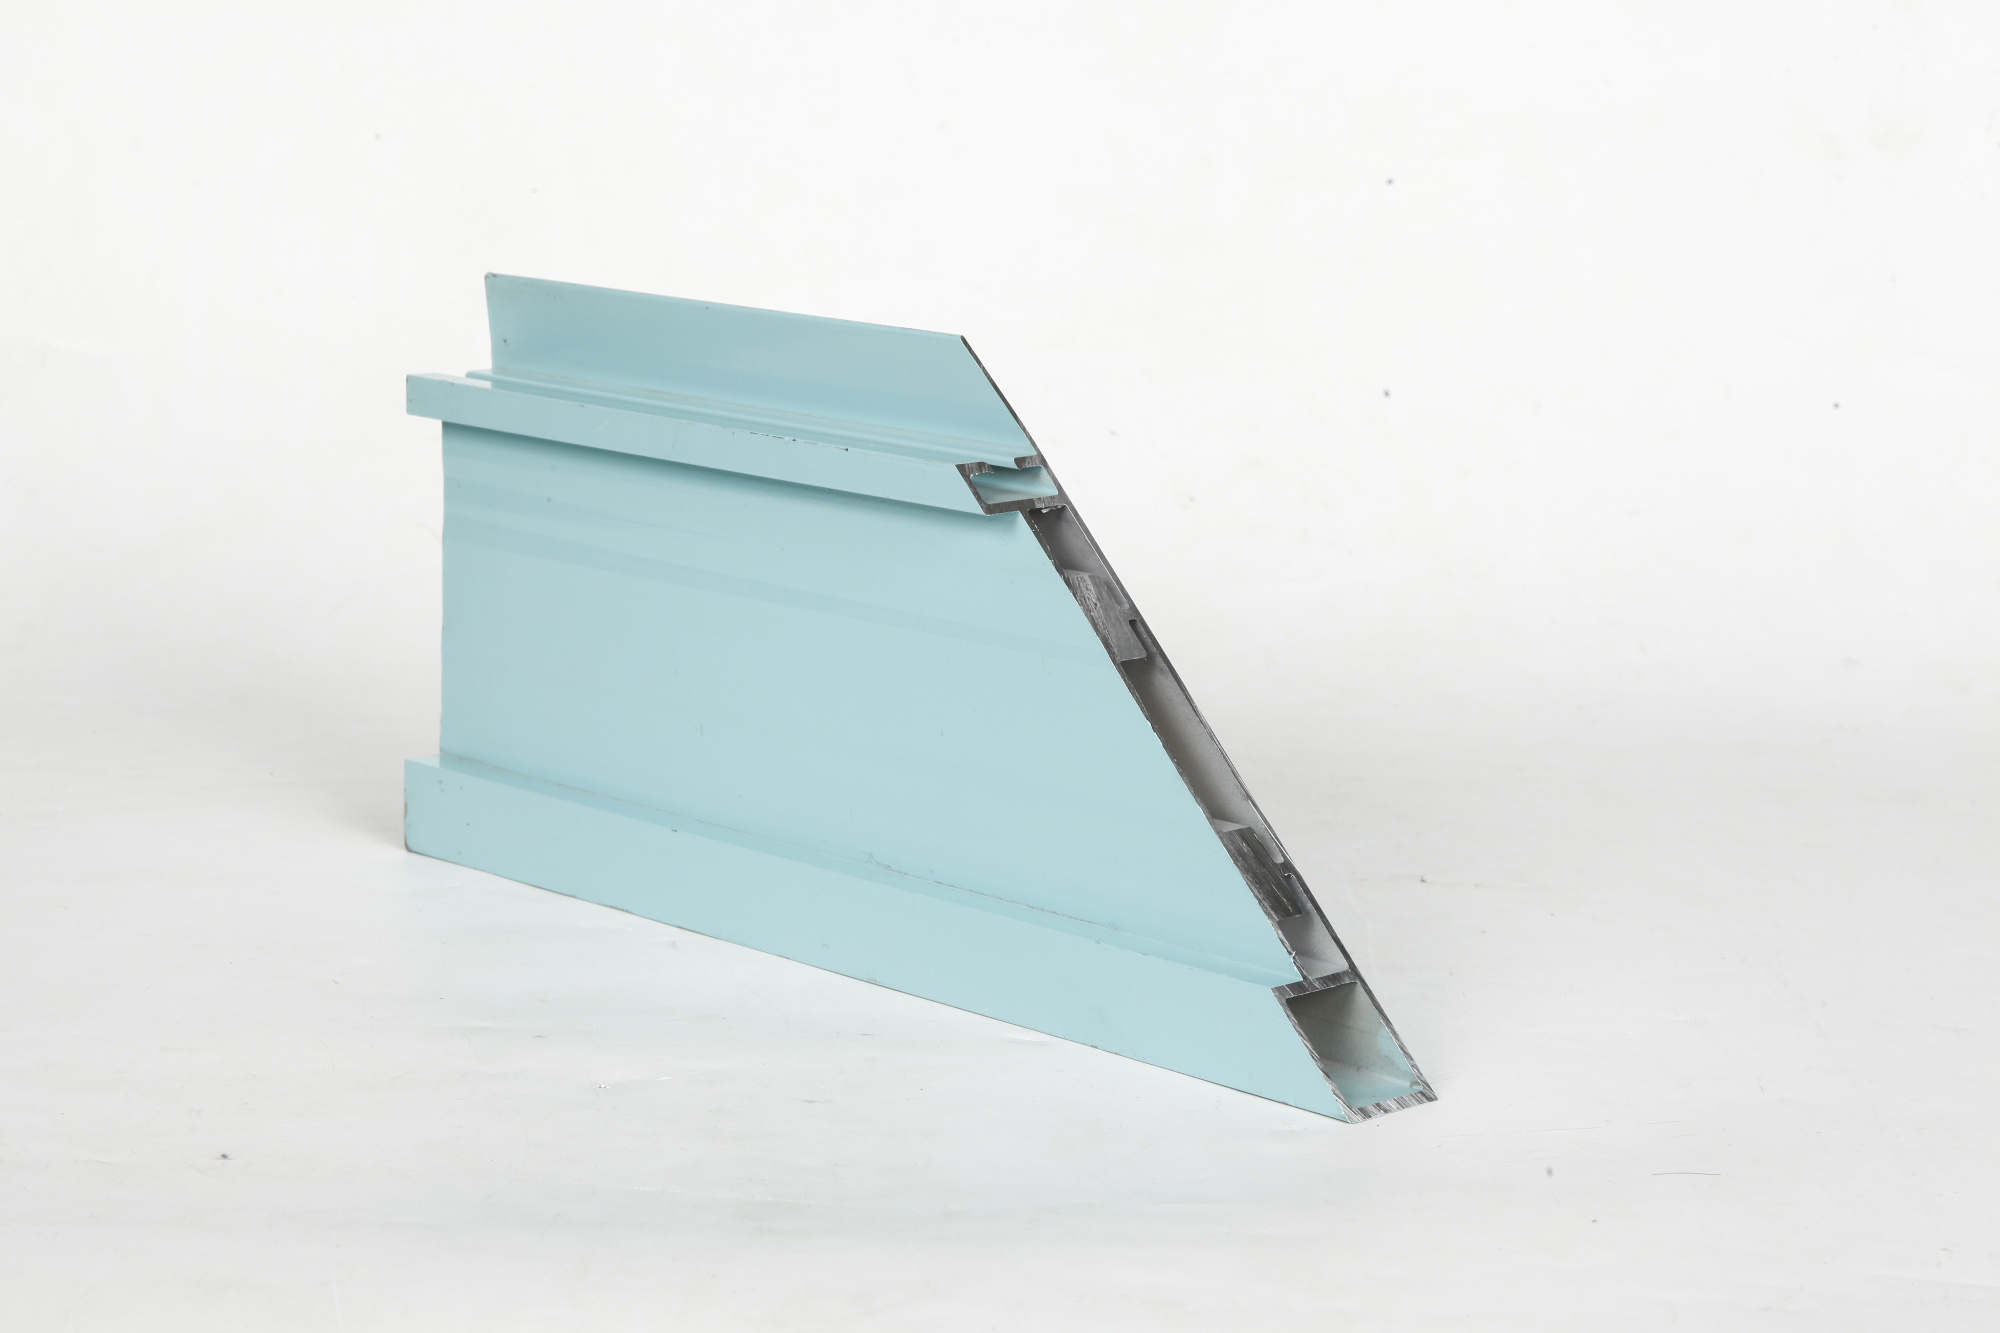
Tillverkningsbeslut påverkar i betydande utsträckning produktkvalitet, kostnad och tidsplan. När du väljer mellan aluminiumsextrusion och gjutning är det avgörande för industriella professionella att förstå varje process styrkor, begränsningar och idealiska användningsområden. Båda metoderna omvandlar aluminium till färdiga eller nästan färdiga komponenter, men de fungerar via fundamentalt olika mekanismer och ger olika fördelar beroende på dina specifika projektkrav.

Valet mellan dessa två tillverkningsprocesser påverkar inte bara omedelbara produktionskostnader utan även komponenternas långsiktiga prestanda, designflexibilitet och skalbarhet. Ingenjörer och inköpsgrupper måste utvärdera materialens egenskaper, geometrisk komplexitet, volymkrav, toleranser och krav på ytyta innan de väljer någon av metoderna. Den här guiden går igenom de avgörande skillnaderna och hjälper dig att fatta informerade beslut som stämmer överens med dina operativa mål och budgetbegränsningar.
Hur aluminiumextrudering skiljer sig från gjutning
Processmekanik och utdataegenskaper
Extrudering av aluminium tvingar värmda aluminiumlegeringar genom en formad matris för att skapa långa, enhetliga profiler med konstant tvärsnitt. Denna subtraktiva metod ger komponenter med jämn väggtjocklek, exakt dimensionskontroll och minimalt materialspill. De extruderade profilerna kan skäras, borras eller bearbetas till slutgiltiga specifikationer, vilket gör aluminiumextruderingen mycket anpassningsbar för specialanvändningar som kräver stränga toleranser och återkommande geometrier.
Gjutning, å andra sidan, häller smält aluminium i en formhåla där det stelnar till en fördefinierad form. Gjutprocessen är särskilt lämplig för att skapa komplexa geometrier, tjocka sektioner och intrikata interna funktioner som skulle vara opraktiska eller omöjliga att uppnå med endast aluminiumextrudering. Gjutna komponenter kräver dock ofta omfattande efterbearbetning, inklusive maskinbearbetning, slipning och ytbearbetning, för att uppfylla kraven på dimensionell noggrannhet och ytqualitet.
Materialens egenskaper och prestanda
Aluminiumextrudering skapar komponenter med överlägsen strukturell integritet och mekanisk styrka jämfört med många gjutna alternativ. Den kontinuerliga pressningsverkan justerar aluminiumkristallstrukturen, vilket förbättrar utmattningståligheten och draghållfastheten – avgörande egenskaper för luft- och rymdfarts-, fordons- och tunga maskintillämpningar. Extruderade profiler uppvisar också bättre dimensionsstabilitet och lägre porositet, vilket leder till högre pålitlighet i krävande miljöer.
Gjutna aluminiumkomponenter kan innehålla porositet, krympningshålrum och segregationssvårigheter som är inneboende i stelningsprocessen. Dessa interna fel kan försämra de mekaniska egenskaperna och skapa svagheter under cyklisk belastning. Även om avancerade gjuttekniker, såsom vakuumgjutning eller tryckgjutning, minskar dessa risker, kräver ofta standardgjutmetoder ytterligare värmebehandling och kvalitetskontrollprotokoll för att säkerställa prestandaintegritet.
Kostnad, produktionsvolym och tidsplanering
Verktygsinvestering och ekonomier av skala
Aluminiumextrudering kräver betydande första investeringar i form av die-tillverkning, vanligtvis mellan flera tusen och tiotusentals dollar beroende på profilkomplexiteten. När die:n väl är tillverkad minskar kostnaden per enhet dock kraftigt med ökad volym. För högvolyms- eller långsiktiga produktionsomgångar ger aluminiumextrudering överlägsna styckekonomier och snabbare amortering av verktygskostnaderna. Processen blir alltmer kostnadseffektiv vid cirka 5 000–10 000 enheter årligen, beroende på profilspecifikationerna.
Gjutformar innebär också betydande initiala kostnader, men enklare geometrier kan möjliggöra lägre verktygskostnader för lägre volymer jämfört med komplexa extruderingar. För små till medelstora produktionsvolymer – vanligtvis under 5 000 enheter – kan gjutning ibland utgöra en mer tillgänglig startpunkt. Kostnaderna per enhet för gjutning förblir dock relativt höga, eftersom varje komponent kräver individuell formfyllning, kylning och efterbehandlingsarbete. När volymerna ökar blir aluminiumextrudering det ekonomiskt fördelaktigare valet.
Produktionsledtider och schemaläggningsflexibilitet
Aluminiumextruderingslinjer drivs kontinuerligt och uppnår snabb genomströmning så snart installationen är slutförd. Produktionsscheman kan ofta lättare anpassas för expressbeställningar eller expedierade leveranser jämfört med gjutningsoperationer. Möjligheten att snabbt skära, borra och anpassa extruderade profiler i sekundära operationer gör aluminiumextrudering särskilt värdefull för tidskritiska projekt där designändringar eller snabb prototypframställning krävs.
Gjutcykler beror på kyltiden, som ökar med komponentens tjocklek och tvärsnittsmassa. Komplexa gjutdelar kan kräva veckor för formberedning och kvalitetsvalidering, vilket förlänger de totala ledtidsperioderna. För vissa geometriska krav som kräver den komplexitet som endast gjutning kan tillhandahålla kan dock dessa längre tider utgöra den enda genomförbara vägen framåt.
Designflexibilitet, toleranser och applikationsanpassning
Geometrisk komplexitet och designbegränsningar
Aluminiumextrudering är utmärkt för att tillverka långa profiler med konsekventa och enhetliga tvärsnitt. Processen hanterar utmärkt ihåliga sektioner, komplexa omkretsskaper och tunnväggiga geometrier. Aluminiumextrudering har dock svårt att hantera funktioner som varierar kraftigt längs längden eller kräver betydande radievolym i lokala zoner. Designers som arbetar med aluminiumextrudering måste tänka i termer av enhetliga profiler och acceptera att vissa geometriska variationer kräver bearbetning efter extrudering eller monteringsoperationer.
Gjutning erbjuder obegränsad designfrihet för komplexa, tredimensionella geometrier. Inre hålrum, förstärkningar, fickor och varierande väggtjocklekar integreras sömlöst i en enda gjutningsoperation. När din komponent kräver invecklade former som annars skulle kräva dyr montering eller omfattande bearbetning är gjutning ofta den mest praktiska och kostnadseffektiva lösningen. Kompromissen är att gjutning per definition ger mindre precisa ytor och mått, vilket kräver sekundär efterbearbetning för att uppnå strikta toleranser.
Dimensionella toleranser och krav på ytyta
Aluminiumextrudering ger vanligtvis toleranser på ±0,5 millimeter till ±1,0 millimeter för standardprofiler, med möjlighet att uppnå strängare toleranser genom precisionsutformning av die. Ytfinishens kvalitet är i allmänhet överlägsen och varierar från släta anodiserade ytor till precisionsslipade ytor. Dessa inbyggda fördelar gör aluminiumextrudering till det föredragna valet för applikationer som kräver noggrann dimensionskontroll och överlägsen ytästetik utan omfattande sekundärbehandling.
Gjutna komponenter har vanligtvis toleranser mellan ±1,5 millimeter och ±3,0 millimeter, beroende på gjutmetod och omfattningen av efterbehandling. Att uppnå strängare toleranser kräver ytterligare slipning eller fräsning, vilket ökar kostnaden och leveranstiden. Ytfinishen på gjutna komponenter är relativt grov, vilket innebär att slipning eller bearbetning krävs för de flesta applikationer där estetiska eller funktionella ytkrav finns.
Gör ditt val
Justering till produktionsvolym och projektomfattning
För högvolymig, långsiktig produktion av konsekventa profiler med strikta toleranser ger aluminiumextrudering vanligtvis bättre kostnads-, kvalitets- och hastighetsfördelar. Välj aluminiumextrudering när din komponent har enhetliga tvärsnitt, kräver dimensionell precision och dina årliga volymer överstiger cirka 5 000 till 10 000 enheter. Denna process är också lämplig för prototypframställning och specialtillämpningar i låg volym där designflexibilitet och snabb iteration är prioriterat.
Välj gjutning när din komponent kräver komplex tredimensionell geometri, interna hålrum eller lokala variationer i massa som inte kan uppnås genom extrudering. Gjutning är också lämplig för mindre serier där kostnaden för verktyg kan spridas över en hanterbar mängd enheter, eller när den geometriska komplexiteten motiverar den ytterligare efterbearbetningen och de längre ledtider som krävs. Utvärdera om gjutningens inbyggda fördelar vad gäller komplexitet uppväger de högre styckkostnaderna och utmaningarna med dimensionell kontroll för ditt specifika användningsområde.
Kvalitet, prestanda och regleringsmässiga överväganden
Applikationer inom luft- och rymdfart, fordonsindustrin eller säkerhetskritiska branscher föredrar ofta aluminiumextrudering på grund av den överlägsna materialintegriteten, de förutsägbara mekaniska egenskaperna och den etablerade kvalitetsdokumentationen. Om din applikation kräver certifierade materielegenskaper, utmattningstestning eller spårbarhetsdokumentation minskar aluminiumextruderingens inneboende fördelar och effektiva inspektionsprotokoll risken och förenklar efterlevnaden. Den materialstruktur som skapas genom extrudering stödjer naturligt dessa strikta kvalitetskrav.
Gjutning förblir en lämplig lösning för icke-kritiska applikationer där designkomplexiteten motiverar den ytterligare kvalitetsvalideringsinsatsen. Om din applikation tål intern porositet eller endast kräver måttliga mekaniska egenskaper kan gjutning ge acceptabel prestanda till lägre total kostnad. Utvärdera dock noggrant om gjutningens lägre initiala genomskinlighet vad gäller materialintegriteten stämmer överens med dina krav på kvalitet och ansvarsbegränsning.
Vanliga frågor
När ska jag välja aluminiumextrudering framför gjutning?
Välj aluminiumextrudering när du behöver profiler med enhetlig tvärsnittsform, stränga måtttoleranser, utmärkt ytyta, högvolymstillverkning eller långsiktig komponentförsörjning. Aluminiumextrudering är också lämplig för applikationer som kräver utmärkt strukturell integritet, utmärkt utmattningstålighet eller uppfyller luft- och rymdfarts- samt bilspecifikationer. Processen blir ekonomiskt optimal vid mer än 5 000 till 10 000 stycken per år och för projekt där snabb prototypframställning eller designändringar förväntas.
Vilka är de främsta kostnadsdrivande faktorerna som gynnar gjutning?
Gjutning kan ge lägre totala kostnader för komplexa tredimensionella geometrier som annars skulle kräva omfattande aluminiumextrudering följt av flera sekundära bearbetningsoperationer. För små serier – vanligtvis under 2 000 till 5 000 enheter – där verktygskostnaderna för formar blir för höga, kan gjutning ibland ge bättre styckkostnader. Gjutning eliminerar också sekundär formning när interna detaljer eller oregelbundna former inte kan uppnås genom extrudering, vilket minskar antalet processsteg och den kopplade arbetsinsatsen.
Kan gjutning uppnå samma dimensionsprecision som aluminiumextrudering?
Standard gjutningsmetoder kan vanligtvis inte uppnå aluminiumextruderingens inbyggda dimensionsnoggrannhet utan ytterligare bearbetning. Avancerade gjutningsmetoder, såsom pressgjutning eller vakuumgjutning, kan dock komma nära extruderingsnivåns toleranser, även om kostnaden per enhet är betydligt högre. För applikationer där precision är avgörande ger aluminiumextrudering bättre dimensionskonsekvens direkt från produktionslinjen, vilket minimerar sekundärbearbetning och de kostnader som är förknippade med detta.