
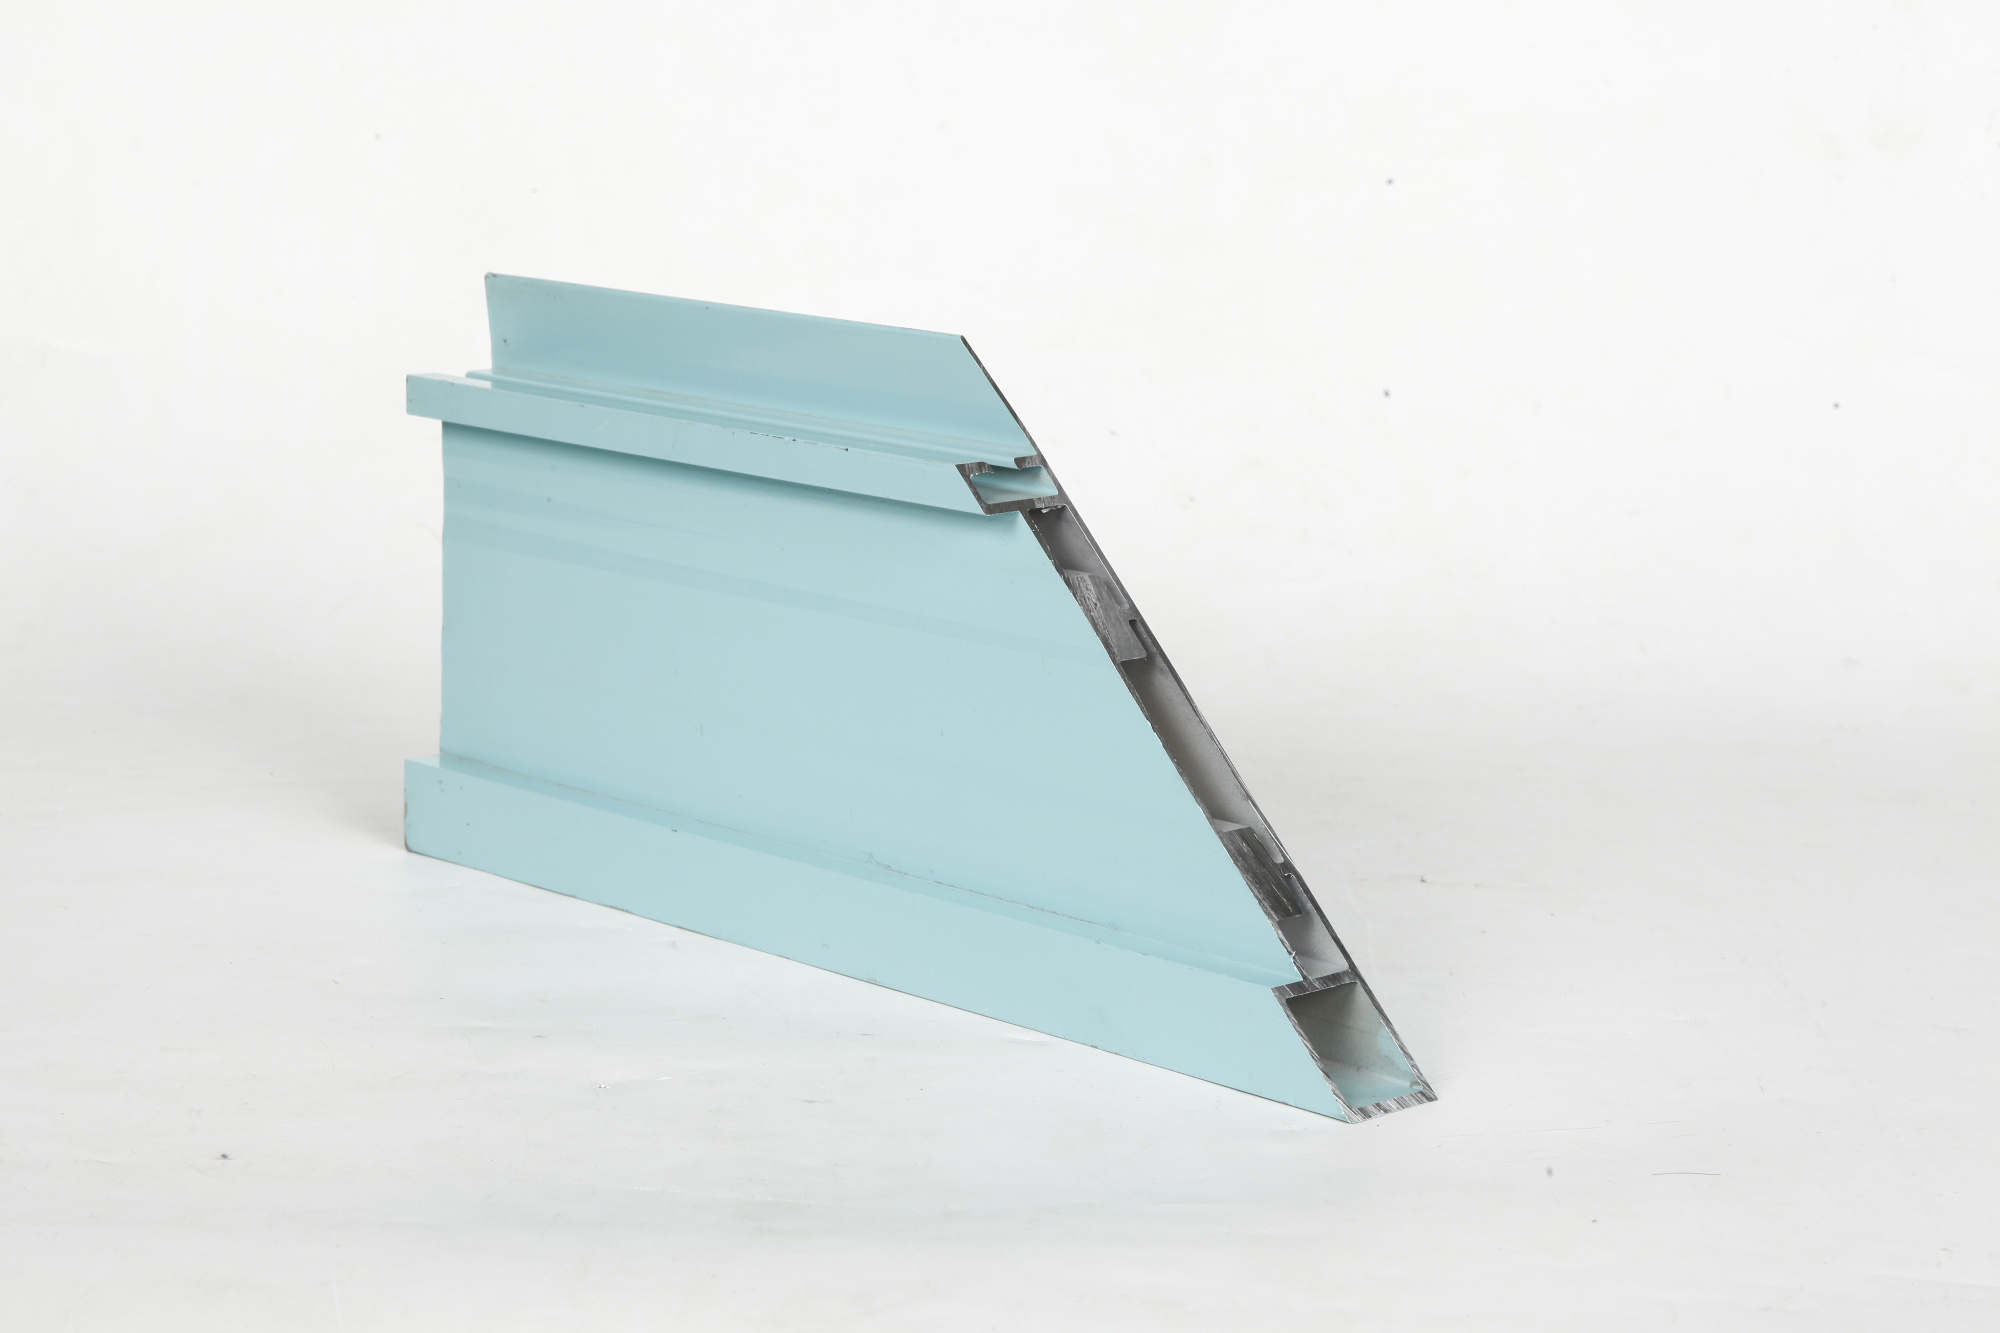
製造方法の選択は、製品の品質、コスト、納期に大きく影響します。アルミニウム押出成形と アルミニウム押出 鋳造のどちらを選ぶかを検討する際には、それぞれのプロセスが持つ長所・短所および最も適した用途を理解することが、産業界の専門家にとって不可欠です。両プロセスともアルミニウムを最終品または準最終品へと成形しますが、その原理は根本的に異なり、プロジェクトの具体的な要件に応じて得られるメリットも異なります。

この2つの製造プロセスの選択は、短期的な生産コストにとどまらず、部品の長期的な性能、設計の柔軟性、および量産拡大の可能性にも影響を与えます。エンジニアや調達担当チームは、どちらの手法を採用するかを決定する前に、材料特性、形状の幾何学的複雑さ、必要数量、公差、表面粗さなどの仕様を総合的に評価する必要があります。本ガイドでは、両者の重要な違いを詳しく解説し、事業目標や予算制約に合致した適切な判断を支援します。
アルミニウム押出成形と鋳造の違い
プロセスの仕組みと成形品の特徴
アルミニウム押出成形は、加熱したアルミニウム合金を所定の形状を有するダイスを通して押し出すことで、長さ方向に均一な断面形状を持つプロファイルを製造する工程です。この切削加工を伴わない成形方式により、壁厚が均一で、寸法精度が高く、材料ロスが極めて少ない部品が得られます。押出されたプロファイルは、最終仕様に応じて切断・穴開け・機械加工などが可能であり、高精度と幾何学的再現性が求められるカスタム用途への適用性に優れています。
一方、鋳造は、溶融したアルミニウムを金型の空洞部に流し込み、所定の形状に固化させる工程です。この方法は、アルミニウム押出成形だけでは実現が困難または不可能な、複雑な形状、厚肉部、および精巧な内部構造を効率よく成形できる点が特長です。ただし、鋳造品は通常、寸法精度や表面品質を確保するために、機械加工・研削・仕上げなどの多工程な後処理を必要とします。
材料特性と性能
アルミニウム押出成形により得られる部品は、多くの鋳造品と比較して優れた構造的剛性および機械的強度を有します。連続的な押し出し工程によってアルミニウムの結晶構造が整列し、疲労強度および引張強度が向上します。これは航空宇宙、自動車、産業用重機などの分野において極めて重要です。また、押出成形品は寸法安定性に優れ、気孔率が低いため、過酷な環境下でも高い信頼性を発揮します。
アルミニウム鋳造品には、凝固過程に起因する気孔、収縮穴、偏析といった内部欠陥が生じやすくなります。こうした欠陥は機械的特性を劣化させ、繰り返し荷重下で弱点となる可能性があります。真空鋳造やスクイズ鋳造などの高度な鋳造技術を用いればこれらのリスクを低減できますが、一般的な鋳造法では、性能の保証のために追加の熱処理および品質検査が不可欠です。
コスト・生産数量・納期の検討事項
金型投資と規模の経済
アルミニウム押出成形では、製品の断面形状の複雑さに応じて数千ドルから数万ドルに及ぶ初期の金型製作費用が大きくかかります。しかし、一度金型が完成すれば、生産数量が増えるにつれて単位あたりのコストは大幅に低下します。大量生産または長期にわたる生産計画においては、アルミニウム押出成形が単位当たりのコスト効率に優れ、金型費用の償却も迅速に行えます。年間生産数量が、断面形状の仕様によって異なりますが、おおよそ5,000~10,000個を超えると、このプロセスはよりコスト効率の高い選択肢となります。
鋳造用金型も初期投資が大きくなりますが、単純な形状であれば、複雑な押出成形と比べて少量生産時に比較的安価な金型コストで済む場合があります。小規模から中規模の生産(通常は5,000台未満)では、鋳造が参入障壁の低い選択肢となることがあります。ただし、鋳造品は1個ごとに金型への充填、冷却、後処理といった工程を要するため、単品あたりのコストは依然として高めです。生産数量が増えるにつれて、アルミニウム押出成形の方がコスト面で有利になります。
生産リードタイムとスケジュールの柔軟性
アルミニウム押出成形ラインは連続運転が可能で、セットアップ完了後は迅速な生産 throughput を実現します。また、納期の短縮対応や緊急出荷への対応において、鋳造工程よりも柔軟な生産スケジュールを組みやすいのが特長です。さらに、押出成形材は二次加工(切断・穴開け・カスタマイズ)が素早く行えるため、設計変更や迅速な試作が求められる納期厳守のプロジェクトにおいて、特に高い価値を発揮します。
鋳造サイクルは冷却時間に依存しており、これは部品の厚さおよび断面積質量の増加とともに長くなります。複雑な鋳物では、金型の準備や品質検証に数週間を要することがあり、全体の納期が延長されます。ただし、鋳造でしか実現できない複雑な形状要件がある場合、こうした長い納期が唯一の実行可能な選択肢となることがあります。
設計の自由度、公差、および用途への適合性
幾何学的複雑性と設計上の制約
アルミニウム押出成形は、断面形状が一貫して均一な長尺材の製造に優れています。この工程では、中空断面や複雑な外周形状、薄肉構造なども非常に良好に成形できます。一方で、長手方向に大きく変化する形状や、局所的に大きな径方向の質量を要する部品については、アルミニウム押出成形は対応が困難です。アルミニウム押出成形を用いる設計者は、均一な断面形状を基本として考え、幾何学的な変化の一部は押出後の機械加工や組立作業によって対応する必要があることを理解しておく必要があります。
鋳造は、複雑な三次元形状に対して比類ない設計自由度を提供します。内部空洞、ボス、ポケット、壁厚の変化などは、すべて単一の鋳造工程で一体成形できます。部品の形状が極めて複雑で、高コストな組立や多工程の機械加工を要する場合、鋳造はしばしば最も現実的かつ経済的な解決策となります。ただし、鋳造には表面粗さや寸法精度がやや劣るという特性があり、厳密な公差を満たすためには、後工程での仕上げ加工が必要になります。
寸法公差および表面粗さの要求事項
アルミニウム押出成形では、標準的な形状において通常±0.5mm~±1.0mmの寸法公差が得られ、高精度のダイス設計によりさらに厳しい公差も実現可能です。表面仕上げ品質は一般に高く、滑らかなアノダイズ処理面から精密機械加工による仕上げまで幅広く対応します。こうした固有の利点により、アルミニウム押出成形は、二次加工を最小限に抑えつつ、厳密な寸法精度と優れた外観品質が求められる用途において最も好まれる製造方法となっています。
鋳造部品の寸法公差は、鋳造方式や後工程の加工量に応じて通常±1.5mm~±3.0mm程度です。より厳しい公差を達成するには追加の機械加工が必要となり、コスト増と納期延長を招きます。また、鋳造直後の部品表面は比較的粗く、外観的・機能的に所定の表面品質が求められるほとんどの用途では、研削や機械加工などの後処理が不可欠です。
選定決定を行う
生産数量およびプロジェクト規模への対応
高品質・高精度・短納期を要求される大量・長期生産において、アルミニウム押出成形は、コスト・品質・スピードの面で優れたメリットを発揮します。部品の断面形状が一貫しており、寸法精度が求められ、年間生産台数が約5,000~10,000台を超える場合に、アルミニウム押出成形をご検討ください。また、設計の自由度や迅速な試作・改良が重視されるプロトタイピングや少量特殊用途にも適しています。
部品に複雑な三次元形状、内部空洞、または押出成形では実現できない局所的な質量変化が求められる場合、鋳造を検討してください。また、初期の金型費用を少量生産で十分に回収できる場合、あるいは形状の複雑さが追加の後工程や長い納期を正当化できる場合にも、鋳造は有効です。ただし、鋳造による形状自由度の高さが、単価の上昇や寸法精度の制御難易度という課題を上回るかどうかを、ご使用の用途に応じて慎重に評価してください。
品質・性能・規制上の考慮事項
航空宇宙、自動車、または安全性が極めて重要な産業分野における用途では、材料の信頼性の高さ、機械的特性の予測可能性、および確立された品質保証文書の存在から、アルミニウム押出成形がしばしば選択されます。認証済みの材料特性、疲労強度試験、あるいはトレーサビリティを担保する文書が必要な用途の場合、アルミニウム押出成形はその本質的な優位性と簡素化された検査手順により、リスク低減と規制対応の容易化を実現します。押出成形によって形成される材料組織は、こうした厳格な品質要件を自然に満たす構造を備えています。
設計の複雑さが追加的な品質検証作業を正当化できる場合、非重要部品向けの用途においては鋳造も依然として有効な選択肢です。内部の気孔を許容できる、あるいは中程度の機械的特性で十分な用途であれば、鋳造は総合的なコストを抑えつつ、十分な性能を提供することが可能です。ただし、鋳造では材料の信頼性について初期段階での可視性が低いという特徴があるため、自社の品質基準および責任リスク要件との整合性を十分に検討してください。
よくある質問
アルミニウム押出成形を鋳造よりも選ぶべきタイミングはいつですか?
断面形状が均一な部品、寸法公差が厳しい部品、表面仕上げ品質が高い部品、大量生産が必要な部品、あるいは長期的な部品供給が求められる場合に、アルミニウム押出成形を選択してください。また、構造的強度や疲労耐性が高く、航空宇宙・自動車分野の規格に適合する部品にも適しています。年間5,000~10,000個以上の生産規模になると、コスト面で押出成形が有利になりやすく、また試作期間の短縮や設計変更が見込まれるプロジェクトでも有効です。
鋳造がコスト面で有利になる主な要因は何ですか?
複雑な三次元形状の場合、アルミニウム押出成形後に多数の二次加工工程を経る必要があるため、鋳造の方が総コストが低くなることがあります。特に年産2,000~5,000台程度の少量生産では、金型の償却負担が大きくなりがちであり、そのようなケースでは鋳造の方が単体あたりの経済性に優れる場合があります。また、内部構造や不規則な形状など、押出成形では実現できない形状についても、鋳造なら二次加工による成形工程を省略できるため、工程数とそれに伴う人件費を削減できます。
鋳造はアルミニウム押出成形と同等の寸法精度を達成できますか?
標準的な鋳造法では、追加の機械加工を行わずにアルミニウム押出成形に固有の寸法精度を達成することは通常できません。一方、スリージュキャストや真空鋳造といった高度な鋳造技術を用いれば、押出成形と同等の公差レベルに近づくことが可能ですが、単価は大幅に高くなります。寸法精度が極めて重要な用途においては、アルミニウム押出成形が生産ライン直後の段階で優れた寸法一貫性を実現し、二次加工および関連コストを最小限に抑えることができます。