
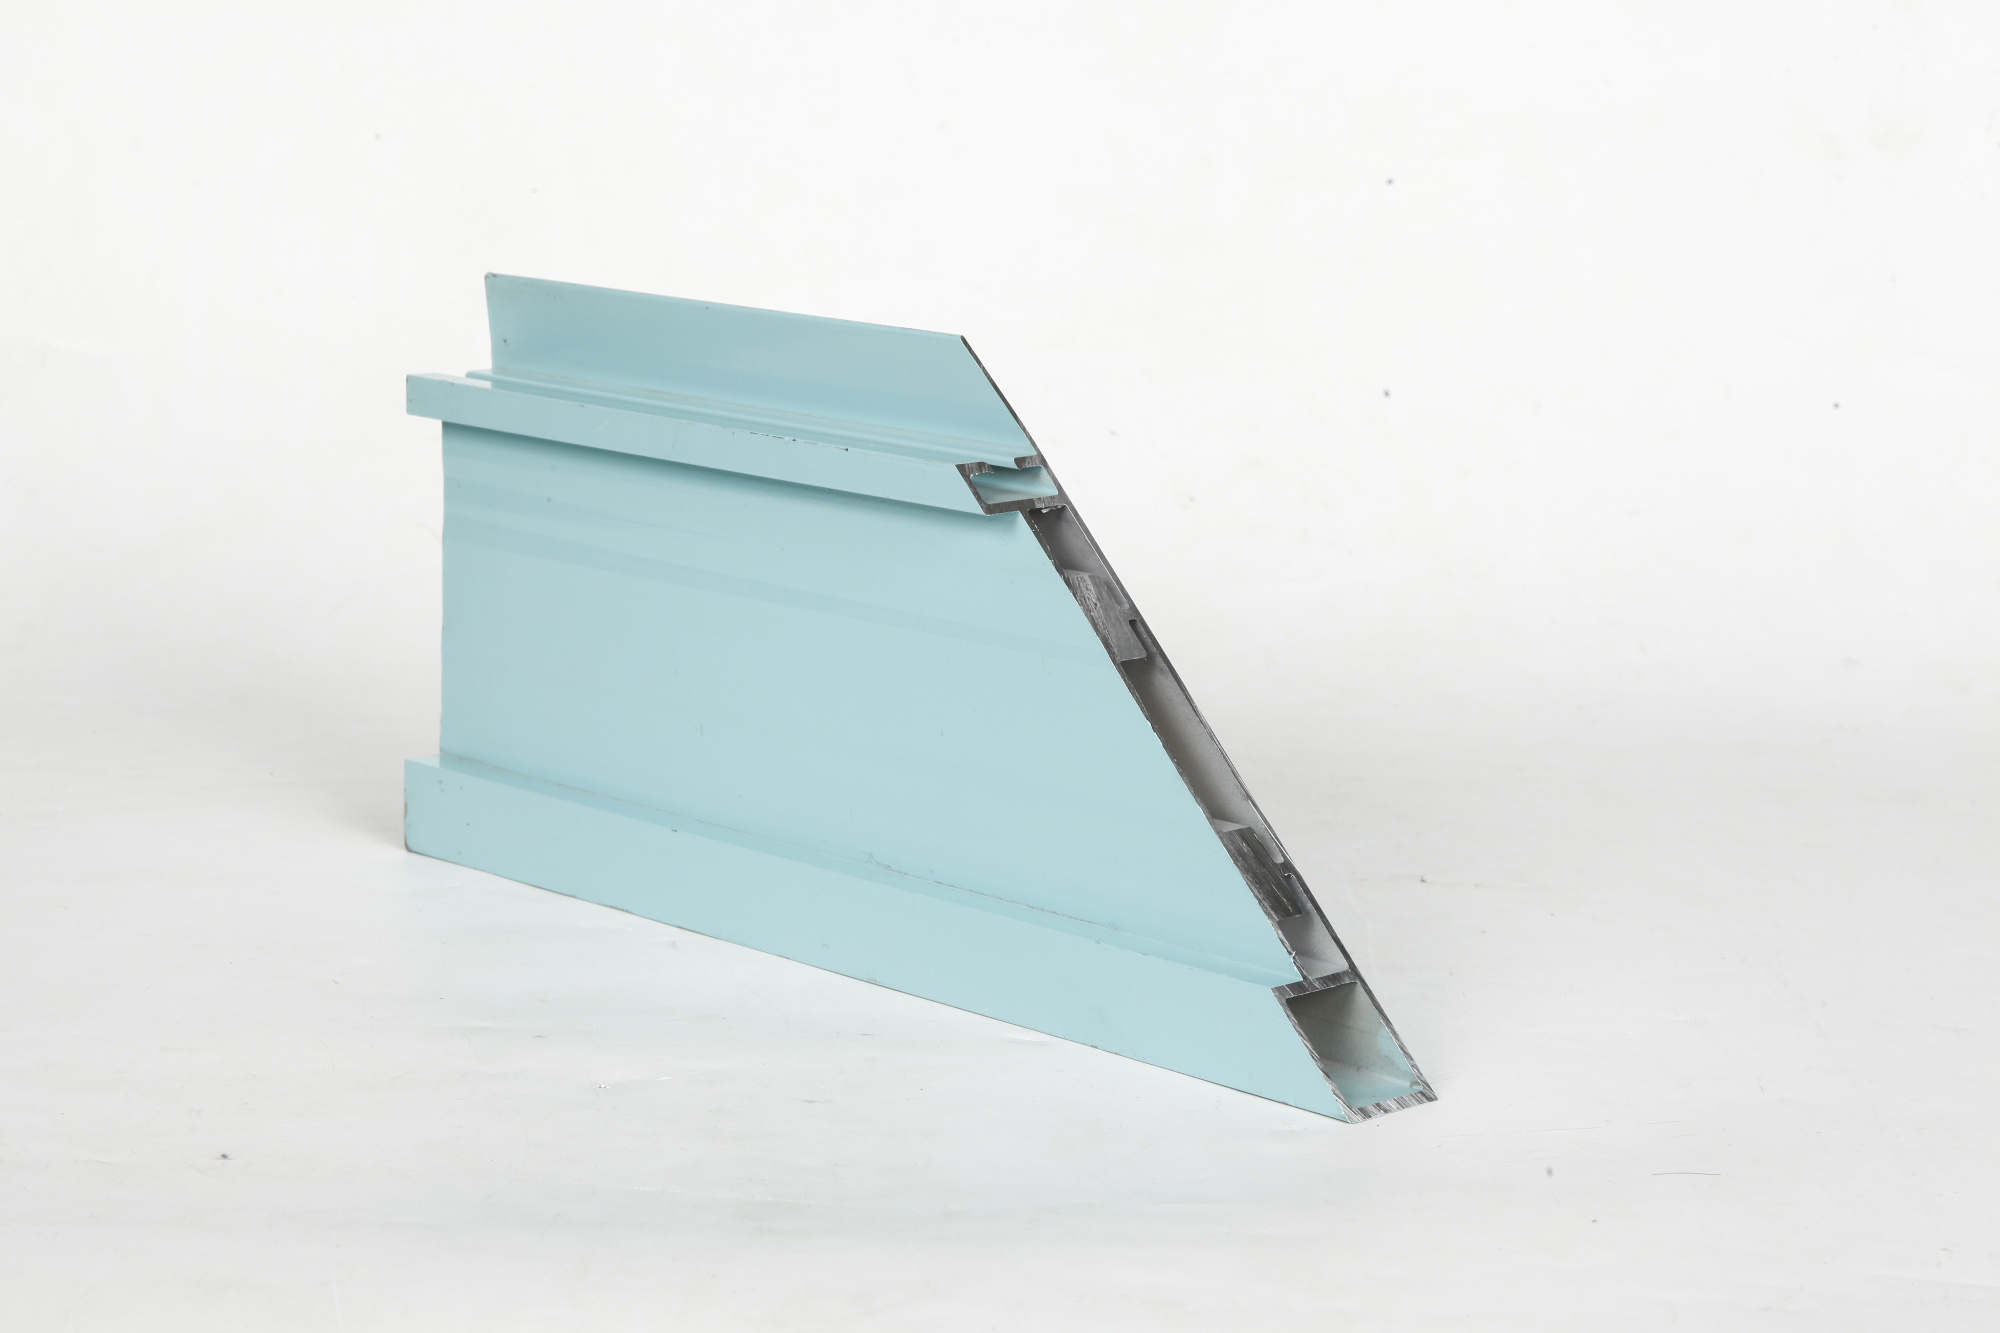
Keputusan manufaktur secara signifikan memengaruhi kualitas produk, biaya, dan jadwal. Saat memilih antara ekstrusi Aluminium dan pengecoran, memahami keunggulan, keterbatasan, serta penerapan ideal masing-masing proses menjadi hal penting bagi para profesional industri. Kedua metode ini mengubah aluminium menjadi komponen jadi atau hampir jadi, namun beroperasi melalui mekanisme yang secara mendasar berbeda dan memberikan keuntungan berbeda tergantung pada kebutuhan spesifik proyek Anda.

Pilihan antara dua proses manufaktur ini memengaruhi tidak hanya biaya produksi langsung, tetapi juga kinerja komponen dalam jangka panjang, fleksibilitas desain, serta kemampuan penskalaan. Tim insinyur dan pengadaan harus mengevaluasi sifat material, kompleksitas geometris, kebutuhan volume, toleransi, serta spesifikasi hasil permukaan sebelum memutuskan salah satu pendekatan tersebut. Panduan ini menjelaskan perbedaan penting antara keduanya, sehingga Anda dapat mengambil keputusan yang tepat sesuai dengan tujuan operasional dan batasan anggaran.
Perbedaan Antara Ekstrusi Aluminium dan Pengecoran
Mekanisme Proses dan Karakteristik Hasil
Ekstrusi aluminium memaksa paduan aluminium yang dipanaskan melewati die berbentuk untuk menghasilkan profil dengan penampang seragam dan panjang. Metode bergaya subtraktif ini menghasilkan komponen dengan ketebalan dinding yang konsisten, pengendalian dimensi presisi, serta limbah material minimal. Profil hasil ekstrusi dapat dipotong, dibor, atau dikerjakan lebih lanjut sesuai spesifikasi akhir, sehingga ekstrusi aluminium sangat adaptif untuk aplikasi khusus yang memerlukan toleransi ketat dan geometri yang dapat diulang.
Pengecoran, sebaliknya, menuangkan aluminium cair ke dalam rongga cetakan tempat material tersebut mengeras menjadi bentuk yang telah ditentukan sebelumnya. Proses pengecoran unggul dalam menciptakan geometri kompleks, bagian tebal, serta fitur internal rumit yang tidak praktis atau bahkan mustahil dicapai hanya melalui ekstrusi aluminium. Namun, komponen coran sering kali memerlukan proses pasca-pengerjaan intensif—seperti pemesinan, penggerindaan, dan penyempurnaan permukaan—guna memenuhi standar kualitas dimensi dan permukaan.
Sifat Material dan Kinerja
Ekstrusi aluminium menghasilkan komponen dengan integritas struktural dan kekuatan mekanis yang unggul dibandingkan banyak alternatif coran. Proses penekanan kontinu menyelaraskan struktur kristal aluminium, sehingga meningkatkan ketahanan terhadap kelelahan dan kekuatan tarik—faktor krusial dalam aplikasi dirgantara, otomotif, serta peralatan berat. Profil hasil ekstrusi juga menunjukkan stabilitas dimensi yang lebih baik dan porositas yang lebih rendah, yang berarti keandalan lebih tinggi dalam lingkungan yang menuntut.
Komponen aluminium cor mungkin mengandung porositas, rongga susut, dan masalah segregasi yang melekat pada proses pembekuan. Ketidaksempurnaan internal ini dapat mengurangi sifat mekanis dan menciptakan kelemahan di bawah beban siklik. Meskipun teknik cor canggih seperti cor vakum atau cor tekan dapat mengurangi risiko tersebut, metode cor standar sering kali memerlukan perlakuan panas tambahan serta protokol inspeksi kualitas untuk menjamin integritas kinerja.
Pertimbangan Biaya, Volume Produksi, dan Jadwal
Investasi Perkakas dan Ekonomi Skala
Ekstrusi aluminium memerlukan investasi awal yang besar untuk pembuatan die, umumnya berkisar antara beberapa ribu hingga puluhan ribu dolar AS, tergantung pada kompleksitas profil. Namun, begitu die diproduksi, biaya per unit turun secara signifikan seiring peningkatan volume produksi. Untuk produksi bervolume tinggi atau jangka panjang, ekstrusi aluminium memberikan ekonomi per unit yang unggul serta amortisasi biaya perkakas yang lebih cepat. Proses ini menjadi semakin hemat biaya ketika produksi tahunan mencapai sekitar 5.000 hingga 10.000 unit, tergantung pada spesifikasi profil.
Cetakan coran juga melibatkan pengeluaran awal yang signifikan; namun, geometri yang lebih sederhana mungkin memungkinkan biaya perkakas yang lebih rendah untuk volume produksi kecil dibandingkan ekstrusi kompleks. Untuk lini produksi kecil hingga menengah—biasanya di bawah 5.000 unit—coran terkadang menjadi titik masuk yang lebih mudah diakses. Namun, biaya per unit untuk proses coran tetap relatif tinggi karena setiap komponen memerlukan pengisian cetakan, pendinginan, dan tenaga kerja pasca-pemrosesan secara individual. Seiring peningkatan volume, ekstrusi aluminium menjadi pilihan yang lebih ekonomis.
Waktu Tunggu Produksi dan Fleksibilitas Jadwal
Lini ekstrusi aluminium beroperasi secara kontinu, mencapai laju produksi cepat setelah proses persiapan selesai. Jadwal produksi sering kali dapat menampung pesanan mendadak atau pengiriman dipercepat lebih mudah dibandingkan operasi coran. Kemampuan memotong, mengebor, dan menyesuaikan profil ekstrusi secara cepat dalam operasi sekunder menjadikan ekstrusi aluminium sangat bernilai bagi proyek yang sensitif terhadap waktu, khususnya bila iterasi desain atau prototipe cepat diperlukan.
Siklus pengecoran bergantung pada waktu pendinginan, yang meningkat seiring dengan ketebalan komponen dan massa penampang lintang. Pengecoran yang kompleks mungkin memerlukan waktu berminggu-minggu untuk persiapan cetakan dan validasi kualitas, sehingga memperpanjang waktu pengerjaan keseluruhan. Namun, untuk kebutuhan geometris tertentu yang menuntut tingkat kompleksitas hanya dapat dicapai melalui pengecoran, jadwal yang lebih panjang ini mungkin merupakan satu-satunya jalur layak ke depan.
Keluwesan Desain, Toleransi, dan Kesesuaian Aplikasi
Kompleksitas Geometris dan Kendala Desain
Ekstrusi aluminium sangat unggul dalam memproduksi profil panjang dengan penampang melintang yang konsisten dan seragam. Proses ini mampu menangani bagian berongga, bentuk keliling kompleks, serta geometri berdinding tipis secara luar biasa baik. Namun, ekstrusi aluminium kesulitan menghasilkan fitur yang bervariasi secara signifikan sepanjang panjangnya atau memerlukan massa radial substansial di zona terlokalisasi tertentu. Perancang yang bekerja dengan ekstrusi aluminium harus berpikir dalam kerangka profil seragam dan menerima bahwa beberapa variasi geometris memerlukan pemesinan pasca-ekstrusi atau operasi perakitan.
Pengecoran menawarkan kebebasan desain yang tak tertandingi untuk geometri tiga dimensi yang kompleks. Rongga internal, tonjolan, kantong, dan ketebalan dinding yang bervariasi terintegrasi secara mulus dalam satu operasi pengecoran. Ketika komponen Anda memerlukan bentuk rumit yang akan membutuhkan perakitan mahal atau pemesinan ekstensif, pengecoran sering kali merupakan solusi paling praktis dan hemat biaya. Kompetisi utamanya adalah bahwa pengecoran secara inheren menghasilkan permukaan dan dimensi yang kurang presisi, sehingga memerlukan proses penyelesaian sekunder guna mencapai toleransi ketat.
Toleransi Dimensi dan Persyaratan Kondisi Permukaan
Ekstrusi aluminium umumnya memberikan toleransi sebesar ±0,5 milimeter hingga ±1,0 milimeter pada profil standar, dengan toleransi yang lebih ketat dapat dicapai melalui desain die presisi. Kualitas permukaan umumnya unggul, mulai dari permukaan anodisasi halus hingga hasil pemesinan presisi. Keunggulan bawaan ini menjadikan ekstrusi aluminium pilihan utama untuk aplikasi yang memerlukan pengendalian dimensi ketat dan estetika permukaan superior tanpa proses sekunder yang luas.
Komponen coran biasanya memiliki toleransi antara ±1,5 milimeter hingga ±3,0 milimeter, tergantung pada metode pengecoran dan upaya pasca-pemrosesan. Mencapai toleransi yang lebih ketat memerlukan pemesinan tambahan, yang menambah biaya dan waktu pengerjaan. Permukaan komponen hasil coran masih relatif kasar, sehingga diperlukan penggerindaan atau pemesinan untuk sebagian besar aplikasi yang menuntut kriteria estetika atau fungsional pada permukaan.
Mengambil Keputusan Pemilihan
Penyesuaian dengan Volume Produksi dan Ruang Lingkup Proyek
Untuk produksi ber-volume tinggi dan jangka panjang dari profil yang konsisten dengan toleransi ketat, ekstrusi aluminium umumnya memberikan keunggulan biaya, kualitas, dan kecepatan yang lebih baik. Pilih ekstrusi aluminium ketika komponen Anda memiliki penampang melintang seragam, memerlukan presisi dimensi, serta volume tahunannya melebihi sekitar 5.000 hingga 10.000 unit. Proses ini juga cocok untuk prototipe dan aplikasi khusus ber-volume rendah di mana fleksibilitas desain dan iterasi cepat menjadi prioritas.
Pilih pengecoran ketika komponen Anda memerlukan geometri tiga dimensi yang kompleks, rongga internal, atau variasi massa lokal yang tidak mungkin dicapai melalui ekstrusi. Pengecoran juga masuk akal untuk produksi dalam jumlah kecil di mana amortisasi biaya cetakan awal tetap terkendali, atau ketika kompleksitas geometrisnya membenarkan upaya pasca-pemrosesan tambahan dan waktu pengerjaan yang lebih lama. Evaluasi apakah keunggulan inheren pengecoran dalam hal kompleksitas mengimbangi biaya per unit yang lebih tinggi serta tantangan dalam pengendalian dimensi untuk aplikasi spesifik Anda.
Pertimbangan Mengenai Kualitas, Kinerja, dan Regulasi
Aplikasi di industri dirgantara, otomotif, atau industri kritis terhadap keselamatan sering kali lebih memilih ekstrusi aluminium karena integritas material yang unggul, sifat mekanis yang dapat diprediksi, serta dokumentasi kualitas yang sudah mapan. Jika aplikasi Anda memerlukan sifat material bersertifikat, pengujian ketahanan lelah, atau dokumentasi pelacakan, keunggulan bawaan ekstrusi aluminium dan protokol inspeksi yang efisien membantu mengurangi risiko serta menyederhanakan kepatuhan terhadap standar. Struktur material yang dihasilkan melalui proses ekstrusi secara alami mendukung tuntutan kualitas yang ketat ini.
Pengecoran tetap layak digunakan untuk aplikasi non-kritis di mana kompleksitas desain membenarkan upaya tambahan dalam validasi kualitas. Jika aplikasi Anda dapat mentolerir porositas internal atau hanya memerlukan sifat mekanis sedang, pengecoran mungkin memberikan kinerja yang dapat diterima dengan total biaya lebih rendah. Namun, evaluasi secara menyeluruh apakah visibilitas awal yang lebih rendah terhadap integritas material pada pengecoran sesuai dengan persyaratan kualitas dan tanggung jawab hukum Anda.
Tanya Jawab
Kapan saya harus memilih ekstrusi aluminium dibandingkan pengecoran?
Pilih ekstrusi aluminium ketika Anda membutuhkan profil berpenampang seragam, toleransi dimensi ketat, hasil permukaan unggul, produksi volume tinggi, atau pasokan komponen jangka panjang. Ekstrusi aluminium juga cocok untuk aplikasi yang memerlukan integritas struktural luar biasa, ketahanan terhadap kelelahan material (fatigue resistance), atau spesifikasi aerospace dan otomotif. Proses ini menjadi optimal secara ekonomis untuk volume tahunan di atas 5.000 hingga 10.000 unit serta untuk proyek-proyek yang memperkirakan adanya prototipe cepat atau modifikasi desain.
Apa saja faktor utama penentu biaya yang menguntungkan pengecoran?
Pengecoran dapat menawarkan total biaya yang lebih rendah untuk geometri tiga dimensi yang kompleks, yang memerlukan ekstrusi aluminium luas diikuti oleh banyak operasi pemesinan sekunder. Untuk produksi dalam jumlah kecil—biasanya kurang dari 2.000 hingga 5.000 unit—di mana amortisasi cetakan menjadi tidak layak, pengecoran terkadang memberikan ekonomi per unit yang lebih baik. Pengecoran juga menghilangkan pembentukan sekunder ketika fitur internal atau bentuk tidak beraturan tidak dapat dicapai melalui ekstrusi, sehingga mengurangi langkah proses dan tenaga kerja terkait.
Apakah pengecoran mampu mencapai presisi dimensi yang sama seperti ekstrusi aluminium?
Metode pengecoran standar biasanya tidak mampu menyamai presisi dimensi bawaan ekstrusi aluminium tanpa pemesinan tambahan. Namun, teknik pengecoran canggih seperti squeeze casting atau vacuum casting dapat mendekati toleransi setara ekstrusi, meskipun dengan biaya per unit yang jauh lebih tinggi. Untuk aplikasi yang memerlukan presisi tinggi, ekstrusi aluminium memberikan konsistensi dimensi yang unggul langsung dari jalur produksi, sehingga meminimalkan proses sekunder dan biaya terkait.