
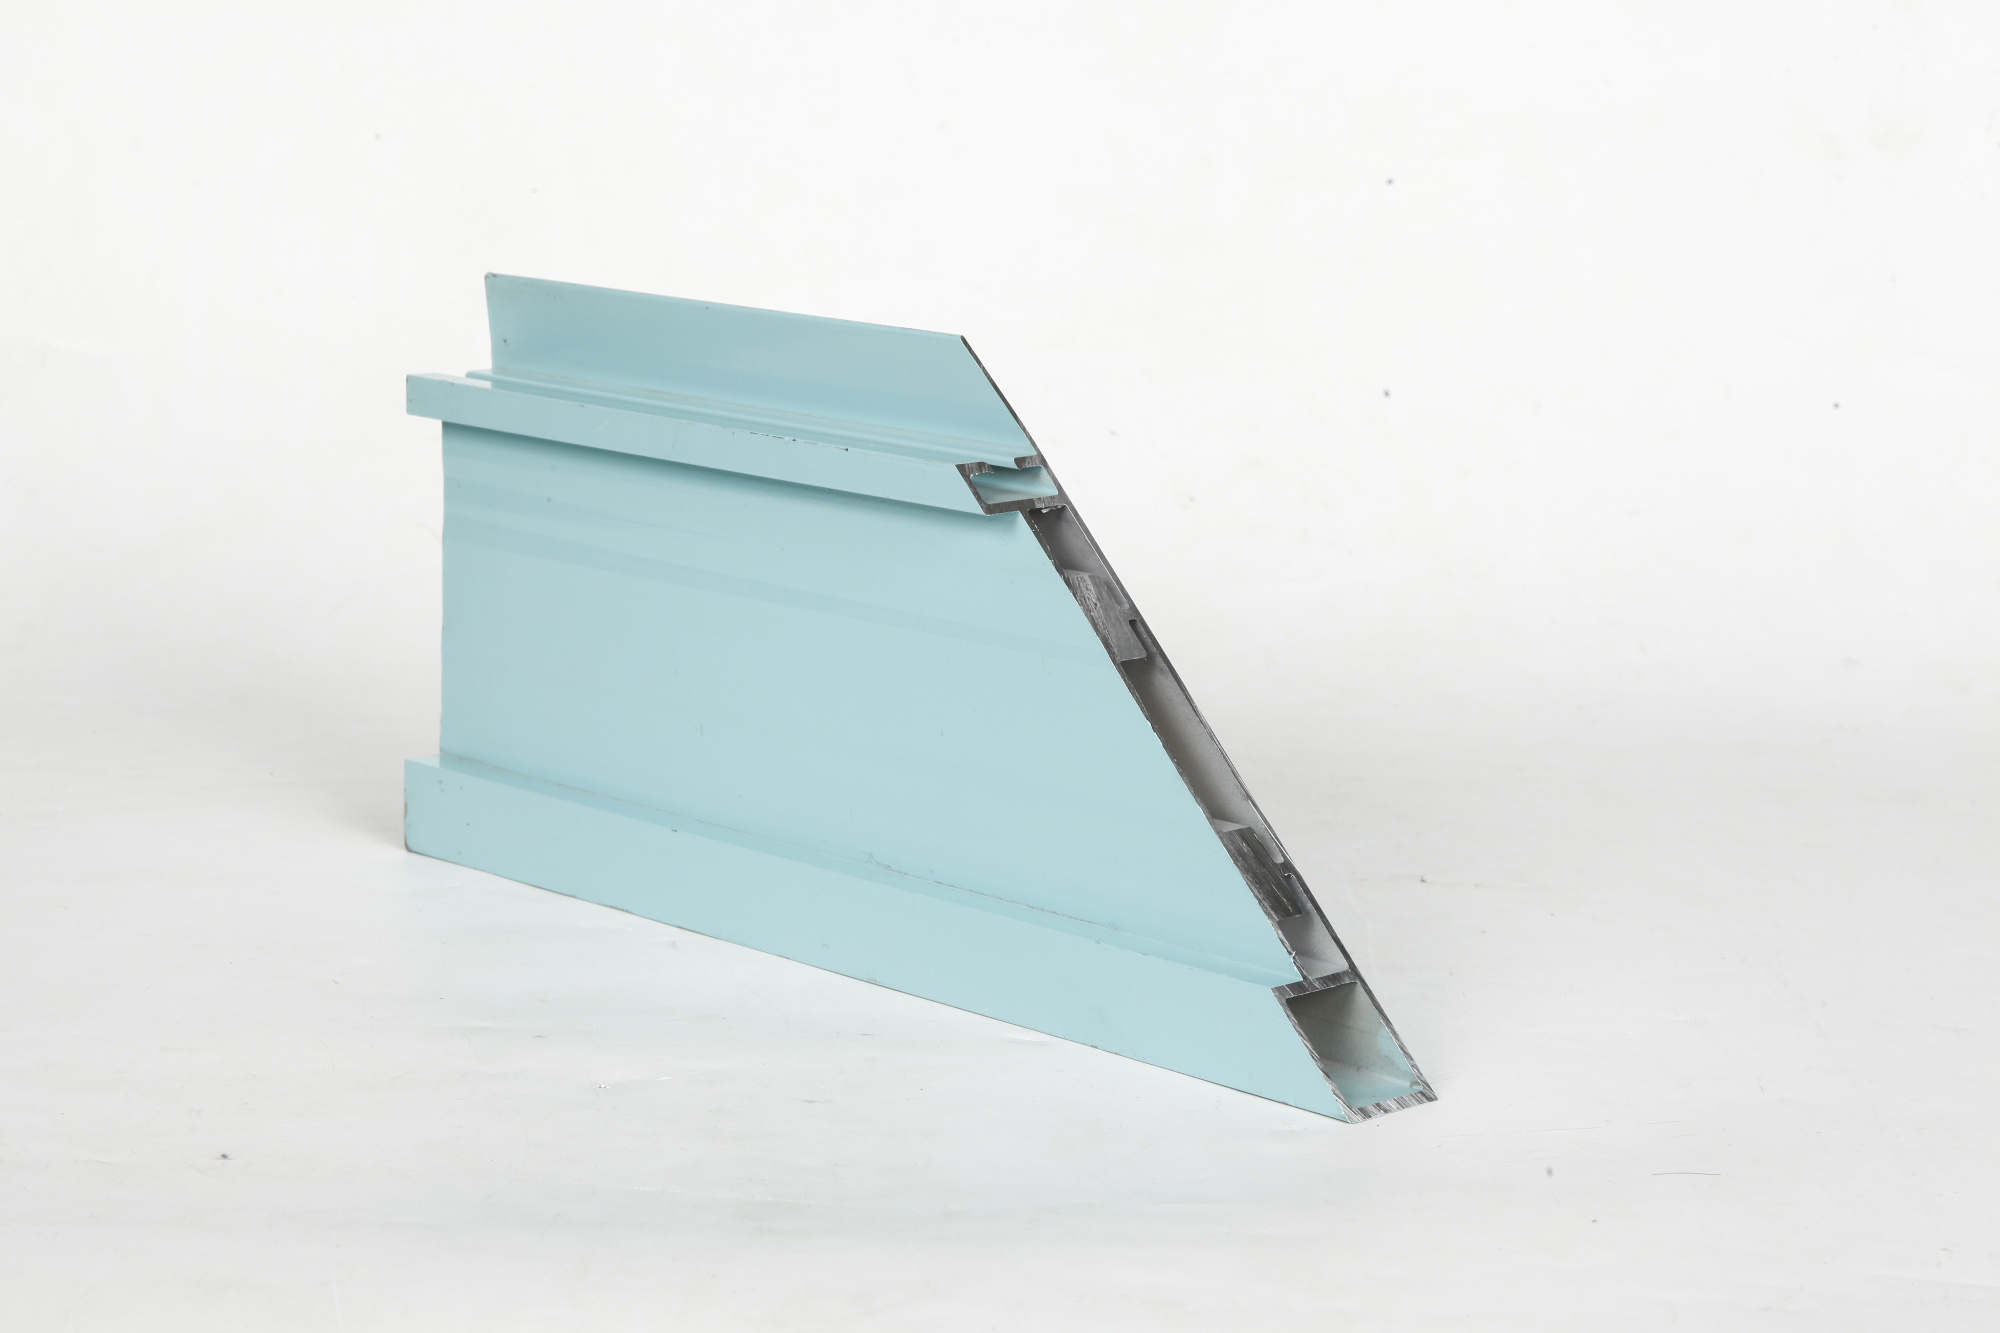
Արտադրական որոշումները կարևոր ազդեցություն են ունենում արտադրանքի որակի, արժեքի և ժամանակացույցի վրա: Երբ ընտրում եք ալյումինե Էքստրուզիա և լցոնումը, արդյունաբերական մասնագետների համար անհրաժեշտ է հասկանալ յուրաքանչյուր գործընթացի առավելությունները, սահմանափակումները և օպտիմալ կիրառման ոլորտները: Երկու մեթոդներն էլ ալյումինը վերափոխում են վերջնական կամ մոտավորապես վերջնական մասերի, սակայն դրանք գործում են հիմնարարորեն տարբեր մեխանիզմներով և տալիս են տարբեր առավելություններ՝ կախված ձեր կոնկրետ նախագծի պահանջներից:

Այս երկու արտադրական գործընթացների ընտրությունը ազդում է ոչ միայն անմիջական արտադրական ծախսերի վրա, այլև երկարաժամկետ բաղադրիչների աշխատանքային ցուցանիշների, դիզայնի ճկունության և մասշտաբավորման հնարավորությունների վրա: Ինժեներները և մատակարարման թիմերը պետք է գնահատեն նյութերի հատկությունները, երկրաչափական բարդությունը, արտադրության ծավալները, թույլատրելի շեղումները և մակերևույթի վերջնական մշակման պահանջները՝ մինչև ընտրել որևէ մեկը այս երկու մոտեցումներից: Այս ուղեցույցը մանրամասնորեն ներկայացնում է կարևորագույն տարբերությունները՝ օգնելով ձեզ կայացնել տեղեկացված որոշումներ, որոնք համապատասխանում են ձեր գործառնական նպատակներին և բյուջետային սահմանափակումներին:
Ինչպե՞ս է ալյումինե էքստրուդիրովան տարբերվում լիցքավորման գործընթացից
Գործընթացի մեխանիկա և ելքային բնութագրեր
Ալյումինե պրոֆիլների ստացման գործընթացում տաքացված ալյումինե համաձուլվածքը ստիպված է անցնել ձևավորված մատրիցի միջով՝ ստեղծելով երկար, համաչափ հատվածային պրոֆիլներ: Այս ստացման մեթոդը, որը հիմնված է նյութի հեռացման սկզբունքի վրա, ապահովում է պատերի հաստության համաչափություն, ճշգրիտ չափագրական վերահսկում և նյութի նվազագույն կորուստ: Ստացված պրոֆիլները կարող են կտրվել, պատրաստվել անցքեր անելու համար կամ մեքենայացվել՝ հասնելով վերջնական պահանջներին, ինչը ալյումինե պրոֆիլների ստացման գործընթացը դարձնում է բավականին ճկուն՝ հատուկ կիրառումների համար, որոնք պահանջում են ճշգրիտ չափագրական սահմանափակումներ և կրկնվող երկրաչափական պարամետրեր:
Ի հակադրություն դրա՝ լիցքավորումը ներառում է հալված ալյումինի լցումը ձուլման ձախույսի մեջ, որտեղ այն սառչում է և ձեռք է բերում նախապես սահմանված ձև: Լիցքավորման գործընթացը հատկապես հարմար է բարդ երկրաչափական ձևերի, հաստ հատվածների և բարդ ներքին տարրերի ստացման համար, որոնք անհնար կամ անգործնական կլինեին ստանալ միայն ալյումինե պրոֆիլների ստացման մեթոդով: Սակայն լիցքավորված մասերը հաճախ պահանջում են մեծ ծավալի հետագա մշակում, ներառյալ մեքենայացում, շարժական մշակում և վերջնական մշակում՝ հասնելու չափագրական և մակերևույթի որակի ստանդարտներին:
Նյութի հատկություններ և աշխատանք
Ալյումինե էքստրուդացիան ստեղծում է բաղադրիչներ, որոնք ունեն գերազանց կառուցվածքային ամրություն և մեխանիկական ամրություն՝ համեմատած շատ լիացման այլընտրանքների հետ: Շարունակական ճնշման գործողությունը հարմարեցնում է ալյումինի բյուրեղային կառուցվածքը, ինչը բարելավում է մաշվածության դիմացկունությունը և ձգման ամրությունը՝ այն կարևոր պարամետրերը, որոնք անհրաժեշտ են ավիատիեզերական, ավտոմոբիլային և ծանր սարքավորումների կիրառման համար: Էքստրուդացված պրոֆիլները նաև ցուցադրում են լավագույն չափային կայունություն և նվազած թափանցելիություն, ինչը հանգեցնում է բարձր հավաստիության ստացմանը ծանր պայմաններում:
Լիացված ալյումինե բաղադրիչները կարող են պարունակել թափանցելիություն, սեղմման խոռոչներ և սեգրեգացիայի խնդիրներ, որոնք բնորոշ են սառեցման գործընթացին: Այս ներքին անկատարությունները կարող են վնասել մեխանիկական հատկությունները և ստեղծել թույլ կետեր ցիկլային լարվածության տակ: Չնայած առաջադեմ լիացման տեխնիկաները, ինչպես օրինակ՝ վակուումային կամ սեղմման լիացումը, նվազեցնում են այս ռիսկերը, ստանդարտ լիացման մեթոդները հաճախ պահանջում են լրացուցիչ ջերմային մշակման և որակի ստուգման պրոցեդուրաներ՝ ապահովելու աշխատանքային ամբողջականությունը:
Ծախսեր, արտադրության ծավալ և ժամանակային սահմանափակումներ
Գործիքավորման ներդրումներ և մասշտաբի տնտեսություն
Ալյումինե էքստրուզիայի համար անհրաժեշտ է մեծ սկզբնական ներդրում դանակների արտադրության մեջ, որը սովորաբար տատանվում է մի քանի հազարից մինչև տասնյակ հազար դոլար՝ կախված պրոֆիլի բարդությունից: Սակայն դանակի արտադրությունից հետո յուրաքանչյուր միավորի արժեքը զգալիորեն նվազում է ծավալի աճի հետ մեկտեղ: Բարձր ծավալով կամ երկարատև արտադրական շարքերի դեպքում ալյումինե էքստրուզիան ապահովում է ավելի բարձր միավորային տնտեսական ցուցանիշներ և գործիքավորման ծախսերի ավելի արագ ամորտիզացիա: Այս գործընթացը դառնում է ավելի տնտեսական տարեկան մոտավորապես 5000–10000 միավորից վեր՝ կախված պրոֆիլի սպեցիֆիկացիայից:
Նաև լինում է մեծ սկզբնական ծախս ձուլման ձանկերի համար, սակայն պարզ երկրաչափական ձևերը կարող են թույլ տալ ավելի ցածր գործիքավորման ծախսեր փոքր ծավալների համար՝ համեմատած բարդ էքստրուդացիաների հետ: Փոքր և միջին սերիական արտադրության դեպքում՝ սովորաբար 5000 միավորից պակաս՝ ձուլումը երբեմն ավելի հեշտ մուտքի կետ է ներկայացնում: Սակայն յուրաքանչյուր միավորի ձուլման ծախսերը մնում են համեմատաբար բարձր, քանի որ յուրաքանչյուր մասի համար անհրաժեշտ է առանձին ձանկի լցում, սառեցում և հետայնական մշակման աշխատանք: Արտադրանքի ծավալների աճի հետ մեկտեղ ալյումինե էքստրուդացիան դառնում է ավելի տնտեսական ընտրություն:
Արտադրության առաջատար ժամանակներ և ժամանակացույցի ճկունություն
Ալյումինե էքստրուդացիայի գծերը աշխատում են անընդհատ, և սարքավորումների կարգավորումից հետո արագ արտադրություն են ապահովում: Արտադրական ժամանակացույցները հաճախ ավելի հեշտ են հարմարվում արտահերթ պատվերներին կամ արագացված ուղարկումներին, քան ձուլման գործընթացները: Էքստրուդացված պրոֆիլների արագ կտրումը, պատրաստումը և հարմարեցումը երկրորդային գործողություններում ալյումինե էքստրուդացիան հատկապես արժեքավոր է ժամանակակից նախագծերի համար, որտեղ անհրաժեշտ են նախագծի փոփոխություններ կամ արագ նախատիպավորում:
Բարձրացված ջերմաստիճանի լիքվիդացիայի ցիկլերը կախված են սառեցման ժամանակից, որը մեծանում է մասերի հաստության և լայնական հատվածի զանգվածի հետ մեկտեղ: Բարդ լիքվիդացիաների համար կարող է պահանջվել շաբաթներ ձուլման ձանկի պատրաստման և որակի ստուգման համար, ինչը երկարացնում է ընդհանուր առաքման ժամանակահատվածները: Այնուամենայնիվ, որոշ երկրաչափական պահանջների համար, որոնք պահանջում են միայն լիքվիդացիայի միջոցով ստացվող բարդություն, այս երկար ժամանակահատվածները կարող են լինել միակ հնարավոր լուծումը:
Նախագծման ճկունություն, թույլատրելի շեղումներ և կիրառման համապատասխանություն
Երկրաչափական բարդություն և նախագծման սահմանափակումներ
Ալյումինե էքստրուդացիան հիասքանչ է երկար պրոֆիլների արտադրման համար՝ համասեռ և միատեսակ հատվածներով: Այս գործընթացը հիասքանչ կերպով կարող է մշակել խոռոչավոր մասեր, բարդ պարագծային ձևեր և բարակ պատերով երկրաչափական կառուցվածքներ: Սակայն ալյումինե էքստրուդացիան դժվարությունների է հանդիպում այն տարրերի հետ, որոնք երկայնքով զգալիորեն փոփոխվում են կամ պահանջում են տեղային գոտիներում զգալի շառավղային զանգված: Ալյումինե էքստրուդացիայի հետ աշխատող դիզայներները ստիպված են մտածել միատեսակ պրոֆիլների մասին և ընդունել, որ որոշ երկրաչափական փոփոխություններ պահանջում են էքստրուդացիայից հետո մեքենայացում կամ հավաքման գործողություններ:
Լիցքավորումը հնարավորություն է տալիս անհամեմատելի դիզայներական ազատություն բարդ, եռաչափ երկրաչափական ձևերի համար: Ներքին խոռոչները, բոսսերը, գրպանները և տարբեր պատերի հաստությունները միահյուսվում են մեկ լիցքավորման գործողության մեջ՝ առանց այդ համար այլ գործողությունների կարիքի: Երբ ձեր մասը պահանջում է բարդ ձևեր, որոնք այլապես պահանջում են թանկ հավաքածու կամ մեծ ծավալի մեքենայացում, լիցքավորումը հաճախ ամենագործնական և արժեքային լուծումն է: Սակայն լիցքավորման մեջ ներդրված է այն փաստը, որ այն բնականաբար առաջացնում է ավելի քիչ ճշգրիտ մակերեսներ և չափեր, որոնք պահանջում են երկրորդային մշակում՝ ճշգրիտ համապատասխանությունների հասնելու համար:
Չափային համապատասխանություններ և մակերեսի վերջնական մշակման պահանջներ
Ալյումինե պրոֆիլների ստացումը սովորաբար ապահովում է ±0,5 մմ–±1,0 մմ ճշգրտություն ստանդարտ պրոֆիլների համար, իսկ ավելի ճշգրիտ դիերի նախագծման միջոցով հնարավոր է ստանալ ավելի փոքր թույլատրելի շեղումներ: Մակերևույթի վերջնական որակը ընդհանուր առմամբ բարձր է՝ սկսած հարթ անոդացված մակերևույթներից մինչև ճշգրիտ մեքենայացված վերջնական մշակում: Այս բնական առավելությունները ալյումինե պրոֆիլների ստացման եղանակը դարձնում են նախընտրելի ընտրություն այն կիրառումների համար, որոնք պահանջում են ճշգրիտ չափային վերահսկում և բարձր մակերևութային էստետիկա՝ առանց լրացուցիչ մշակման:
Բացահայտված մասերի ճշգրտությունը սովորաբար կազմում է ±1,5 մմ–±3,0 մմ՝ կախված լինելով լիցքավորման եղանակից և հետագա մշակման ծախսերից: Ավելի ճշգրիտ ճշգրտությունների ստացման համար անհրաժեշտ է լրացուցիչ մեքենայացում, որն ավելացնում է ծախսերն ու առաքման ժամանակը: Բացահայտված մասերի մակերևույթի վերջնական որակը համեմատաբար հաստ է, և մեծամասնության դեպքում անհրաժեշտ է մշակում կամ մեքենայացում՝ համապատասխանելու էստետիկ կամ ֆունկցիոնալ պահանջներին:
Ձեր ընտրության որոշումը
Համատեղելիությունը արտադրական ծավալների և նախագծի շրջանակների հետ
Բարձր ծավալներով, երկարատև արտադրության համար, ճշգրտության խիստ պահանջներով և համատեղելի պրոֆիլների ստացման համար ալյումինե էքստրուդիրավորումը սովորաբար առաջարկում է ավելի բարձր արդյունավետություն՝ արժեքի, որակի և արտադրության արագության տեսանկյունից: Ընտրեք ալյումինե էքստրուդիրավորումը, երբ ձեր մասը ունի համատեղելի հատված, պահանջում է չափային ճշգրտություն և տարեկան արտադրությունը գերազանցում է մոտավորապես 5.000–10.000 միավորը: Այս գործընթացը նաև հարմար է նախատիպավորման և ցածր ծավալներով մասնագիտացված կիրառումների համար, երբ առաջնային են դիզայնի ճկունությունը և արագ մշակումը:
Ընտրեք լիցքավորումը, երբ ձեր բաղադրիչը պահանջում է բարդ եռաչափ երկրաչափություն, ներքին խոռոչներ կամ տեղային զանգվածի տատանումներ, որոնք անհնար է ստանալ էքստրուդիրված մեթոդով: Լիցքավորումը նաև հարմար է փոքր սերիայի արտադրության համար, երբ սկզբնական սարքավորումների ամորտիզացիան դեռևս կառավարելի է, կամ երբ երկրաչափական բարդությունը արդարացնում է լրացուցիչ վերջնամշակման ջանքերը և երկար առաքման ժամանակը: Գնահատեք՝ լիցքավորման բնական բարդության առավելությունները համապատասխան կերպ համակշռում են արդյոք բարձր մեկական արժեքները և չափսերի վերահսկման դժվարությունները ձեր կոնկրետ կիրառման համար:
Որակի, արդյունավետության և կարգավորող հարցեր
Ավիատիեզերական, ավտոմոբիլային կամ անվտանգության համար կրիտիկական ոլորտներում կիրառումները հաճախ նախընտրում են ալյումինե էքստրուդիրված պրոֆիլներ՝ շնորհիվ նյութի բարձր ամբողջականության, կանխատեսելի մեխանիկական հատկությունների և հաստատված որակի փաստաթղթերի: Եթե ձեր կիրառման համար անհրաժեշտ են սերտիֆիկացված նյութային հատկություններ, վարակվածության դիմացկունության փորձարկումներ կամ հետագծելիության փաստաթղթեր, ապա ալյումինե էքստրուդիրված պրոֆիլների բնական առավելությունները և պարզեցված ստուգման պրոտոկոլները նվազեցնում են ռիսկը և պարզեցնում համապատասխանությունը: Էքստրուդիրված մեթոդով ստեղծված նյութի կառուցվածքը բնականաբար աջակցում է այս խիստ որակի պահանջներին:
Բացառապես ոչ կրիտիկական կիրառումների համար լիարժեք է մնում լիցքավորումը, եթե դիզայնի բարդությունը արդարացնում է լրացուցիչ որակի վավերացման ջանքերը: Եթե ձեր կիրառումը թույլատրում է ներքին պորոզություն կամ պահանջում է միայն միջին մեխանիկական հատկություններ, ապա լիցքավորումը կարող է ապահովել ընդունելի արդյունք ավելի ցածր ընդհանուր ծախսերով: Սակայն հիմնավորված գնահատեք, թե արդյոք լիցքավորման նյութի ամբողջականության վերաբերյալ սկզբնական ավելի ցածր տեսանելիությունը համապատասխանում է ձեր որակի և պատասխանատվության պահանջներին:
Հաճախակի տրվող հարցեր
Երբ պետք է ընտրել ալյումինե էքստրուդիրված մասեր՝ թափանցիկ լինելու փոխարեն։
Ընտրեք ալյումինե էքստրուդիրված մասեր, երբ ձեզ անհրաժեշտ են համաչափ հատվածային պրոֆիլներ, ճշգրիտ չափային թույլատրելի շեղումներ, բարձրորակ մակերևույթի վերջնամշակում, մեծ ծավալով արտադրություն կամ երկարաժամկետ մասերի մատակարարում։ Ալյումինե էքստրուդիրված մասերը նաև հարմար են այն կիրառումների համար, որոնք պահանջում են բարձր կառուցվածքային ամրություն, մեծ ճնշման դիմացկունություն կամ օդանավային և ավտոմոբիլային ստանդարտների համապատասխանություն։ Այս գործընթացը տնտեսապես առավել շահավետ է 5000–10000 միավորից ավելի տարեկան արտադրանքի համար և նախագծերի համար, որտեղ սպասվում է արագ սկզբնական մոդելավորում կամ նախագծի փոփոխություններ։
Ի՞նչ են հիմնական ծախսերի գործոնները, որոնք նախընտրելի են թափանցման համար։
Լիցքավորումը կարող է առաջարկել ցածր ընդհանուր ծախսեր բարդ եռաչափ երկրաչափական ձևերի համար, որոնք պահանջում են մեծ քանակությամբ ալյումինե էքստրուզիա՝ հետևողական մի քանի երկրորդային մեքենայացման գործողություններով: Ցածր ծավալների համար՝ սովորաբար 2000–5000 միավորից պակաս, երբ մատրիցայի սարքավորման ամորտիզացիան դառնում է արգելված, լիցքավորումը երբեմն ապահովում է ավելի լավ մեկական միավորի տնտեսական ցուցանիշներ: Լիցքավորումը նաև վերացնում է երկրորդային ձևավորումը, երբ ներքին տարրերը կամ անկանոն ձևերը չեն կարող ստացվել էքստրուզիայի միջոցով, ինչը նվազեցնում է գործընթացի քայլերը և դրանց հետ կապված աշխատավարձը:
Կարո՞ղ է լիցքավորումը հասնել այն չափավորման ճշգրտության, որը հասանելի է ալյումինե էքստրուզիայի միջոցով:
Ստանդարտ լիցքավորման մեթոդները սովորաբար չեն կարողանում համընկնել ալյումինե էքստրուզիայի բնական չափային ճշգրտության հետ՝ առանց լրացուցիչ մեքենայացման: Այնուամենայնիվ, առաջադեմ լիցքավորման տեխնիկաներ, ինչպես օրինակ՝ սեղմման միջոցով լիցքավորումը կամ վակուումային լիցքավորումը, կարող են մոտենալ էքստրուզիայի մակարդակի թույլատրելի շեղումներին, թեև մեկ միավորի արժեքը զգալիորեն բարձր է: Ճշգրտության բարձր պահանջներ ներկայացնող կիրառումների համար ալյումինե էքստրուզիան ապահովում է գերազանց չափային համապատասխանություն արտադրության գծից անմիջապես, ինչը նվազեցնում է երկրորդային մշակման և դրան կապված ծախսերը: