
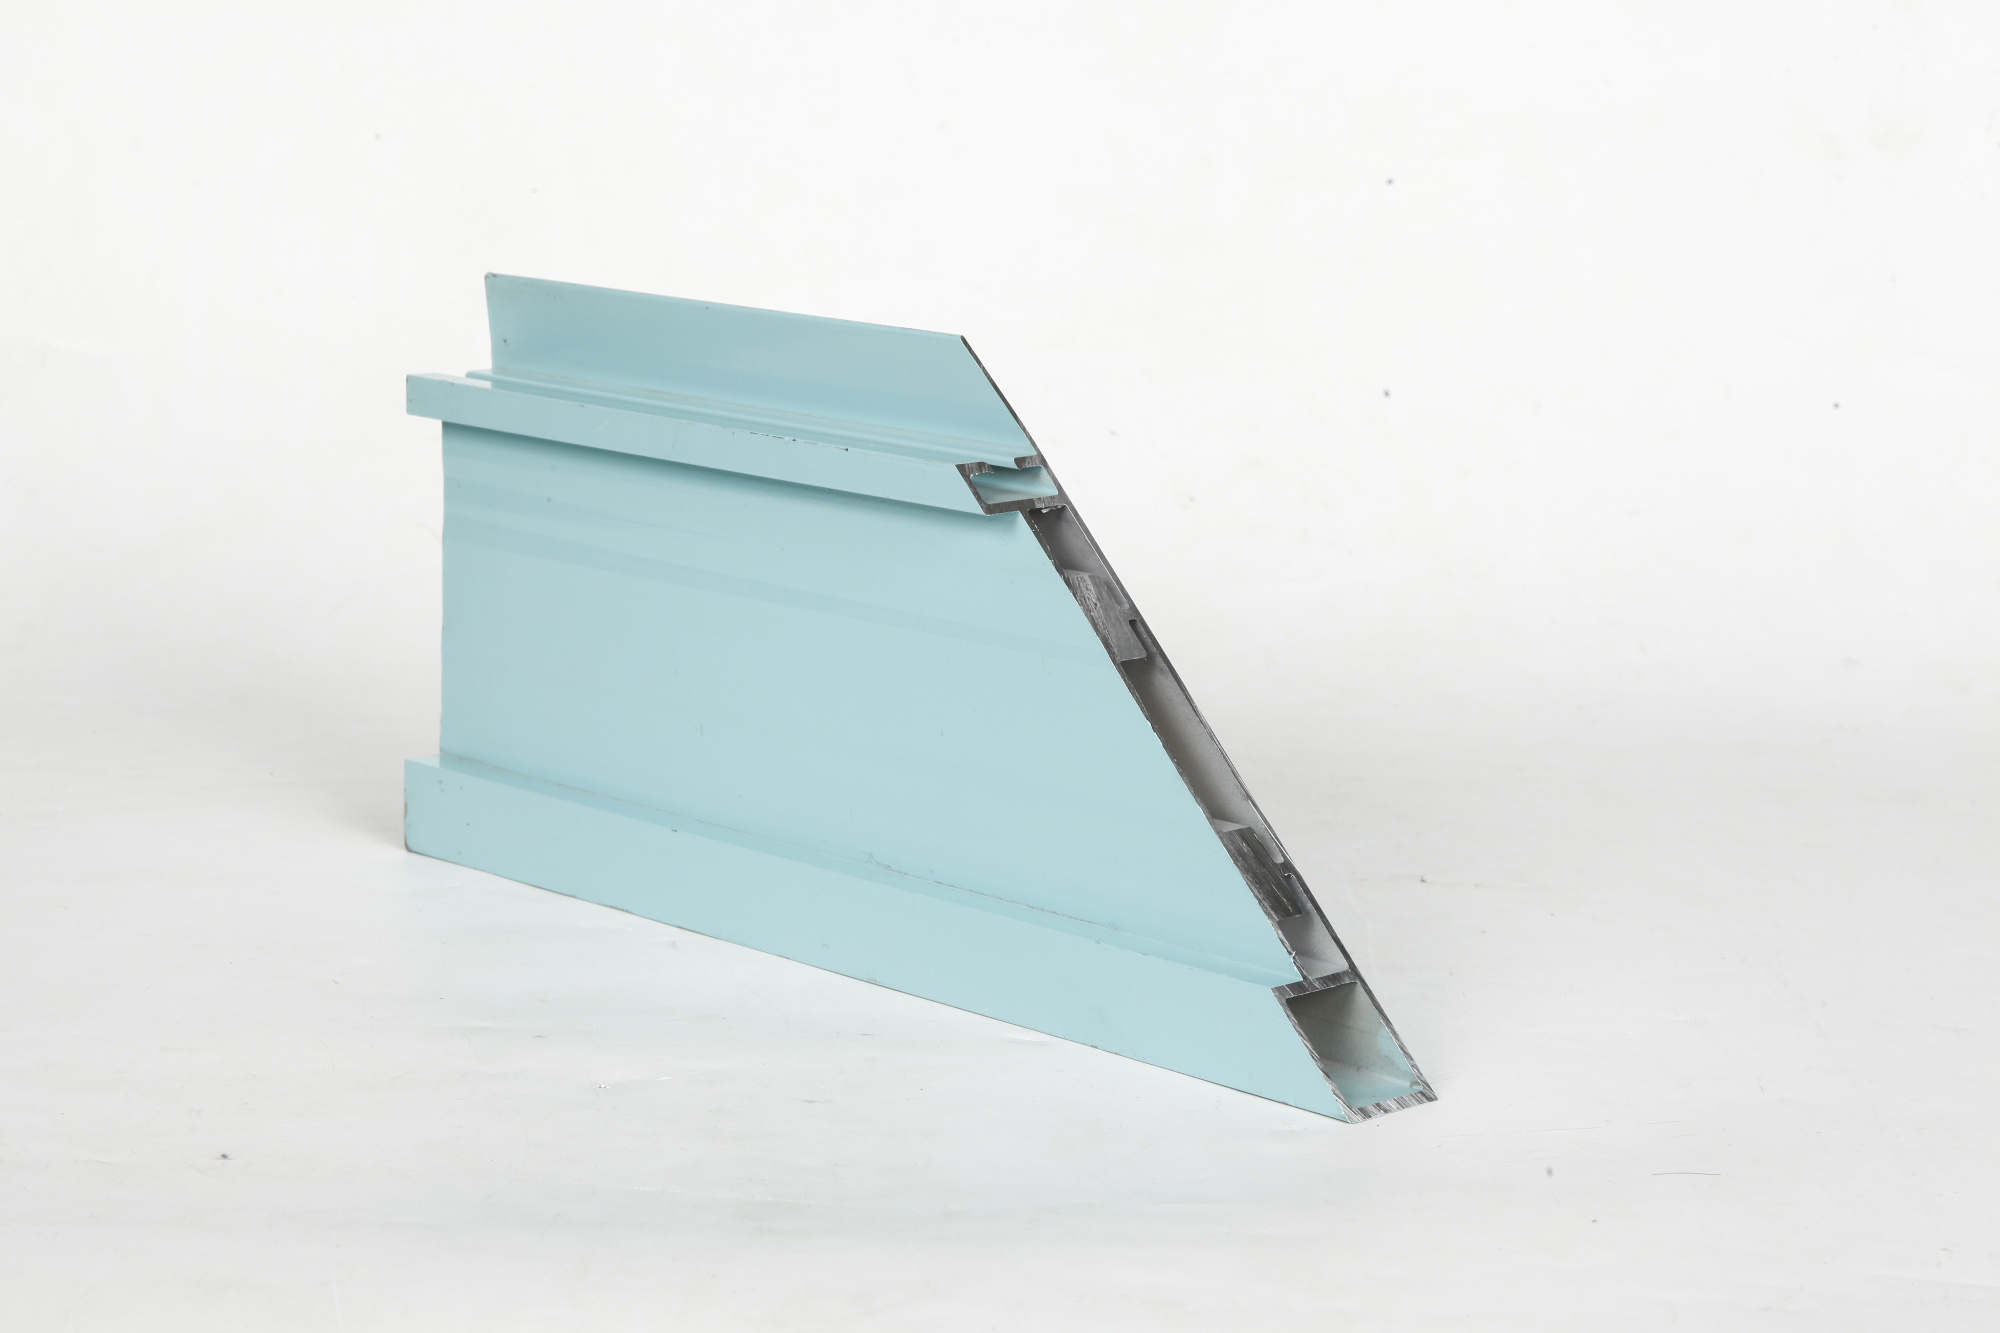
Gamybos sprendimai labai paveikia gaminio kokybę, kainą ir terminus. Pasirenkant tarp aliuminio ištrauka ir liejimo, pramonės specialistams būtina suprasti kiekvieno proceso privalumus, trūkumus ir optimalius taikymo būdus. Abi technologijos aliuminį paverčia baigtais ar beveik baigtais komponentais, tačiau jos veikia visiškai skirtingais mechanizmais ir suteikia skirtingus privalumus priklausomai nuo konkrečių jūsų projekto reikalavimų.

Šių dviejų gamybos procesų pasirinkimas veikia ne tik tiesiogines gamybos sąnaudas, bet ir ilgalaikę komponentų našumą, projektavimo lankstumą bei mastelio keitimą. Inžinieriai ir pirkimų komandos turi įvertinti medžiagų savybes, geometrinį sudėtingumą, kiekius, leistinus nuokrypius ir paviršiaus apdorojimo reikalavimus, prieš pasirenkant kurį nors iš šių metodų. Ši instrukcija išsamiai nagrinėja esminius skirtumus, padedant priimti informuotus sprendimus, kurie atitinka operacinės veiklos tikslus ir biudžetines ribas.
Kaip aliuminio ekstruzija skiriasi nuo liejimo
Proceso mechanika ir gaminamųjų produktų charakteristikos
Aliuminio ekstruzija verčia įkaitintą aliuminio lydinį praeiti per formuojamą die, kad būtų sukurti ilgi, vienodi skerspjūvio profiliai. Šis atimamasis metodas leidžia gaminti komponentus su nuolatine sienelės storio verte, tikslia matmenų kontrolė ir minimalus medžiagos švaistymas. Ekstruzuoti profiliai gali būti supjaustomi, gręžiami ar apdirbami iki galutinių specifikacijų, todėl aliuminio ekstruzija yra labai lanksti netikėtoms programoms, kur reikalingos tikslūs tolerancijos ir pakartotinė geometrija.
Liejimas, priešingai, įpila įkaitintą aliuminį į formos ertmę, kur jis sušąla į iš anksto nustatytą formą. Liejimo procesas puikiai tinka sudėtingų geometrijų, storių sekcijų ir įvairių vidinių detalių gamybai, kurių nepavyktų pasiekti tik naudojant aliuminio ekstruziją. Tačiau liejami komponentai dažnai reikalauja išplėstinės poapdirbimo, įskaitant apdirbimą, šlifavimą ir baigiamąjį apdorojimą, kad būtų laikomasi matmenų ir paviršiaus kokybės standartų.
Medžiagos savybės ir našumas
Aliuminio ekstruzija sukuria komponentus, kurie turi aukštesnę konstrukcinę vientisumą ir mechaninę stiprybę nei daugelis liejimo būdu gautų alternatyvų. Tolygus spaudimas surenka aliuminio kristalinę struktūrą, pagerindamas nuovargio atsparumą ir tempimo stiprybę – tai ypač svarbu aviacijos, automobilių pramonės ir sunkiosios technikos taikymo srityse. Ekstruzuoti profiliai taip pat pasižymi geriau išlaikomais matmenimis ir mažesniu porėtumu, todėl jie užtikrina didesnę patikimumą ekstremaliomis sąlygomis.
Liejimo būdu gauti aliuminio komponentai gali turėti porėtumo, susitraukimo ertmių ir segregacijos problemas, kurios yra būdingos kietėjimo procesui. Šie vidiniai trūkumai gali pabloginti mechanines savybes ir sukurti silpnas vietas ciklinės apkrovos sąlygomis. Nors pažangūs liejimo metodai, pvz., vakuumo ar spaudimo liejimas, šiuos rizikos veiksnius sumažina, standartiniai liejimo metodai dažnai reikalauja papildomų terminių apdorojimų ir kokybės tikrinimo procedūrų, kad būtų užtikrintas reikiamas našumas.
Kaina, gamybos apimtys ir terminai
Įrankių investicijos ir masto ekonomika
Aliuminio presavimas reikalauja didelių pradinių šablonų gamybos investicijų, kurios paprastai svyruoja nuo kelių tūkstančių iki dešimtys tūkstančių JAV dolerių, priklausomai profilio sudėtingumo. Tačiau po šablono pagaminimo vieneto kaina žymiai sumažėja didėjant gamybos apimčiai. Aukštos apimties ar ilgalaikės gamybos serijoms aliuminio presavimas užtikrina geresnę vieneto ekonomiką ir greitesnį įrankių investicijų atsipirkimą. Šis procesas tampa vis labiau naudingas viršytinus maždaug 5 000–10 000 vienetų per metus, priklausomai nuo profilio specifikacijų.
Lietimo formos taip pat reikalauja didelių pradinių išlaidų, tačiau paprastesnės geometrijos gali leisti žemesnius įrankių gamybos kaštus mažesnėms serijoms lyginant su sudėtingais ekstruzijos procesais. Mažoms ir vidutinėms gamybos serijoms – dažniausiai mažiau nei 5000 vienetų – lietimas kartais yra prieinamesnis pradžios variantas. Tačiau kiekvieno vieneto lietimo kaštai lieka santykinai aukšti, nes kiekvienam komponentui reikia atskirai užpildyti formą, ją atvėsinti ir atlikti po lietimo apdorojimą. Kai gamybos apimtys auga, aliuminio ekstruzija tampa ekonomiškesniu pasirinkimu.
Gamybos pradžios laikas ir grafiko lankstumas
Aliuminio ekstruzijos linijos veikia nuolat, o po paruošimo pasiekia didelį našumą. Gamybos grafikai dažnai lengviau priima skubius užsakymus arba greitintas siuntas nei lietimo operacijos. Galimybė greitai pjauti, gręžti ir pritaikyti ekstruzuotus profilius antrinėse operacijose daro aliuminio ekstruziją ypač vertinga laiko ribotose projektuose, kur reikalingos konstrukcijos modifikacijos ar greito prototipavimo galimybė.
Lietimo ciklai priklauso nuo aušinimo laiko, kuris didėja kartu su detalės storiu ir skerspjūvio mase. Sudėtingi liejimai gali reikalauti savaitėms trukti ruošiant formą ir patvirtinant kokybę, todėl bendras pristatymo laikas pailgėja. Tačiau tam tikriems geometriniams reikalavimams, kuriuos galima įvykdyti tik naudojant liejimą dėl jo sudėtingumo, šie ilgesni terminai gali būti vienintelis įmanomas sprendimas.
Projektavimo lankstumas, tikslumo ribos ir taikymo tinkamumas
Geometrinė sudėtingumas ir projektavimo apribojimai
Aliuminio ekstruzija puikiai tinka ilgiems profiliams su nuolatine, vienoda skerspjūvio forma gaminti. Šis procesas puikiai tvarko tuščiavidurius pjūvius, sudėtingas kontūro formas ir plonos sienelės geometriją. Tačiau aliuminio ekstruzija kovoja su elementais, kurie reikšmingai keičiasi ilgio kryptimi arba reikalauja didelės spindulinės masės lokaliose zonose. Projektuotojai, dirbantys su aliuminio ekstruzija, turi mąstyti vienodų profilų požiūriu ir priimti tai, kad kai kurios geometrinės variacijos reikalauja papildomos apdirbimo po ekstruzijos arba surinkimo operacijų.
Lietimas suteikia nepasiekiama dizaino laisvę sudėtingoms, trimatėms geometrijoms. Vidinės ertmės, iškilimai, kišenės ir kintamos sienelių storio dalys be jokių problemų integruojamos į vieną lietimo operaciją. Kai jūsų detalė reikalauja sudėtingų formų, kurios būtų brangios montuojant arba reikalautų išplėstinio apdirbimo, lietimas dažnai yra praktiškiausias ir naudingiausias sprendimas. Tačiau lietimo metu natūraliai gaunamos mažiau tikslūs paviršiai ir matmenys, todėl siekiant tikslaus toleravimo reikia papildomo apdirbimo.
Matmenų tikslumo ir paviršiaus šiurkštumo reikalavimai
Aliuminio ekstruzija paprastai užtikrina tikslumą nuo ±0,5 mm iki ±1,0 mm standartinėse profiliuose, o tikslų diešo projektavimu galima pasiekti dar griežtesnius leistinus nuokrypius. Paviršiaus apdorojimo kokybė paprastai yra aukštesnė – nuo lygių anodizuotų paviršių iki tiksliai apdirbtų paviršių. Šios įgimtos privalumų savybės padaro aliuminio ekstruziją pageidautina pasirinkimo alternatyva taikymams, kur reikalingas tikslus matmenų kontrolės lygis ir aukštesnė paviršiaus estetinė kokybė be išplėstinių papildomų apdorojimų.
Lietų komponentai dažniausiai turi tikslumą nuo ±1,5 mm iki ±3,0 mm, priklausomai nuo liejimo metodo ir po liejimo atliekamų papildomų veiksmų. Griežtesnio tikslumo pasiekimui reikia papildomo apdirbimo, dėl ko padidėja sąnaudos ir pristatymo laikas. Kaip yra išlieti komponentų paviršiaus kokybė lieka santykinai grubli, todėl daugumai taikymų, kur reikalinga estetinė ar funkcionali paviršiaus kokybė, būtinas šlifavimas ar apdirbimas.
Jūsų pasirinkimo sprendimas
Atitikimas gamybos apimčiai ir projekto mastui
Aliuminio ekstruzija dažniausiai užtikrina pranašesnius kainos, kokybės ir greičio privalumus didelėms, ilgalaikėms gamybos serijoms, kai reikia nuolatinių profilių su tiksliais leidžiamaisiais nuokrypiais. Pasirinkite aliuminio ekstruziją, kai jūsų detalė turi vienodas skerspjūvio formas, reikalauja matmeninės tikslumo ir metinis gamybos apimtis viršija maždaug 5 000–10 000 vienetų. Šis procesas taip pat tinka prototipavimui ir mažomis serijomis gaminamoms specialiosioms programoms, kuriose svarbiausia yra projektavimo lankstumas ir greitas iteracinis tobulinimas.
Pasirinkite liejimą, kai jūsų komponentui reikia sudėtingos trimatės geometrijos, vidinių ertmių arba vietinių masės pokyčių, kurių negalima pasiekti ekstruzija. Liejimas taip pat tinka mažesnėms serijoms, kai pradinė įrankių gamybos sąnaudų išdėstymas lieka valdomas, arba kai geometrinė sudėtingumas pateisina papildomą apdorojimą ir ilgesnius pristatymo terminus. Įvertinkite, ar liejimo būdo inherentinės sudėtingumo pranašumai kompensuoja didesnes vieneto sąnaudas ir matmenų kontrolės sunkumus jūsų konkrečiai programai.
Kokybės, našumo ir reglamentinių aspektų vertinimas
Aerospace, automobilių pramonėje ar saugos kritinėse srityse taikomos programinės įrangos dažnai pageidauja aliuminio ekstruzijos dėl geresnės medžiagos vientisumo, numatytų mechaninių savybių ir įsitvirtinusios kokybės dokumentacijos. Jei jūsų programinė įranga reikalauja sertifikuotų medžiagos savybių, nuovargio atsparumo bandymų ar sekamumo dokumentacijos, aliuminio ekstruzijos būdingos privalumai bei supaprastinti patikrinimo protokolai sumažina riziką ir palengvina atitiktį reikalavimams. Ekstruzija sukurta medžiagos struktūra natūraliai tenkina šiuos griežtus kokybės reikalavimus.
Liejimas išlieka tinkamas nekritinėms programinėms įrangoms, kur designo sudėtingumas pateisina papildomą kokybės patvirtinimo pastangą. Jei jūsų programinė įranga toleruoja vidinę poringumą arba reikalauja tik vidutiniškų mechaninių savybių, liejimas gali užtikrinti priimtiną našumą žemesne bendra kaina. Tačiau išsamiai įvertinkite, ar liejimo mažesnis pradinis medžiagos vientisumo matomumas atitinka jūsų kokybės ir atsakomybės reikalavimus.
DUK
Kada reikėtų pasirinkti aliuminio ekstruziją vietoj liejimo?
Pasirinkite aliuminio ekstruziją, kai reikia vienodų skerspjūvio profilių, tikslaus matmenų laikymosi, puikaus paviršiaus baigimo, didelio gamybos kiekio ar ilgalaikės komponentų tiekimo. Aliuminio ekstruzija taip pat tinka taikymams, kuriems reikalinga puiki konstrukcinė vientisumas, nuovargio atsparumas arba aviacijos ir automobilių pramonės reikalavimai. Šis procesas tampa ekonomiškai optimalus virš 5 000–10 000 vienetų per metus ir projektuose, kuriuose numatytas greitas prototipavimas arba projektų modifikacijos.
Kokie yra pagrindiniai kaštų veiksniai, kurie palankiau veikia liejimą?
Lietimas gali suteikti žemesnes bendrąsias sąnaudas sudėtingoms trimatėms geometrijoms, kurios reikalautų išplėstinės aliuminio ekstruzijos ir daugelio papildomų apdirbimo operacijų. Mažojo tūrio gamybos serijoms – paprastai mažiau nei 2 000–5 000 vienetų – kai šablonų įrangos amortizacija tampa nepagrįstai didelė, lietimas kartais užtikrina geresnius vieneto ekonominius rodiklius. Be to, lietimas pašalina papildomą formavimą, kai vidinės detalės ar netiesioginės formos negali būti pasiektos ekstruzijos būdu, todėl sumažėja technologinės operacijos ir susiję darbo kaštai.
Ar lietimas gali pasiekti tokį pat tikslumą matmenų atžvilgiu kaip aliuminio ekstruzija?
Standartinės liejimo metodikos paprastai negali pasiekti aliuminio ekstruzijos būdingos matmeninės tikslumo be papildomo apdirbimo. Tačiau pažangūs liejimo metodai, pvz., spaudimo liejimas ar vakuumo liejimas, gali artėti prie ekstruzijos tikslumo ribų, nors vieneto kaina žymiai aukštesnė. Tikslumo reikalaujančioms aplikacijoms aliuminio ekstruzija užtikrina pranašesnę matmeninę nuoseklumą tiesiog iš gamybos linijos, mažindama antrinį apdirbimą ir susijusias sąnaudas.