
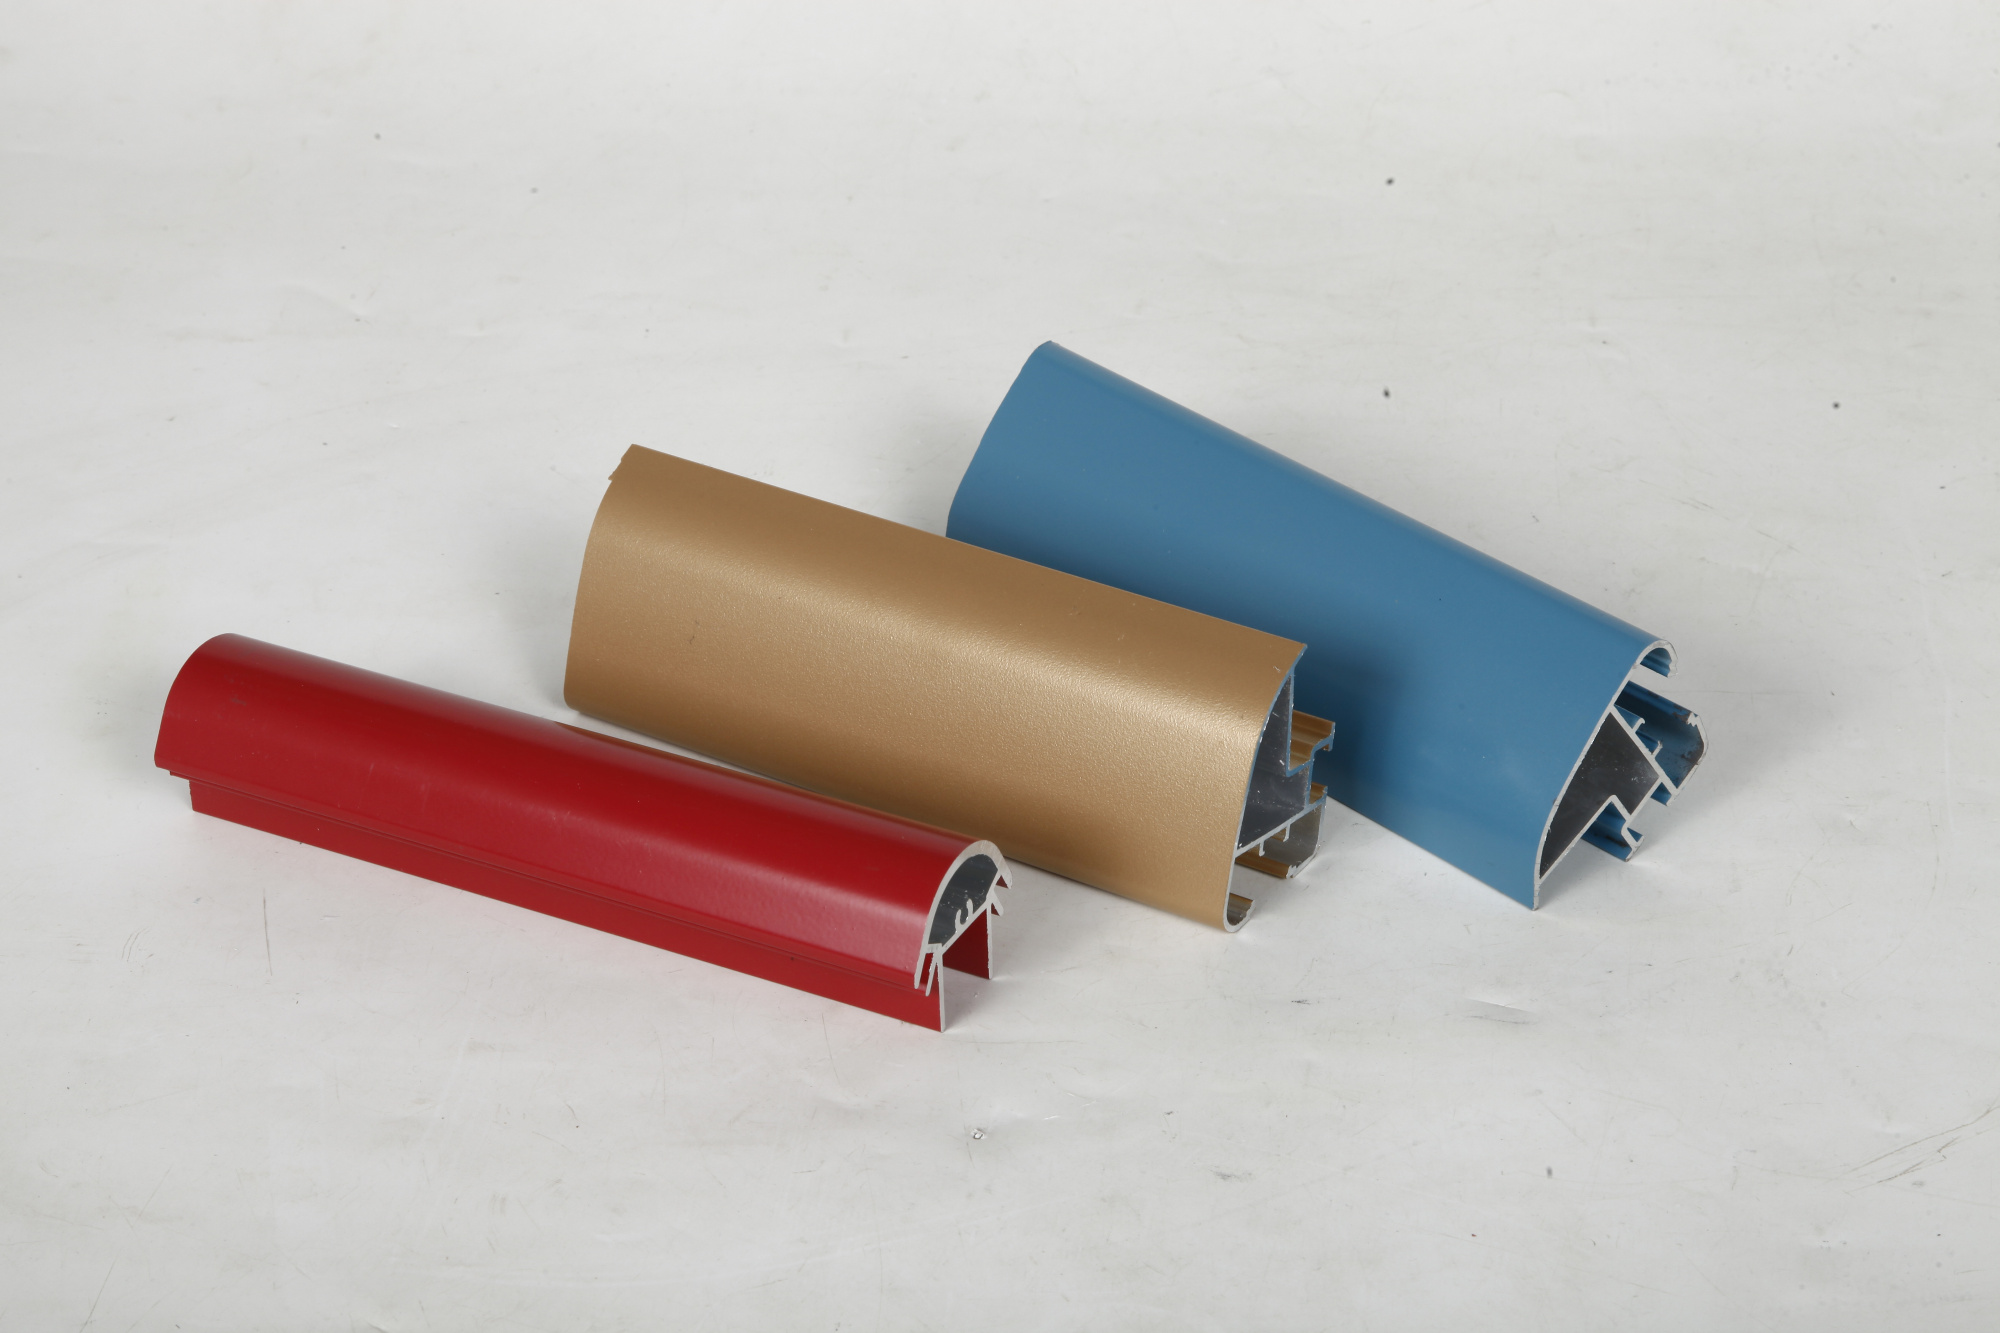
Teisingo paviršiaus apdorojimo pasirinkimas jūsų aliuminio ekstruzijos projektui yra būtinas norint pasiekti reikiamą našumą, estetinį poveikį ir ilgaamžiškumą. Paviršiaus apdorojimai apsaugo pagrindinę medžiagą, pagerina vizualinį poveikį, padidina korozijos atsparumą ir pratęsia aliuminio ekstruzijos komponentų tarnavimo laiką pramonės, automobilių, architektūros bei vartotojų produktų srityse. Suprantant esamas galimybes inžinieriai, gamintojai ir pirkimų specialistai gali priimti informuotus sprendimus, kurie subalansuoja kainą, funkcionalumą ir dizaino tikslus.

Rinkas siūlo daugybę paviršiaus apdorojimo technologijų, kurių kiekviena turi savo ypatingų privalumų, apribojimų ir sąnaudų aspektų. Nuo elektrocheminių procesų iki mechaninio apdorojimo ir dengimo sistemų kiekvienas metodas suteikia aliuminio ekstruzijos paviršiui specifines savybes. Pasirinkimas priklauso nuo aplinkos poveikio, funkcinių reikalavimų, įstatymų laikymosi, estetinių pageidavimų ir visų eksploatacijos sąnaudų. Šiame vadove nagrinėjamos šiuolaikinės pagrindinės paviršiaus apdorojimo galimybės ir paaiškinama, kaip kiekviena jų prideda vertės skirtingose gamybos sąlygose.
Elektrocheminiai ir anodiniai apdorojimai
Anodinio apdorojimo procesas ir nauda
Anodavimas yra vienas plačiausiai taikomų elektrocheminių aliuminio profilių apdorojimo būdų, kuris elektrolitinio oksidavimo būdu sukuria apsauginį oksidų sluoksnį. Šis procesas aliuminio paviršių paverčia aliuminio oksidu, dėl ko natūraliai padidėja korozijos atsparumas ir ilgaamžiškumas. Anoduoti aliuminio profiliai užtikrina puikią apsaugą agresyviose aplinkose, įskaitant pakrantės, pramonines ir lauko architektūrines aplikacijas, kuriose druskos purškimas ir UV spinduliavimas kelia rimtą grėsmę.
II tipo anodavimas – dažniausiai taikoma specifikacija – sukuria 0,0007–0,0015 colio storio oksidinį dangtelį, tinkamą bendram pramoniniam naudojimui. III tipo kietasis anodavimas sukuria storesnį ir kietesnį sluoksnį, idealų detalių, reikalaujančių dilimo atsparumo ir didelės mechaninės tvirtumo, naudojimui. Anodavimo procesas taip pat leidžia spalvinti dėlėmis, todėl dizaineriai gali integruoti aliuminio profilius į vizualius prekių ženklo standartus ar estetinius reikalavimus, neprarandant apsauginių savybių. Skaidrus anodinis dangtelis išlaiko natūralų aliuminio išvaizdą, vienu metu užtikrindamas apsaugines savybes.
Anodavimo variantai ir taikymo sritys
Chromo rūgšties anodinimas užtikrina puikią dažų sukibimą ir yra pageidaujamas, kai planuojamos papildomos dengimo sluoksnio ant aliuminio ekstruzijos detalių. Sieros rūgšties anodinimas yra ekonomiškiausias būdas apsaugoti nuo korozijos ir plačiai naudojamas vartotojų elektronikoje bei architektūrinėse aplikacijose. Kiekvienas iš šių būdų sukuria skirtingas porų struktūras ir sandarinimo savybes, todėl keičiamas vandens įsisotinimas, cheminė atsparumas bei atsparumas dilimui. Specifikacijos, pvz., MIL-A-8625, nurodo pasirinkimą pagal taikymo sąlygų griežtumą ir tikimą našumą.
Mechaninė ir cheminė paviršiaus apdorojimo technologijos
Mechaninis šlifavimas ir šukavimas
Mechaniniai apdorojimo metodai pagerina aliuminio ekstruzijos vizualinį vaizdą, tuo pat metu paruošdami paviršių antriniam apdorojimui. Šlifavimas pašalina paviršiaus netobulumus, oksidaciją ir liejimo defektus, sukurdamas atspindinčius ar šilkinio blizgesio paviršius – priklausomai nuo naudojamos šlifavimo medžiagos grūdėtumo ir įrankių pasirinkimo. Kryptinis šepečiavimas sukuria išlygintus paviršiaus raštus, kurie sumažina šviesos atspindžius ir slepia nedidelius rankinio apdorojimo žymes, todėl šis metodas yra populiarus vartotojams skirtose aplikacijose bei aukštos matomumo architektūrinėse aliuminio ekstruzijos konstrukcijose.
Šlifavimas ir abrazyvinis srautas paruošia aliuminio ekstruzijos paviršių adhezijai kritiškoms aplikacijoms, padidindami paviršiaus šiurkštumą ir pašalindami teršalus. Šie mechaniniai procesai sukuria idealų pagrindą tolesniam anodavimui, dengimui ar klijavimui. Tačiau vien tik mechaninis apdorojimas neapsaugo nuo korozijos; tam reikia kombinuoti jį su elektrocheminiais ar dengimo procesais, kad būtų užtikrinta aplinkos sąlygomis ilgalaikė tvirtumas.
Cheminis valymas ir pirminis apdorojimas
Cheminiškos pirminės apdorojimo procedūros paruošia aliuminio ekstruzijos paviršius anodavimui ar dažymui. Šarminis valymas pašalina aliejus, tepalus ir gamybos likučius naudojant šarmingas tirpalų mišinius. Rūgštinis dezmutavimas pašalina smutą, susidariusį apdirbant ar anoduojant, pagerindamas paviršiaus vienodumą ir tolesnio dengimo sukibimą. Šie tarpiniai etapai yra būtini norint pasiekti nuoseklius, aukštos kokybės baigiamuosius paviršius visose didelėse aliuminio ekstruzijos komponentų gamybos partijose.
Dangos ir dažų sistemos
Miltelinio dengimo technologija
Miltelinis dengimas – tai sausas baigiamasis apdorojimo procesas, kuriuo elektrostatiniu būdu į elektrolytiškai nuplautų aliuminio profilių paviršius pritaikomi milteliniai dalelių sluoksniai, o vėliau šie sluoksniai šilumos poveikiu sujungiami į vientisą apsauginį dangą. Šis metodas pašalina tirpiklius, sumažina aplinkos poveikį ir sukuria ilgaamžius, vienodas dangas, atsparias įbrėžimams, nusidėvėjimui bei UV spindulių poveikiui. Milteliniu būdu dengti aliuminio profiliai puikiai išlaiko spalvą ir yra idealūs lauko architektūriniams elementams, pramoninėms įrangoms bei vartotojų prekėms, kurios veikiamos sunkiomis sąlygomis.
Dengos storis svyruoja nuo 2 iki 5 milų, užtikrindamas geresnį smūgio ir cheminį atsparumą lyginant su skystais dažais. Poliesterio, poliuretano ir epoksidinės miltelinės kompozicijos suteikia skirtingus našumo profilius, pritaikytus konkrečioms aplinkoms. Aliuminio ekstruzijos komponentai, padengti aukšto storio poliuretano milteliais, puikiai atlaiko orą jūros ir pakrančių taikymuose, o epoksidinės kompozicijos užtikrina gerintą cheminį atsparumą pramoninėse aplinkose.
Skystieji dažai ir lakai
Skystosios dėžės sistemos suteikia lankstumo spalvų derinimui, blizgesio lygiams ir taikymui dalinai surinktoms aliuminio ekstruzijos konstrukcijoms. Akriliniai lakai džiūsta greitai ir dažnai naudojami vartotojų prekėms, o poliuretaniniai dažai užtikrina aukštą ištemptį ir cheminę atsparumą pramoninėms aplikacijoms. Dviejų komponentų epoksidiniai dėžės stipriai prisiliepia prie aliuminio ekstruzijos paviršių ir atlaiko ekstremalias sąlygas, įskaitant cheminę veiką ir temperatūros ciklus.
Tinkama paviršiaus paruošimo procedūra yra būtina dažų sukibimui su aliuminio ekstruzija; anodinė danga arba cheminių konversijos dėžės sukuria idealų „ankšto“ profilį skystosioms dangoms. Taikymo metodas – nepriklausomai nuo to, ar tai purškimas, šepetys ar panardinimas – veikia dangos vienodumą ir padengimo kokybę. Dauguma pramoninių aliuminio ekstruzijos apdorojimo operacijų jungia paviršiaus pirminį paruošimą, grunto dangą ir viršutinę dangą siekdamos maksimalios apsaugos ir estetinės vertės.
Chromato ir konversijos dėžės
Šešiavalentinis chromo konversinis dengimas ilgą laiką buvo pramonės standartas aliuminio ekstruzijos apsaugai, sukuriant nematomą, gerai prilipančią sluoksnį, kuris slopina koroziją ir pagerina dažų sukibimą. Trivalentiniai chromo pakaitalai ir bechrominiai konversiniai dengimai dabar atitinka aplinkos ir sveikatos saugos reikalavimus, išlaikydami palyginamą našumą aliuminio ekstruzijos paviršiuose. Šie cheminiai konversiniai procesai yra plonesni ir greitesni už anodinį dengimą, todėl jie yra kainiškai naudingi taikymams, kuriems pakanka vidutinės korozijos apsaugos.
Specializuoti ir besivystantys apdorojimai
PVD ir CVD dengimai
Fizinio garinimo nuosėdos ir cheminio garinimo nuosėdos procesai taiko plonus, itin tvirtus dangalus iš aliuminio ekstruzijos specialioms aukštos našumo programoms. PVD dangalai, įskaitant titano nitridą ir chromo nitridą, užtikrina nepaprastą kietumą, dilėjimui atsparumą ir estetinius paviršius, tokius kaip auksinis, bronzinis ir šautuvo metalo atspalviai. Šie pažangūs apdorojimai naudojami prabangiems vartotojų gaminiams, tiksliajai įrangai ir programoms, kuriose reikalingas aukštesnis dilėjimui atsparumas nei standartinės aliuminio ekstruzijos galimybės.
Lazerio ir plazmos paviršiaus modifikavimas
Lazerio paviršiaus tekstūrizavimo ir plazmos apdorojimo technologijos modifikuoja aliuminio ekstruzijos paviršiaus savybes molekuliniu lygiu, nešalinant medžiagos. Šios procedūros pagerina dažų sukibimą, sukuria neslystančius paviršius ir gerina biologinę suderinamumą medicinos taikymuose. Plazmos oksidacija sukuria keraminio tipo oksidų sluoksnius, kurie pasižymi unikaliu kietumo, laidumo ir korozijos atsparumo deriniu, tinkamu naujoms pramonės šakoms, naudojančioms specializuotus aliuminio ekstruzijos komponentus.
Pasirinkimo kriterijai ir taikymo rekomendacijos
Aplinkos ir našumo aspektai
Optimalaus paviršiaus apdorojimo pasirinkimas jūsų aliuminio ekstruzijos projektui reikalauja įvertinti aplinkos poveikį, funkcines reikalavimus ir viso gyvavimo ciklo sąnaudas. Pakrantės ir jūrų aplinkose reikalinga anodizuota arba miltelinėmis dulkėmis dengta aliuminio ekstruzija, turinti puikią druskos purškimo atsparumą. Pramonės įmonėse, kuriose yra cheminis poveikis, naudinga naudoti epoksidines arba poliuretanines dangas, taikomas ant konversinio dengimo bazei turinčios aliuminio ekstruzijos. Vartotojų elektronikos ir vidaus architektūrinėse aliuminio ekstruzijos aplikacijose gali būti naudojamas paprastesnis mechaninis šlifavimas arba skaidrus anodavimas, kad būtų pasiektas kainos efektyvumas.
Bandomieji ir patvirtinimas užtikrina, kad pasirinkti apdorojimai atitiktų techninius reikalavimus. ASTM B117 druskos purškimo bandymai, drėgmės kamerų tyrimai ir UV spartinami oro sąlygų bandymai patvirtina dengtų aliuminio profilių mėginių ilgaamžiškumą. Sukibimo bandymai, kietumo matavimai ir storio tikrinimas patvirtina dangos kokybę bei proceso nuoseklumą. Šie kokybės užtikrinimo veiksmai neleidžia gedimų eksploatuojant gaminius ir išvengia garantinių pretenzijų, susijusių su netinkamu aliuminio profilių paviršiaus apdorojimu.
Kaina ir gamybos efektyvumas
Paviršiaus apdorojimo kaina labai paveikia visą aliuminio profilių gamybos projekto ekonomiką. Anodinimas ir konversinis apdorojimas dažniausiai yra ekonomiškiausias vidutinio tūrio gamybai, tuo tarpu miltelinis dažymas siūlo puikią kainos ir kokybės santykio vertę didelio tūrio gamybai ir sudėtingoms spalvų pritaikymo užduotims. Mechaninis apdorojimas padidina sąnaudas, tačiau suteikia aukštesnę estetinę vertę ir geriną sukibimą kritinėse aplikacijose, kur aliuminio profilių išvaizda yra svarbi.
Proceso integravimas ir išorinės įmonės paslaugų naudojimo sprendimai veikia bendrą terminą ir sąnaudas. Kai kurios gamintojų įmonės turi savo anodinio dengimo ir miltelinio dažymo įrenginius, o kitos dirba su specializuotomis apdorojimo tiekėjomis. aliuminio ištrauka tiekėjas, turintis integruotas apdorojimo galimybes, gali supaprastinti gamybą, sumažinti medžiagų pervežimą ir pagreitinti pristatymą palyginti su kelių tiekėjų darbo srautais.
DUK
Koks yra patvariausias aliuminio profilio paviršiaus apdorojimas lauko aplinkoje?
Miltelinis dažymas kartu su ankstesniuoju anodiniu dengimu ar chromo konversijos dengimu užtikrina visapusiškiausią apsaugą lauko aplinkoje naudojamam aliuminio profilį, kuris yra veikiamas UV spindulių, drėgmės ir temperatūros svyravimų. III tipo kietasis anodinis dengimas vienas savaime užtikrina puikią patvarumą, tačiau neturi spalvų pritaikymo galimybių ir smūgiams atsparaus paviršiaus, kurį suteikia miltelinio dažymo sistemos. Jūros aplinkoje ypač naudingi poliuretaniniai arba poliesteriniai milteliniai dengimai, taikomi tinkamai paruoštiems aliuminio profilio pagrindams.
Ar galima taikyti paviršiaus apdorojimus dalinai apdirbtiems arba surinktiems aliuminio ekstruzijos komponentams?
Taip, pasirinktinis baigiamasis apdorojimas įmanomas naudojant uždengimo ir juostų technikas anodavimo ir dengimo procesuose. Tačiau kritiniai paviršiai ir sriegiuoti plotai dažnai reikalauja apsaugos arba poapdoro valymo. Miltelinis dengimas gali būti taikomas dalinai surinktoms aliuminio ekstruzijos konstrukcijoms, nors elektros laidumas krūvinimo procesui gali būti sumažėjęs. Suderinkite baigiamojo apdorojimo laiką su savo aliuminio ekstruzijos tiekėju, kad pasiektumėte optimalų gamybos efektyvumo ir kokybės balansą.
Ar yra aplinkai nekenksmingų alternatyvų šešiavalenčiam chromo konversiniam dengimui aliuminio ekstruzijoje?
Trivalentiniai chromo konversinės danga ir nechromo alternatyvos, įskaitant cirkonio ir silano pagrindu sukurtas sistemas, dabar atitinka RoHS ir aplinkos apsaugos reikalavimus, tuo pat metu užtikrindamos pakankamą korozijos apsaugą daugumai pramoninių aliuminio ekstruzijos taikymų. Šios alternatyvos paprastai kainuoja šiek tiek daugiau nei senosios šešiavalenčio chromo sistemos, tačiau pašalina teisinės atitikties riziką ir sveikatos pavojų. Prieš galutinai nustatydami aliuminio ekstruzijos specifikacijas, patikrinkite konkrečios konversinės dangos cheminės sudėties suderinamumą su numatomomis viršutinėmis dangomis.
Turinys
- Elektrocheminiai ir anodiniai apdorojimai
- Mechaninė ir cheminė paviršiaus apdorojimo technologijos
- Dangos ir dažų sistemos
- Specializuoti ir besivystantys apdorojimai
- Pasirinkimo kriterijai ir taikymo rekomendacijos
-
DUK
- Koks yra patvariausias aliuminio profilio paviršiaus apdorojimas lauko aplinkoje?
- Ar galima taikyti paviršiaus apdorojimus dalinai apdirbtiems arba surinktiems aliuminio ekstruzijos komponentams?
- Ar yra aplinkai nekenksmingų alternatyvų šešiavalenčiam chromo konversiniam dengimui aliuminio ekstruzijoje?