
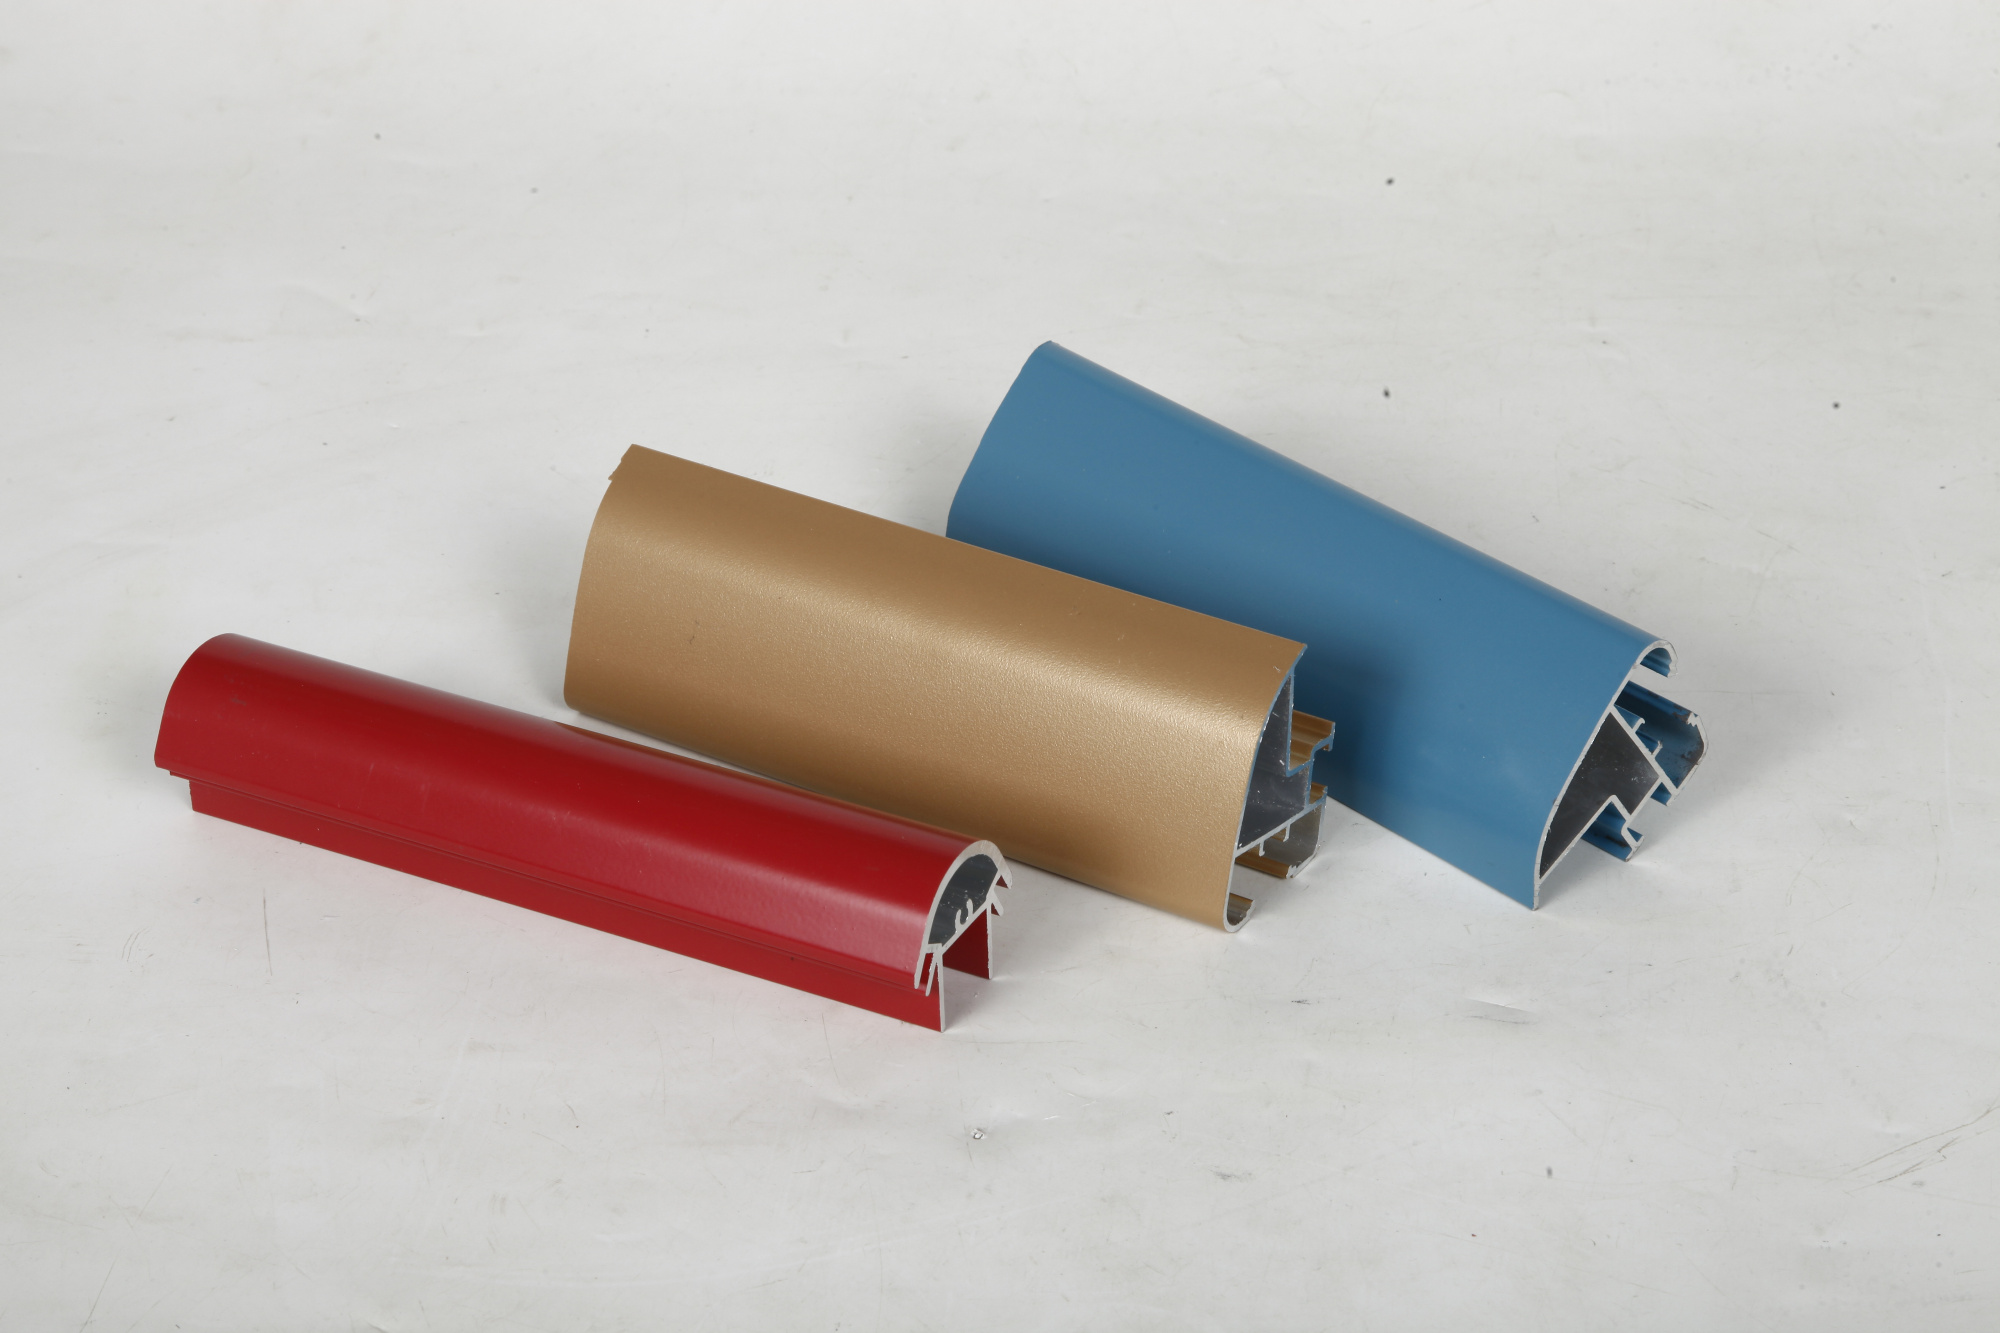
Ձեր ալյումինե էքստրուդիրված պրոյեկտի համար ճիշտ մակերևույթի մշակման մեթոդը ընտրելը անհրաժեշտ է՝ ձեր կիրառման համար անհրաժեշտ կատարողականությունը, էսթետիկան և երկարատևությունը ապահովելու համար: Մակերևույթի մշակման մեթոդները պաշտպանում են ստորին շերտը, բարելավում են տեսողական գրավչությունը, մեծացնում են կոռոզիայի դիմացկունությունը և երկարացնում են ալյումինե էքստրուդիրված մասերի ծառայության ժամկետը արդյունաբերական, ավտոմոբիլային, ճարտարապետական և սպառողային կիրառումներում: Հասանելի տարբերակների հասկացությունը թույլ է տալիս ինժեներներին, արտադրողներին և մատակարարման մասնագետներին կայացնել տեղյակ որոշումներ, որոնք հավասարակշռում են ծախսերը, ֆունկցիոնալությունը և դիզայնի նպատակը:

Շուկան առաջարկում է բազմաթիվ մակերևույթի մշակման տեխնոլոգիաներ, որոնցից յուրաքանչյուրը ունի իր հստակ առավելությունները, սահմանափակումները և ծախսերի հետ կապված հետևանքները: Էլեկտրոքիմիական գործընթացներից մինչև մեխանիկական վերջնամշակում և պատվածքների համակարգեր՝ յուրաքանչյուր մեթոդ ալյումինե էքստրուդի մակերևույթներին հաղորդում է հստակ հատկություններ: Ընտրությունը կախված է միջավայրի ազդեցությունից, ֆունկցիոնալ պահանջներից, կարգավորող համապատասխանությունից, էսթետիկ նախընտրություններից և ընդհանուր սեփականատիրային ծախսերից: Այս ուղեցույցը հետազոտում է այսօր հասանելի հիմնական մակերևույթի մշակման տարբերակները և բացատրում, թե ինչպես է յուրաքանչյուրը արժեք ստեղծում տարբեր արտադրական համատեքստերում:
Էլեկտրոքիմիական և անոդային մշակումներ
Անոդացման գործընթացը և նրա առավելությունները
Անոդավորումը ալյումինե պրոֆիլների համար ամենատարածված էլեկտրոքիմիական մշակման եղանակներից մեկն է, որն էլեկտրոլիտային օքսիդացման միջոցով ստեղծում է պաշտպանիչ օքսիդային շերտ: Այս գործընթացը ալյումինի մակերեսը վերածում է ալյումինի օքսիդի, ինչը բնականաբար մեծացնում է կոռոզիայի դիմացկունությունն ու տևականությունը: Անոդավորված ալյումինե պրոֆիլները ապահովում են գերազանց պաշտպանություն դժվար պայմաններում, այդ թվում՝ ափամերձ, արդյունաբերական և արտաքին ճարտարապետական կիրառումներում, որտեղ աղի մշակումը և UV ճառագայթումը կարող են լուրջ սպառնալիք ներկայացնել:
Տիպ II անոդավորումը, ամենատարածված սպեցիֆիկացիան, ստեղծում է 0.0007–0.0015 դյույմ հաստությամբ օքսիդային շերտ, որը հարմար է ընդհանուր արդյունաբերական կիրառման համար: Տիպ III կոշտ անոդավորումը ստեղծում է ավելի հաստ և ավելի կոշտ շերտ, որը գագաթնակետային է մաշվելու դիմացկունություն և բարձր մեխանիկական կայունություն պահանջող բաղադրիչների համար: Անոդավորման գործընթացը նաև թույլ է տալիս գունային հարմարեցում միջոցառումների միջոցով, ինչը նախագծողներին հնարավորություն է տալիս միավորել ալյումինե էքստրուդերները տեսողական բրենդի ստանդարտներում կամ էսթետիկ պահանջներում՝ առանց պաշտպանության զիջելու: Մաքուր անոդավորված վերջավորությունները պահպանում են ալյումինի բնական տեսքը՝ միաժամանակ պահպանելով պաշտպանիչ հատկությունները:
Անոդավորման տարատեսակները և կիրառումները
Քրոմաթթվի անոդացումը ապահովում է հիասքանչ ներկի կպչունություն և նախընտրվում է, երբ ալյումինե էքստրուդացված մասերի վրա նախատեսված են հետագա ծածկույթներ: Սուլֆաթթվի անոդացումը ամենատնտեսական մշակման տարբերակն է ընդհանուր կոռոզիայի դեմ պաշտպանության համար և լայնորեն օգտագործվում է սպառողական էլեկտրոնիկայում և ճարտարապետական կիրառումներում: Յուրաքանչյուր տարբերակ տալիս է տարբեր փոսիկների կառուցվածք և կնքման բնութագրեր, ինչը ազդում է ջրի կլանման, քիմիական դիմացկունության և մաշվելու դիմացկունության ցուցանիշների վրա: MIL-A-8625 ստանդարտները ուղղորդում են ընտրությունը՝ հիմնված կիրառման ծանրության և կատարողական սպասելիքների վրա:
Մեխանիկական և քիմիական մակերևույթի վերջնամշակում
Մեխանիկական փայլեցում և մաքրում
Մեխանիկական վերջնամշակման մեթոդները բարելավում են ալյումինե էքստրուդի վիզուալ ներկայացումը՝ միաժամանակ պատրաստելով մակերեսները երկրորդային մշակման համար: Փայլատակումը վերացնում է մակերեսային անկատարությունները, օքսիդացումը և ձուլման սխալները՝ ստեղծելով արտացոլիչ կամ սատենային վերջնամշակում՝ կախված աբրազիվ գրիտի և գործիքի ընտրությունից: Ուղղված սրբոցը ստեղծում է համատեղված մակերեսային նախշեր, որոնք նվազեցնում են լույսի արտացոլումը և թաքցնում են փոքր մշակման հետքերը, ինչը դարձնում է այն համաշխարհային հաճախորդների համար նախատեսված կիրառումներում և բարձր տեսանելիությամբ ճարտարապետական ալյումինե էքստրուդի տեղադրումներում հայտնի:
Շառավիղը և աբրազիվ պայթյունը պատրաստում են ալյումինե էքստրուդի մակերեսները կպչունության կրիտիկական կիրառումների համար՝ մեծացնելով մակերեսի հատակային հատկությունները և վերացնելով աղտոտիչները: Այս մեխանիկական գործընթացները ստեղծում են իդեալական ստորին շերտ հետագա անոդավորման, պատվաստման կամ սեղմված միացման համար: Սակայն մեխանիկական վերջնամշակումը միայնակ չի ապահովում կոռոզիայի դեմ պաշտպանություն. այն պետք է համատեղվի էլեկտրոքիմիական կամ պատվաստման մշակումների հետ՝ շրջակա միջավայրի նկատմամբ կայունություն ապահովելու համար:
Քիմիական մաքրում և նախնական մշակում
Քիմիական նախնական մշակման գործընթացները պատրաստում են ալյումինե էքստրուդերային մակերեսները անոդավորման կամ ներկման համար: Հիմնային մաքրումը կատարվում է կաուստիկ լուծույթների օգնությամբ՝ հեռացնելով յուղերը, քսանյութերը և արտադրության մնացորդները: Թթվային դեզմուտավորումը վերացնում է մեքենայացման կամ անոդավորման ժամանակ առաջացած սմաթի շերտերը՝ բարելավելով մակերեսի համասեռությունը և հետագա ծածկույթի կպչունությունը: Այս միջանկյալ քայլերը անհրաժեշտ են ալյումինե էքստրուդերային բաղադրիչների մեծ արտադրական շարքերում համասեռ և բարձրորակ վերջնական մշակման ստացման համար:
Լաքափոքրանքային համակարգեր
Պաուդրային ներկման տեխնոլոգիա
Պուդրայի լաքապատումը չոր վերջնական մշակման գործընթաց է, որն ալյումինե պրոֆիլների մակերեսներին էլեկտրաստատիկ լիցքավորված փոշենման մասնիկներ է կիրառում, այնուհետև տաքացման միջոցով դրանք վերածում անընդհատ պաշտպանիչ թաղանթի: Այս մեթոդը վերացնում է լուծիչները, նվազեցնում է շրջակա միջավայրի վրա ունեցած ազդեցությունը և առաջացնում է մշակումներ, որոնք դիմացկուն են ճաքերի, գծագրերի և ՈՒԼ ճառագայթների ազդեցության նկատմամբ: Պուդրայի լաքապատված ալյումինե պրոֆիլները առանձնանում են բացառիկ գույնի պահպանմամբ և հարմար են արտաքին ճարտարապետական տարրերի, արդյունաբերական սարքավորումների և ծանր պայմանների տակ օգտագործվող սպառողական ապրանքների համար:
Ծածկույթի հաստությունը տատանվում է 2–5 միլ սահմաններում, որը ապահովում է հեղուկ ներկերի համեմատ գերազանց հարվածային և քիմիական դիմացկունություն: Պոլիէսթերային, պոլիուրեթանային և էպոքսիդային փոշիանյութերի բաղադրությունները տալիս են տարբեր կատարողականի ցուցանիշներ, որոնք հարմարեցված են կոնկրետ միջավայրերին: Բարձր հաստությամբ պոլիուրեթանային փոշիով ծածկված ալյումինե էքստրուդային բաղադրիչները ցուցադրում են հրաշալի եղանակային դիմացկունություն ծովային և ափամերձ կիրառումներում, իսկ էպոքսիդային բաղադրությունները ապահովում են բարձրացված քիմիական դիմացկունություն արդյունաբերական պայմաններում:
Հեղուկ ներկեր և լաքային վերջնամշակում
Հեղուկ ծածկույթների համակարգերը տալիս են ճկունություն գույնի համապատասխանեցման, փայլի մակարդակների և մասնակիորեն հավաքված ալյումինե էքստրուդիրային կառուցվածքների վրա կիրառման մեջ: Ակրիլային լաքերները արագ են չորանում և հաճախ օգտագործվում են սպառողական ապրանքների համար, իսկ պոլիուրեթանային ներկերը ապահովում են բարձր մշակումային կայունություն և քիմիական դիմացկունություն արդյունաբերական կիրառումների համար: Երկու բաղադրիչից բաղկացած էպոքսիդային ծածկույթները ամուր կապ են ստեղծում ալյումինե էքստրուդիրային մակերեսների հետ և դիմանում են ծայրահեղ միջավայրերի՝ ներառյալ քիմիական ազդեցությունը և ջերմաստիճանի ցիկլավորումը:
Ալյումինե էքստրուդիրային մակերեսների վրա ներկի կպչունության համար ճիշտ մակերեսի նախնական մշակումը կարևորագույն է. անոդավորումը կամ քիմիական վերափոխման ծածկույթները ստեղծում են իդեալական ամրացման պրոֆիլներ հեղուկ վերջնական ծածկույթների համար: Կիրառման եղանակը՝ սպրեյ, բրուս կամ մեկնման մեթոդը՝ ազդում է ծածկույթի համասեռության և ծածկման որակի վրա: Շատ արդյունաբերական ալյումինե էքստրուդիրային վերջնամշակման գործընթացներում միաժամանակ կատարվում են մակերեսի նախնական մշակումը, պրայմերի և վերին ծածկույթի կիրառումը՝ պաշտպանության և էսթետիկ արդյունքի մաքսիմալացման համար:
Քրոմատային և վերափոխման ծածկույթներ
Վեցարժեք քրոմատային կոնվերսիոն ծածկույթը երկար ժամանակ եղել է ալյումինե պրոֆիլների պաշտպանության արդյունաբերական ստանդարտ, ստեղծելով անտեսանելի, լավ կպչող շերտ, որը դանդաղեցնում է կոռոզիան և բարելավում ներկի կպչունությունը: Երեքարժեք քրոմի այլընտրանքային տարատեսակները և առանց քրոմի կոնվերսիոն ծածկույթները այժմ համապատասխանում են շրջակա միջավայրի և առողջության վերաբերյալ կանոնակարգերին՝ պահպանելով ալյումինե պրոֆիլների մակերևույթների համեմատելի արդյունքներ: Այս քիմիական կոնվերսիոն գործընթացները ավելի բարակ են և ավելի արագ, քան անոդավորումը, ինչը դրանք արժեքային դարձնում է այն կիրառումների համար, որտեղ միջին մակարդակի կոռոզիայի դեմ պաշտպանությունը բավարար է:
Հատուկ և արագ զարգացող մշակումներ
PVD և CVD ծածկույթներ
Ֆիզիկական գոլորշացման և քիմիական գոլորշացման մեթոդները ալյումինե պրոֆիլների վրա հաճախ կիրառվում են բարձր կատարողականության հատուկ կիրառումների համար՝ ստեղծելով բարակ, արտակարգ կայուն ծածկույթներ: PVD ծածկույթները, այդ թվում՝ տիտանի նիտրիդը և քրոմի նիտրիդը, ապահովում են բացառիկ կարծրություն, մաշվելու դիմացկունություն և էսթետիկ վերջավորումներ՝ ներառյալ ոսկեգույն, բրոնզեգույն և գանմետալային երանգները: Այս առաջադեմ մշակումները օգտագործվում են լյուքս սպառողական ապրանքներում, ճշգրտության մեքենաներում և կիրառումներում, որտեղ անհրաժեշտ է ավելի բարձր մաշվելու դիմացկունություն, քան ստանդարտ ալյումինե պրոֆիլները կարող են ապահովել:
Լազերային և պլազմային մակերևույթի մոդիֆիկացիա
Լազերային մակերեսային տեքստուրավորման և պլազմային մշակման տեխնոլոգիաները մոլեկուլար մակարդակում փոխում են ալյումինե էքստրուդի մակերեսի հատկությունները՝ առանց նյութի հեռացման: Այս գործընթացները բարելավում են ներկի կպչունությունը, ստեղծում են սահունության դեմ մակերեսներ և բարելավում են կենսահամատեղելիությունը բժշկական կիրառումներում: Պլազմային օքսիդացումը ստեղծում է կերամիկային նման օքսիդային շերտեր, որոնք առաջարկում են կարծրության, հաղորդականության և կոռոզիայի դեմ դիմացկունության եզակի համադասավորություն՝ հարմարեցված նորահայտ արդյունաբերությունների համար, որոնք օգտագործում են մասնագիտացված ալյումինե էքստրուդ բաղադրիչներ:
Ընտրության չափանիշներ և կիրառման ուղեցույց
Շրջակա միջավայրի և արդյունավետության համար համապատասխան դիտարկումներ
Ձեր ալյումինե էքստրուդերային նախագծի համար օպտիմալ մակերևույթի մշակման ընտրությունը պահանջում է միջավայրի ազդեցության, ֆունկցիոնալ պահանջների և կյանքի ցիկլի ծախսերի գնահատում: Ծովային և ափամերձ միջավայրերում անհրաժեշտ են անոդացված կամ փոշիանման պատված ալյումինե էքստրուդերային արտադրանքներ՝ բարձր աղային սփրեյի դիմացկունությամբ: Քիմիական ազդեցության ենթակա արդյունաբերական համալիրներում առավել հարմար են էպոքսիդային կամ պոլիուրեթանային ծածկույթները, որոնք կիրառվում են կոնվերսիոնային մշակված ալյումինե էքստրուդերային հիմքի վրա: Սպառողական էլեկտրոնիկայի և ներքին ճարտարապետական լուծումների համար ալյումինե էքստրուդերային արտադրանքների համար կարող են օգտագործվել պարզ մեխանիկական փայլեցում կամ մաքուր անոդացում՝ ծախսերի նվազեցման նպատակով:
Փորձարկումներն ու վավերացումը համոզվում են, որ ընտրված մշակումները համապատասխանում են սպեցիֆիկացիայի ստանդարտներին: ASTM B117 աղի սառույցի փորձարկումը, խոնավության խցիկները և UV արագացված եղանակային փորձարկումները հաստատում են լաքապատված ալյումինե էքստրուդի նմուշների տևականությունը: Կպչունության փորձարկումը, կարծրության չափումը և հաստության ստուգումը վավերացնում են լաքի որակը և գործընթացի համասեռությունը: Այս որակի ապահովման քայլերը կանխում են դաշտային ձախողումները և երաշխիքային պահանջները, որոնք կապված են ալյումինե էքստրուդի բաղադրիչների մակերևույթի անբավարար մշակման ընտրության հետ:
Արժեքը և Արտադրական Արդյունավետությունը
Մակերևույթի մշակման ծախսերը կարևոր ազդեցություն են ունենում ալյումինե էքստրուդի արտադրության ընդհանուր նախագծային տնտեսության վրա: Անոդավորումը և կոնվերսիոն մշակումը սովորաբար ամենատնտեսականն են միջին ծավալների արտադրության համար, մինչդեռ փոշու լաքապատումը առաջարկում է հիասքանչ արժեք բարձր ծավալների համար և բարդ գունային հարմարեցման համար: Մեխանիկական վերջնամշակումը ավելացնում է ծախսերը, սակայն ապահովում է գերազանց էստետիկ տեսք և բարելավված կպչունություն կրիտիկական կիրառումների համար, որտեղ ալյումինե էքստրուդի տեսքը կարևոր է:
Պրոցեսի ինտեգրումը և արտաքին հանձնարարության որոշումները ազդում են ընդհանուր ժամանակացույցի և ծախսերի վրա: Որոշ արտադրողներ սեփական անոդավորման և փոշեյացված պատվածքի արտադրամասեր ունեն, մյուսները՝ համագործակցում են մասնագիտացված վերջնային մշակման մատակարարների հետ: Ա ալյումինե Էքստրուզիա մատակարար, որն ունի ինտեգրված վերջնային մշակման հնարավորություններ, կարող է պարզեցնել արտադրությունը, նվազեցնել մշակման քանակը և արագացնել առաքումը՝ համեմատած բազմամատակարարային աշխատանքային հոսքերի հետ:
Հաճախակի տրվող հարցեր
Ի՞նչն է ամենակայուն մակերեսային մշակումը արտաքին միջավայրում օգտագործվող ալյումինե էքստրուդերների համար:
Փոշեյացված պատվածքը՝ նախնական անոդավորման կամ քրոմատային կոնվերսիայի հետ միասին, ապահովում է ամենալիական պաշտպանությունը արտաքին միջավայրում օգտագործվող ալյումինե էքստրուդերների համար՝ ենթարկված UV ճառագայթման, խոնավության և ջերմաստիճանի տատանումների: Տիպ III-ի կայուն անոդավորումը միայնակ առաջարկում է հիասքանչ կայունություն, սակայն չի ապահովում փոշեյացված համակարգերի գունային հարմարեցման և հարվածային դիմացկունության հնարավորությունները: Ծովային միջավայրերում հատկապես արդյունավետ են պոլիուրեթանի կամ պոլիէսթերի փոշեյացված պատվածքները, որոնք կիրառվում են ճիշտ նախնական մշակման ենթարկված ալյումինե էքստրուդերների վրա:
Կարելի՞ է մակերեսային մշակումներ կիրառել մասնակի մեքենայացված կամ հավաքված ալյումինե պրոֆիլների վրա:
Այո, սելեկտիվ վերջնամշակումը հնարավոր է անոդավորման և պատվածքի գործընթացների ժամանակ մասկավորման և սկոչի տեխնիկայի միջոցով: Սակայն կրիտիկական մակերեսները և մետաղալարավորված տեղամասերը հաճախ պահանջում են պաշտպանություն կամ վերջնամշակման հետևանքների մաքրում: Պատվածքի փոշին կարելի է կիրառել մասնակի հավաքված ալյումինե պրոֆիլների կառուցվածքների վրա, սակայն լիցքավորման գործընթացի համար էլեկտրական հաղորդականությունը կարող է վնասվել: Համակարգեք վերջնամշակման ժամանակը ձեր ալյումինե պրոֆիլների մատակարարի հետ՝ արտադրության արդյունավետության և որակի հավասարակշռությունը ապահովելու համար:
Կա՞ն շրջակա միջավայրին համապատասխան այլընտրանքներ ալյումինե պրոֆիլների վրա վեցարժեք քրոմատային վերափոխման պատվածքի փոխարեն:
Եռարժեք քրոմի կոնվերսիոն ծածկույթները և քրոմ չպարունակող այլընտրանքները, այդ թվում՝ ցիրկոնիումի և սիլանի հիմքով համակարգերը, այժմ համապատասխանում են RoHS-ի և շրջակա միջավայրի վերաբերյալ սահմանադրական նորմերին՝ միաժամանակ պահպանելով բավարար կոռոզիայի դեմ պաշտպանություն արդյունաբերական ալյումինե էքստրուդերային մեծամասնության համար։ Այս այլընտրանքները սովորաբար մի փոքր ավելի թանկ են, քան հին վեցարժեք համակարգերը, սակայն վերացնում են կարգավորման համապատասխանության ռիսկերը և առողջության վրա ազդեցության հնարավորությունները։ Մինչև ալյումինե էքստրուդերային սպեցիֆիկացիաների վերջնականացումը՝ ստուգեք ձեր նախատեսված վերին ծածկույթների հետ կոնվերսիոն ծածկույթի քիմիական բաղադրության համատեղելիությունը։
Բովանդակության աղյուսակ
- Էլեկտրոքիմիական և անոդային մշակումներ
- Մեխանիկական և քիմիական մակերևույթի վերջնամշակում
- Լաքափոքրանքային համակարգեր
- Հատուկ և արագ զարգացող մշակումներ
- Ընտրության չափանիշներ և կիրառման ուղեցույց
-
Հաճախակի տրվող հարցեր
- Ի՞նչն է ամենակայուն մակերեսային մշակումը արտաքին միջավայրում օգտագործվող ալյումինե էքստրուդերների համար:
- Կարելի՞ է մակերեսային մշակումներ կիրառել մասնակի մեքենայացված կամ հավաքված ալյումինե պրոֆիլների վրա:
- Կա՞ն շրջակա միջավայրին համապատասխան այլընտրանքներ ալյումինե պրոֆիլների վրա վեցարժեք քրոմատային վերափոխման պատվածքի փոխարեն: