
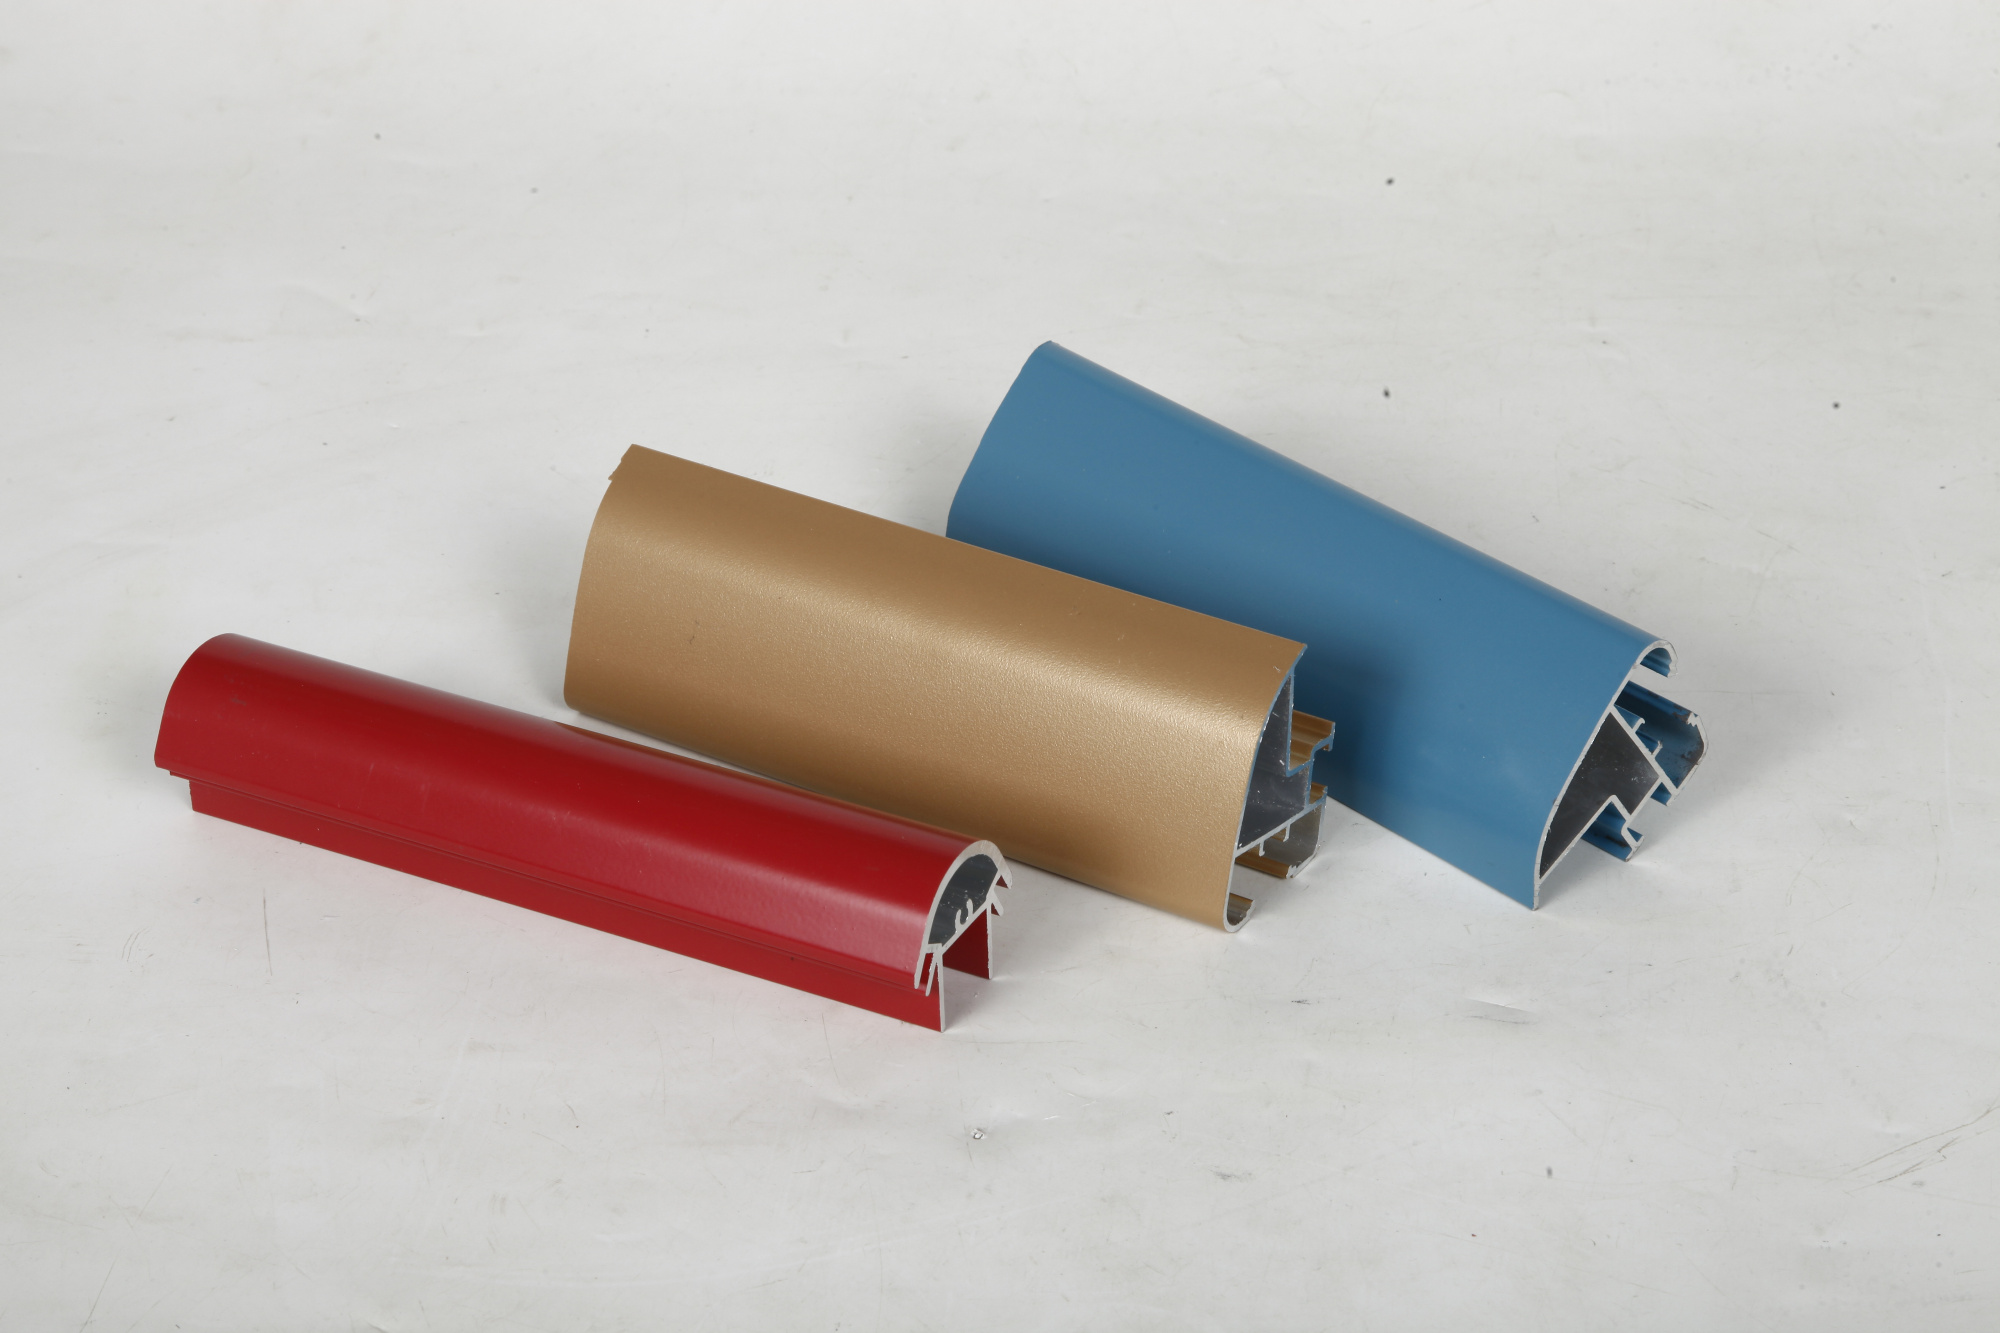
Odabir prave površinske obrade za vaš projekt ekstrudiranja aluminijuma ključan je za postizanje performansi, estetike i dugovječnosti koje zahtijeva vaša primjena. Površinski tretmani štite osnovni materijal, poboljšavaju vizualni privlačnost, poboljšavaju otpornost na koroziju i produžavaju radni vijek aluminijumskih ekstrudiranih komponenti u industrijskim, automobilskim, arhitektonskim i potrošačkim primjenama. Razumijevanje dostupnih opcija omogućuje inženjerima, proizvođačima i stručnjacima za nabavku da donose informirane odluke koje uravnotežavaju troškove, funkcionalnost i namjeru dizajna.

Na tržištu se nudi mnogo tehnologija za obradu površina, od kojih svaka ima svoje prednosti, ograničenja i troškove. Od elektrohemijskih procesa do mehaničkih sustava za završetak i premaz, svaka metoda daje specifična svojstva površinama za ekstrudiranje aluminijuma. Izbor ovisi o izloženosti okolišu, funkcionalnim zahtjevima, usklađenosti s propisima, estetskim preferencijama i ukupnim troškovima vlasništva. U ovom vodiču istražuju se primarne mogućnosti obrade površina koje su danas dostupne i objašnjavaju kako svaka od njih pruža vrijednost u različitim proizvodnim kontekstima.
Elektrohemijski i anodni tretmani
Proces anodiranja i prednosti
Anodiziranje je jedan od najčešće prihvaćenih elektrohemijskih tretmana za ekstrudiranje aluminija, stvarajući zaštitni sloj oksida kroz elektrolitsku oksidaciju. Procesom se aluminijumska površina pretvara u aluminijumski oksid, što prirodno povećava otpornost na koroziju i dugotrajnost. Anodizirana aluminijumska ekstrudiranje pruža vrhunsku zaštitu u teškim okruženjima, uključujući obalne, industrijske i vanjske arhitektonske primjene gdje solni sprej i UV izloženost predstavljaju značajne prijetnje.
Anodiranje tipa II, najčešća specifikacija, proizvodi 0,0007-inčni do 0,0015-inčni debeli oksidni premaz pogodan za opću industrijsku upotrebu. Tipi III tvrdo anodiranje stvara deblji, tvrđi sloj koji je idealan za komponente koje zahtijevaju otpornost na habanje i visoku mehaničku izdržljivost. Proces anodiranja također omogućuje prilagođavanje boje putem boja, omogućavajući dizajnerima da integriraju aluminijumsku ekstruziju u vizualne standarde brenda ili estetske zahtjeve bez žrtvovanja zaštite. Čiste anodizirane obloge očuvaju prirodni izgled aluminija, a istovremeno zadržavaju zaštitna svojstva.
Anodiziranje varijacija i primjene
Za potrebe ovog članka, za proizvodnju aluminija za proizvodnju gume i gume za proizvodnju gume, primjenjuje se metoda iz članka 4. stavka 2. točke (a) Uredbe (EZ) br. Anodiranje sumpornom kiselinom pruža najekonomičniji tretman za opću zaštitu od korozije i široko se koristi u potrošačkoj elektronici i arhitektonskim aplikacijama. Svaka varijacija pruža različite strukture pora i karakteristike zatvaranja, utječući na apsorpciju vode, kemijsku otpornost i otpornost na abraziju. Specifikacije kao što je MIL-A-8625 vode izbor na temelju težine primjene i očekivanja performansi.
Mehanska i kemijska površna obrada
Mehansko poliranje i četkanje
Metode mehaničkog završetka poboljšavaju vizualnu prezentaciju aluminumske ekstruzije prilikom pripreme površina za sekundarne obrade. Poliranje uklanja površinske nesavršenosti, oksidaciju i defekte u odlijevanju, stvarajući reflektirajuće ili satenske obloge ovisno o abrazivnoj žlijezdi i odabiru alata. Usmjereno četkanje proizvodi poravnanu površinu koja smanjuje refleksiju svjetlosti i skriva manje tragove rukovanja, što ga čini popularnim u aplikacijama usmjerenim na potrošače i visoko vidljive arhitektonske instalacije za ekstrudiranje aluminija.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju aluminija za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i g Ti mehanički procesi stvaraju idealnu podložnu materiju za naknadno anodiziranje, premazivanje ili vezanje lepila. Međutim, samo mehaničko obrada ne pruža zaštitu od korozije; mora se kombinirati s elektrohemijskim ili premaznim tretmanima za trajnost u okolišu.
Čišćenje i pretprerađivanje kemijskim sredstvima
Proces kemijske pretprerade uvodi površine aluminijumske ekstruzije prije anodiranja ili bojenja. Alkalno čišćenje uklanja ulja, maziva i proizvodne ostatke pomoću koznih rastvora. Kiselinsko razvrstavanje eliminiše slojeve mrlja koji se formiraju tijekom obrade ili anodiranja, poboljšavajući jednakoću površine i naknadnu adheziju premaza. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odluka o uvođenju te uredbe odredi u skladu s člankom 3. stavkom 1. točkom (b) Uredbe (EZ) br. 1225/2009.
Sustavi premaza i boja
Tehnologija premaza prahom
Proces obrada prahom je proces suve obrade kojim se na površine aluminijumske ekstruzije nanose elektrostatski napunjene čestice praha, a zatim ih toplinski obrišu u kontinuirani zaštitni film. Ova metoda eliminiše rastvarače, smanjuje utjecaj na okoliš i proizvodi izdržljive, jednake premaze otporne na razbijanje, ogrebotine i UV razgradnju. Aluminijumom premazanom praškom pruža se iznimna zadržavanje boje i idealno je za vanjske arhitektonske elemente, industrijsku opremu i potrošačke proizvode izložene teškim uvjetima.
Debljina premaza kreće se od 2 do 5 mil, što omogućuje superiornu otpornost na udar i kemijske tvari u usporedbi s tekućim bojama. Poliester, poliuretani i epoksi prah proizvode različite performanse prilagođene određenim uvjetima. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1907/2006, u skladu s člankom 3. stavkom 2. točkom (b) Uredbe (EZ) br. 1907/2006, u skladu s člankom 3. točkom (c) Uredbe (EZ) br. 1907/2006, u skladu s člankom 3. točkom (b) Uredbe (EZ)
Proizvodi od tekuće boje i lakiranja
Sistem tečnog premaza pruža fleksibilnost u usklađivanju boja, razini sjaja i primjeni na djelomično sastavljene strukture iz aluminuma. Akrilni lakovi omogućuju brzo sušenje i obično se koriste za potrošačke proizvode, dok poliuretanske boje pružaju superiornu izdržljivost i kemijsku otpornost za industrijske primjene. Epoxinski premazi s dva dijela snažno se vežu za površine aluminija i izdržavati ekstremna okruženja, uključujući kemijsku izloženost i temperaturne cikluse.
Odgovarajuća priprema površine ključna je za adheziju boje na aluminumu; anodiziranje ili kemijski pretvaranje premaza stvaraju idealne propusne profile za tekuće obloge. Metod primjene, bilo da se koristi prskanje, četkica ili uranjavanje, utječe na jednakošću premaza i kvalitetu pokrivanja. Većina industrijskih operacija za završetak ekstruzije aluminijuma kombinira pretragu površine, primarni premaz i primjene gornjeg premaza kako bi se povećala zaštita i estetika.
U skladu s člankom 3. stavkom 1.
Heksovalentni kromatski konverzijski premaz dugo je bio industrijski standard za zaštitu od ekstrudiranja aluminija, stvarajući nevidljivi, adherentni sloj koji inhibira koroziju i poboljšava adheziju boje. U skladu s člankom 3. stavkom 1. stavkom 2. Ti su procesi kemijske konverzije tanji i brži od anodiranja, što ih čini troškovno učinkovitim za primjene gdje je umjerena zaštita od korozije dovoljna.
Specijalizirani i noviji tretmani
PVD i CVD premazi
U slučaju izravnog izbacivanja aluminija, primjenjuje se tanak, iznimno izdržljiv premaz za specijalizirane aplikacije visokih performansi. PVD premazi, uključujući titanijum nitrid i hrom nitrid, pružaju iznimnu tvrdoću, otpornost na habanje i estetske završetke uključujući zlatne, bronzane i metalne tonove. Ti napredni tretmani se koriste u luksuznim potrošačkim proizvodima, preciznim strojevima i aplikacijama koje zahtijevaju superiornu otpornost na abraziju izvan standardnih mogućnosti ekstrudiranja aluminijuma.
Laser i plazma
Tehnologije laserske teksture površine i plazma obrade mijenjaju svojstva površine aluminijumske ekstruzije na molekularnoj razini bez uklanjanja materijala. Ti procesi poboljšavaju adheziju boje, stvaraju neproskočne površine i poboljšavaju biokompatibilnost u medicinskim primjenama. Oksidacija plazme stvara slojeve oksida nalik keramiku koji nude jedinstvene kombinacije tvrdoće, provodljivosti i otpornosti na koroziju pogodne za industriju koja se razvija i uključuje specijalizirane komponente za ekstrudiranje aluminijuma.
U skladu s člankom 4. stavkom 1.
Ekološki i performansni aspekti
Izbor optimalne površinske obrade za vaš projekt ekstrudiranja aluminija zahtijeva procjenu izloženosti okolišu, funkcionalnih zahtjeva i troškova životnog ciklusa. U obalnim i morskim područjima potrebna je anodizirana ili praškovita aluminijska ekstrudiranja s superiornom otpornošću na sol. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju materijala koji se upotrebljavaju u proizvodnji materijala iz aluminija, primjenjuje se sljedeći postupak: U elektronici za potrošače i u arhitektonskim aplikacijama za ekstrudiranje aluminija u zatvorenom prostoru može se koristiti jednostavnije mehaničko poliranje ili prozirno anodiranje za učinkovitost troškova.
Testiranje i validacija osiguravaju da odabrani tretmani ispunjavaju standarde specifikacije. U skladu s člankom 3. stavkom 2. točkom (a) ovog pravilnika, za proizvodnju aluminija za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji materijala za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvod U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. stavkom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 7
Troškovi i učinkovitost proizvodnje
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1225/2012 Komisija je odlučila da se odluka o uvođenju mjera odredi u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1225/2013. Anodiziranje i konverzija premaza obično su ekonomičniji za proizvodnju umjerenih količina, dok premaz prahom nudi odličnu vrijednost za zahtjeve velikih količina i složenu prilagođavanje boje. Mehanska obrada povećava troškove, ali pruža superiornu estetiku i poboljšanu adheziju za kritične primjene gdje je izgled aluminumske ekstruzije važan.
Odluke o integraciji procesa i outsourcingu utječu na ukupni vremenski okvir i troškove. Neki proizvođači imaju svoje pogone za anodiranje i premaz praškom, dok drugi surađuju s specijaliziranim dobavljačima završnih proizvoda. A. ekstruzija aluminija u slučaju da je proizvodnja u potpunosti integrirana, to znači da je proizvodnja u potpunosti integrirana.
Često se javljaju pitanja
U slučaju da se ne primjenjuje, potrebno je utvrditi način obrade površine.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, "proizvodnja aluminijuma" znači proizvodnja aluminijuma koji se koristi za proizvodnju aluminijuma. Samo tvrdo anodiranje tipa III nudi odličnu izdržljivost, ali nema prilagodbu boje i otpornost na udari sustava obloženih prahom. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila da se primjenom članka 3. stavka 1. točke (b) Uredbe (EZ) br. 765/2008 i članka 3. stavka 2. točke (c) Uredbe (EZ) br. 765/2008 i članka 3. stavka 2. točke (c) Uredbe (
U slučaju da je primjena proizvoda u skladu s člankom 6. stavkom 1. točkom (a) ili (b) primjenjuje se na proizvod koji je proizveden u skladu s člankom 6. stavkom 1. točkom (a) ili (b) točaka (a) ili (b) točaka (c) ili (c) ovog članka, primjen
Da, selektivno završetak je moguć pomoću maske i trake tehnike tijekom anodiranja i premaza procesa. Međutim, kritične površine i područja s navojima često zahtijevaju zaštitu ili čišćenje nakon obrade. U slučaju da se ne primjenjuje, to znači da se ne može koristiti za proizvodnju električne energije. Koordinacija vremena završetka s dobavljačem aluminijuma za ekstrudiranje kako bi se uravnotežila učinkovitost i kvaliteta proizvodnje.
U slučaju da se primjenjuje druga vrsta premaza, primjenjuje se druga vrsta premaza.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se primjenom članka 3. stavka 1. točke (b) Uredbe (EZ) br. 1225/2009 i članka 3. stavka 2. točke (c) Uredbe (EZ) br. 1225/2009 ne dovode u pitanje uvjeti iz članka 3. stavka Ti su alternativi obično malo skuplji od starih šestvalentnih sustava, ali eliminišu rizike usklađenosti s propisima i izloženost zdravlju. U slučaju da se primjenjuje druga metoda, potrebno je utvrditi da je primjena te metode u skladu s člankom 6. stavkom 1.
Sadržaj
- Elektrohemijski i anodni tretmani
- Mehanska i kemijska površna obrada
- Sustavi premaza i boja
- Specijalizirani i noviji tretmani
- U skladu s člankom 4. stavkom 1.
-
Često se javljaju pitanja
- U slučaju da se ne primjenjuje, potrebno je utvrditi način obrade površine.
- U slučaju da je primjena proizvoda u skladu s člankom 6. stavkom 1. točkom (a) ili (b) primjenjuje se na proizvod koji je proizveden u skladu s člankom 6. stavkom 1. točkom (a) ili (b) točaka (a) ili (b) točaka (c) ili (c) ovog članka, primjen
- U slučaju da se primjenjuje druga vrsta premaza, primjenjuje se druga vrsta premaza.