
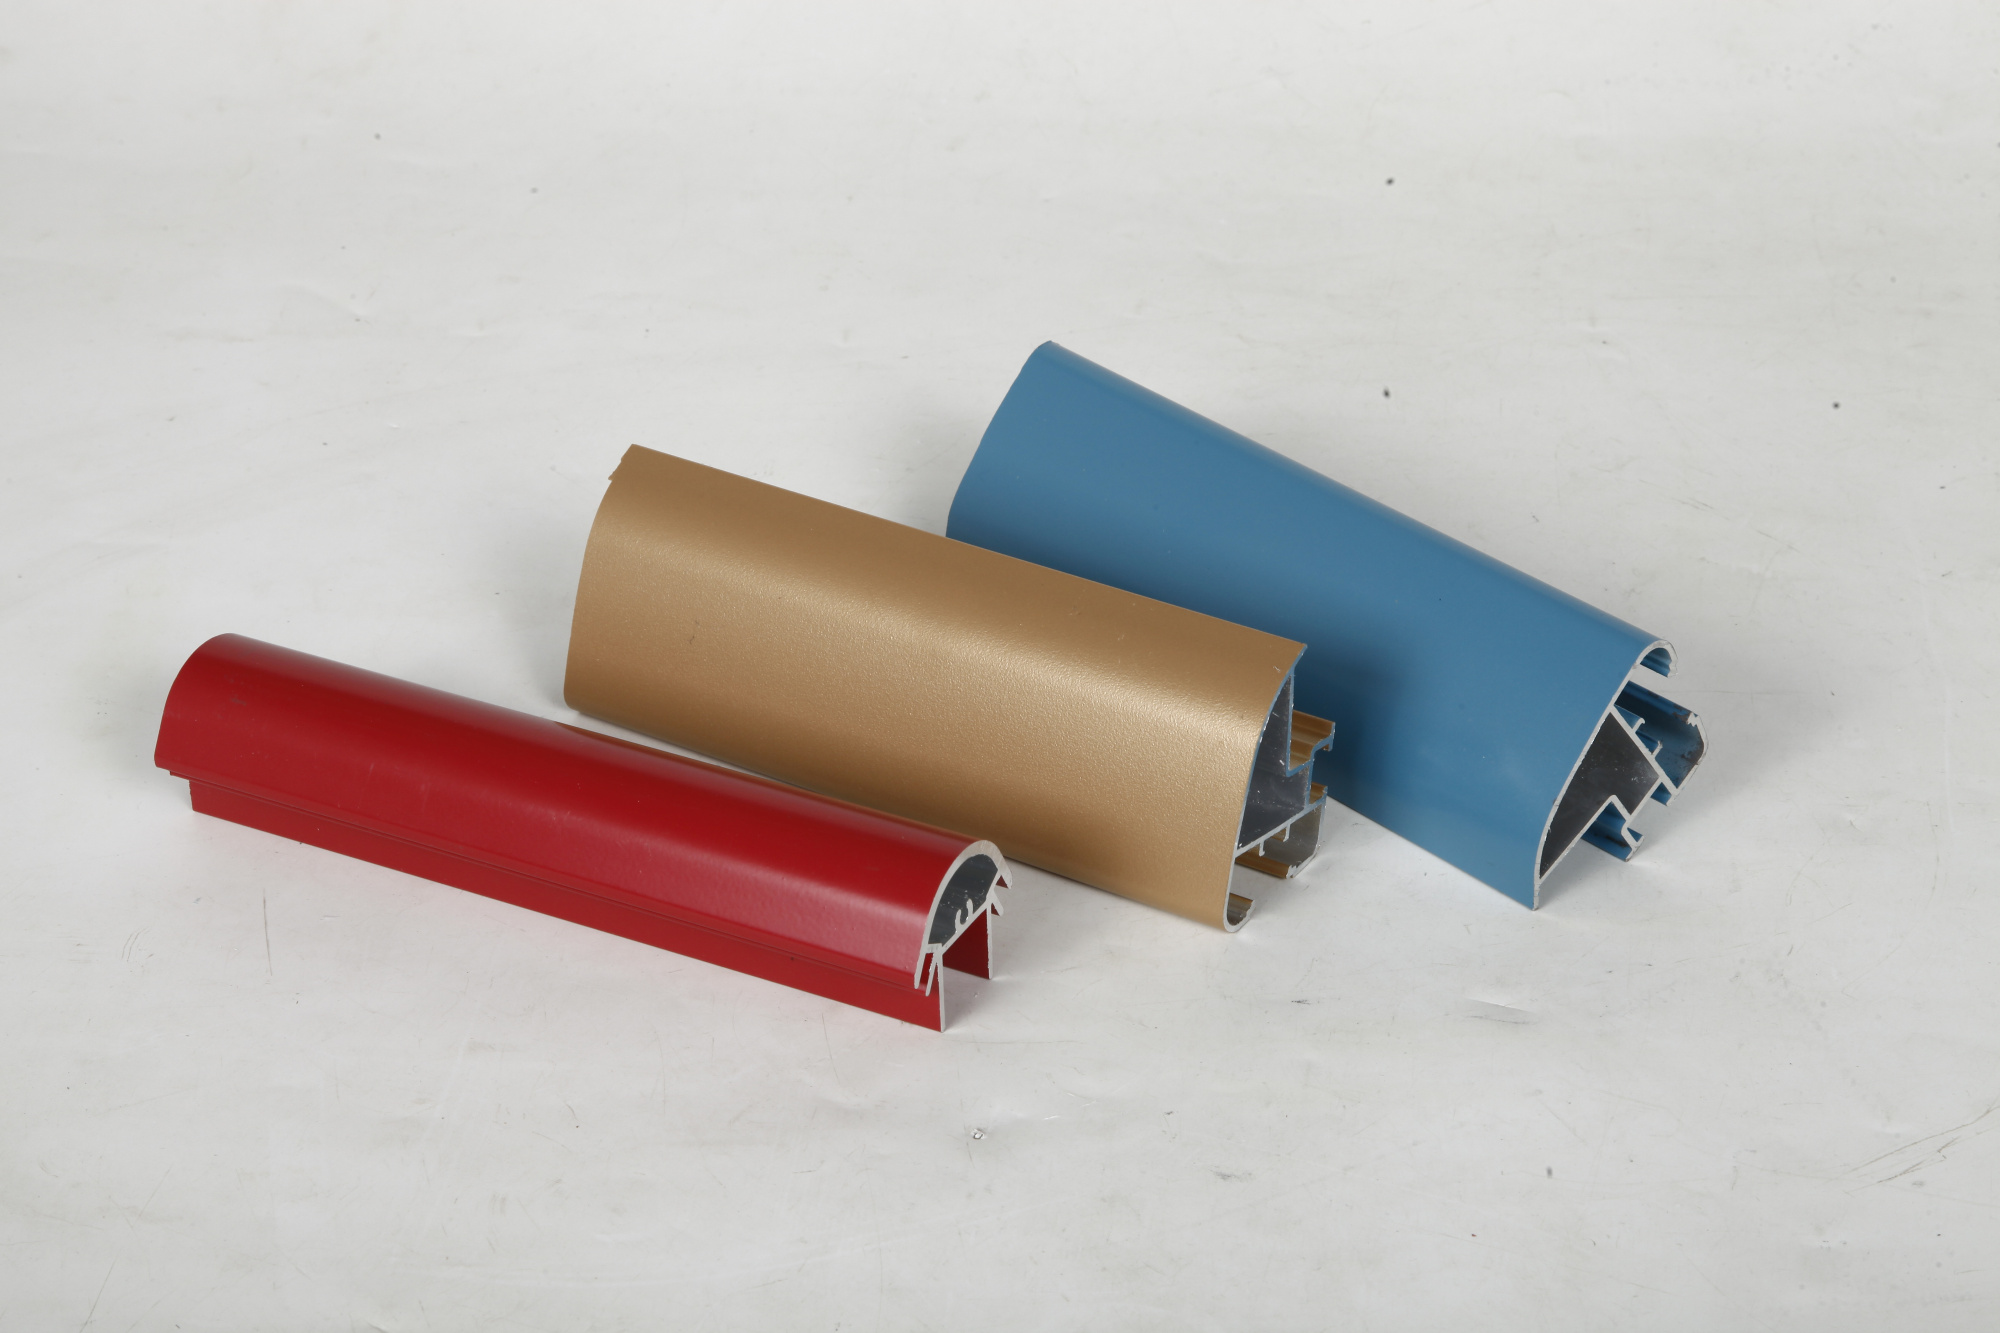
Escoller o tratamento superficial axeitado para o seu proxecto de extrusión de aluminio é esencial para acadar o rendemento, a estética e a durabilidade que require a súa aplicación. Os tratamentos superficiais protexen o material subxacente, melloran o atractivo visual, aumentan a resistencia á corrosión e amplían a vida útil dos compoñentes de extrusión de aluminio en aplicacións industriais, automotrices, arquitectónicas e de consumo. Comprender as opcións dispoñibles permite aos enxeñeiros, fabricantes e profesionais de adquisicións tomar decisións informadas que equilibren o custo, a funcionalidade e a intención de deseño.

O mercado ofrece numerosas tecnoloxías de tratamento superficial, cada unha con vantaxes, limitacións e implicacións de custo distintas. Desde procesos electroquímicos até acabados mecánicos e sistemas de revestimento, cada método confire propiedades específicas ás superficies de extrusión de aluminio. A elección depende da exposición ao medio ambiente, dos requisitos funcionais, do cumprimento normativo, das preferencias estéticas e do custo total de propiedade. Esta guía explora as principais opcións de tratamento superficial dispoñíbeis hoxe en día e explica como cada unha delas aporta valor en diferentes contextos de fabricación.
Tratamentos electroquímicos e anódicos
Proceso de anodizado e beneficios
A anodización é un dos tratamentos electroquímicos máis utilizados para a extrusión de aluminio, creando unha capa protectora de óxido mediante oxidación electrolítica. O proceso converte a superficie de aluminio en óxido de aluminio, o que aumenta naturalmente a resistencia á corrosión e a durabilidade. A extrusión de aluminio anodizada ofrece unha protección superior en ambientes agresivos, incluídos os aplicativos arquitectónicos costeiros, industriais e exteriores, onde a salpicadura de sal e a exposición ás UV representan ameazas importantes.
A anodización tipo II, a especificación máis común, produce un revestimento de óxido de 0,0007 a 0,0015 polgadas de grosor, adecuado para uso industrial xeral. A anodización dura tipo III crea unha capa máis grosa e máis dura, ideal para compoñentes que requiren resistencia ao desgaste e alta durabilidade mecánica. O proceso de anodización tamén permite a personalización da cor mediante corantes, o que posibilita aos deseñadores integrar a extrusión de aluminio nas normas visuais de marca ou nos requisitos estéticos sen renunciar á protección. Os acabados anodizados transparentes conservan a aparencia natural do aluminio mentres manteñen as súas propiedades protetoras.
Variacións e aplicacións da anodización
A anodización con ácido crómico ofrece unha excelente adhesión da pintura e é a preferida cando se planean capas de revestimento posteriores para compoñentes de aluminio por extrusión. A anodización con ácido sulfúrico ofrece o tratamento máis económico para a proteción xeral contra a corrosión e úsase amplamente na electrónica de consumo e nas aplicacións arquitectónicas. Cada variación proporciona distintas estruturas de poros e características de sellado, afectando os perfís de absorción de auga, resistencia química e resistencia ao desgaste. Especificacións como a MIL-A-8625 orientan a selección en función da severidade da aplicación e das expectativas de rendemento.
Acabado superficial mecánico e químico
Pulido e escovado mecánicos
Os métodos de acabado mecánico melloran a presentación visual da extrusión de aluminio ao mesmo tempo que preparan as superficies para tratamentos secundarios. O pulido elimina imperfeccións superficiais, oxidación e defectos de fundición, creando acabados reflectantes ou satinados segundo a granulometría do abrasivo e a selección das ferramentas. O cepillado direccional produce patróns superficiais aliñados que reducen a reflexión da luz e ocultan marcas menores de manuseo, polo que é moi popular en aplicacións orientadas ao consumidor e en instalacións arquitectónicas de extrusión de aluminio de alta visibilidade.
A lixiviación e a granalladura abrasiva preparan as superficies da extrusión de aluminio para aplicacións nas que se require unha adhesión crítica, aumentando a rugosidade superficial e eliminando contaminantes. Estes procesos mecánicos crean un substrato ideal para posteriores tratamentos de anodizado, revestimento ou unión con adhesivos. Con todo, o acabado mecánico por si só non ofrece protección contra a corrosión; debe combinarse con tratamentos electroquímicos ou revestimentos para garantir a durabilidade ambiental.
Limpieza química e pretratamento
Os procesos de pretratamento químico acondicionan as superficies de extrusións de aluminio antes da anodización ou da pintura. A limpeza alcalina elimina os aceites, lubrificantes e residuos da fabricación mediante solucións cáusticas. A desmutilización ácida elimina as capas de mullón formadas durante a maquinaria ou a anodización, mellorando a uniformidade superficial e a adhesión das capas posteriores. Estes pasos intermedios son esenciais para obter acabados consistentes e de alta calidade en grandes lotes de produción de compoñentes de extrusións de aluminio.
Sistemas de revestimento e pintura
Tecnoloxía de revestimento en pó
A recubrimento en pó é un proceso de acabado seco que aplica partículas de pó cargadas electrostáticamente sobre superficies de extrusións de aluminio e despois as cura co calor para formar unha película protectora continua. Este método elimina os disolventes, reduce o impacto ambiental e produce recubrimentos duradeiros e uniformes, resistentes ao descascarillado, aos rascados e á degradación UV. As extrusións de aluminio con recubrimento en pó ofrecen unha excepcional retención da cor e son ideais para elementos arquitectónicos exteriores, equipos industriais e produtos de consumo expostos a condicións adversas.
A grosor da capa varía entre 2 e 5 mils, ofrecendo unha resistencia superior ao impacto e aos produtos químicos en comparación cos esmaltes líquidos. As formulacións en pó de poliéster, poliuretano e epóxido ofrecen distintos perfís de rendemento adaptados a entornos específicos. Os compoñentes de aluminio extrudidos recubertos con pó de poliuretano de alto grosor presentan unha excelente resistencia ás condicións meteorolóxicas nas aplicacións mariñas e costeiras, mentres que as formulacións epóxidas proporcionan unha maior resistencia química nos entornos industriais.
Acabados en esmalte líquido e laca
Os sistemas de revestimento líquido ofrecen flexibilidade na coincidencia de cores, nos niveis de brillo e na aplicación sobre estruturas parcialmente montadas de extrusión de aluminio. Os lacaos acrílicos proporcionan un secado rápido e úsanse comunmente en produtos de consumo, mentres que as pinturas de poliuretano ofrecen unha durabilidade e resistencia química superiores para aplicacións industriais. Os revestimentos epóxicos de dúas partes adhírense firmemente ás superficies de extrusión de aluminio e soportan ambientes extremos, incluída a exposición química e os ciclos de temperatura.
A preparación adecuada da superficie é crítica para a adhesión da pintura na extrusión de aluminio; a anodización ou os revestimentos de conversión química crean perfís de ancoraxe ideais para os acabados líquidos. O método de aplicación, xa sexa por pulverización, pincel ou inmersión, afecta á uniformidade do revestimento e á calidade da cobertura. A maioría das operacións industriais de acabado de extrusión de aluminio combina o tratamento previo da superficie, a aplicación dun revestimento primario e dun revestimento superior para maximizar a protección e a estética.
Revestimentos cromatados e de conversión
O recubrimento de conversión cromato hexavalente foi durante moito tempo o estándar do sector para a protección dos perfís de aluminio, creando unha capa invisible e adherente que inhibe a corrosión e mellora a adhesión da pintura. As alternativas de cromo trivalente e os recubrimentos de conversión sen cromo resolven agora as normativas ambientais e de saúde, mantendo ao mesmo tempo un rendemento comparábel nas superficies dos perfís de aluminio. Estes procesos químicos de conversión son máis finos e rápidos que a anodización, polo que resultan máis económicos para aplicacións nas que é suficiente unha protección moderada contra a corrosión.
Tratamentos especializados e emerxentes
Recubrimentos PVD e CVD
Os procesos de deposición física en fase vapor e deposición química en fase vapor aplican recubrimentos finos e extremadamente duradeiros a extrusións de aluminio para aplicacións especializadas de alto rendemento. Os recubrimentos PVD, incluídos o nitruro de titanio e o nitruro de cromo, ofrecen dureza excecional, resistencia ao desgaste e acabados estéticos, como tons dourados, bronceados e de metal gris. Estes tratamentos avanzados úsanse en produtos de consumo de luxo, maquinaria de precisión e aplicacións que requiren unha resistencia superior á abrasión máis aló das capacidades estándar das extrusións de aluminio.
Modificación superficial por láser e plasma
As tecnoloxías de texturización superficial por láser e tratamento por plasma modifican as propiedades superficiais da extrusión de aluminio a nivel molecular sen eliminar material. Estes procesos melloran a adhesión da pintura, crean superficies antideslizantes e melloran a biocompatibilidade nas aplicacións médicas. A oxidación por plasma crea capas de óxido de tipo cerámico que ofrecen combinacións únicas de dureza, condutividade e resistencia á corrosión, adecuadas para industrias emerxentes que incorporan compoñentes especializados de extrusión de aluminio.
Criterios de selección e orientación sobre aplicación
Consideracións ambientais e de rendemento
Seleccionar o tratamento superficial óptimo para o seu proxecto de extrusión de aluminio require avaliar a exposición ambiental, os requisitos funcionais e os custos ao longo do ciclo de vida. Os ambientes costeiros e mariños demandan extrusións de aluminio anodizadas ou recubertas con pó con resistencia superior á neboa salina. As instalacións industriais con exposición química benefícanse de revestimentos epóxicos ou de poliuretano aplicados sobre bases de extrusión de aluminio con recubrimento de conversión. As aplicacións de extrusión de aluminio para electrónica de consumo e arquitectura interior poden utilizar un simple pulido mecánico ou anodizado claro para mellorar a eficiencia de custos.
As probas e a validación aseguran que os tratamentos seleccionados cumpren os estándares das especificacións. As probas de salitre ASTM B117, as cámaras de humidade e as probas de envellecemento acelerado por UV confirman a durabilidade das mostras de extrusión de aluminio recubertas. As probas de adhesión, a medición da dureza e a verificación do grosor validan a calidade do recubrimento e a consistencia do proceso. Estes pasos de garantía da calidade prevén fallos no campo e reclamacións de garantía asociadas a unha selección inadecuada de tratamento superficial en compoñentes de extrusión de aluminio.
Custo e eficiencia na produción
Os custos dos tratamentos superficiais impactan significativamente na economía total do proxecto na fabricación de extrusións de aluminio. A anodización e os recubrimentos de conversión son xeralmente os máis económicos para producións de volume moderado, mentres que o recubrimento en pó ofrece un excelente valor para requirimentos de alto volume e personalización complexa de cores. O acabado mecánico engade custo, pero ofrece unha estética superior e unha mellor adhesión para aplicacións críticas nas que importa a aparencia da extrusión de aluminio.
As decisións sobre integración de procesos e subcontratación afectan o cronograma xeral e o custo. Algúns fabricantes operan instalacións propias de anodizado e revestimento en pó, mentres que outros colaboran con fornecedores especializados en acabados. Un extrusión de aluminio fornecedor cunhas capacidades integradas de acabado pode simplificar a produción, reducir a manipulación e acelerar a entrega en comparación cos fluxos de traballo que implican varios fornecedores.
Preguntas frecuentes
Cal é o tratamento superficial máis duradeiro para a extrusión de aluminio en ambientes exteriores?
O revestimento en pó combinado con anodizado previo ou conversión cromática ofrece a protección máis abrangente para a extrusión de aluminio ao aire libre exposta á radiación UV, humidade e cambios de temperatura. O anodizado duro tipo III por si só ofrece unha durabilidade excelente, pero carece da personalización cromática e da resistencia ao impacto dos sistemas con revestimento en pó. Os ambientes mariños benefíciase particularmente dos revestimentos en pó de poliuretano ou poliéster aplicados sobre substratos de extrusión de aluminio adequadamente preparados.
Poden aplicarse tratamentos superficiais a compoñentes de extrusión de aluminio parcialmente mecanizados ou montados?
Si, é posíbel realizar acabados selectivos mediante técnicas de enmascaramento e cinta durante os procesos de anodizado e revestimento. Non obstante, as superficies críticas e as zonas roscadas adoitan require protección ou limpeza posterior ao tratamento. O revestimento en pó pode aplicarse a estruturas de extrusión de aluminio parcialmente montadas, aínda que a condutividade eléctrica para o proceso de carga pode verse comprometida. Coordine o momento do acabado co seu fornecedor de extrusión de aluminio para equilibrar a eficiencia produtiva e a calidade.
Existen alternativas ambientalmente compatíbeis ao revestimento de conversión cromato hexavalente en extrusión de aluminio?
Os recubrimentos de conversión base de cromo trivalente e as alternativas sen cromo, incluídos os sistemas base de zirconio e silano, cumpren agora a directiva RoHS e as regulacións ambientais, mantendo ao mesmo tempo unha protección adecuada contra a corrosión para a maioría das aplicacións industriais de extrusión de aluminio. Estas alternativas teñen normalmente un custo lixeiramente superior ao dos sistemas hexavalentes tradicionais, pero eliminan os riscos de incumprimento normativo e a exposición a riscos para a saúde. Verifique a compatibilidade química específica do recubrimento de conversión coas capas superiores previstas antes de finalizar as especificacións da extrusión de aluminio.
Índice de contidos
- Tratamentos electroquímicos e anódicos
- Acabado superficial mecánico e químico
- Sistemas de revestimento e pintura
- Tratamentos especializados e emerxentes
- Criterios de selección e orientación sobre aplicación
-
Preguntas frecuentes
- Cal é o tratamento superficial máis duradeiro para a extrusión de aluminio en ambientes exteriores?
- Poden aplicarse tratamentos superficiais a compoñentes de extrusión de aluminio parcialmente mecanizados ou montados?
- Existen alternativas ambientalmente compatíbeis ao revestimento de conversión cromato hexavalente en extrusión de aluminio?