
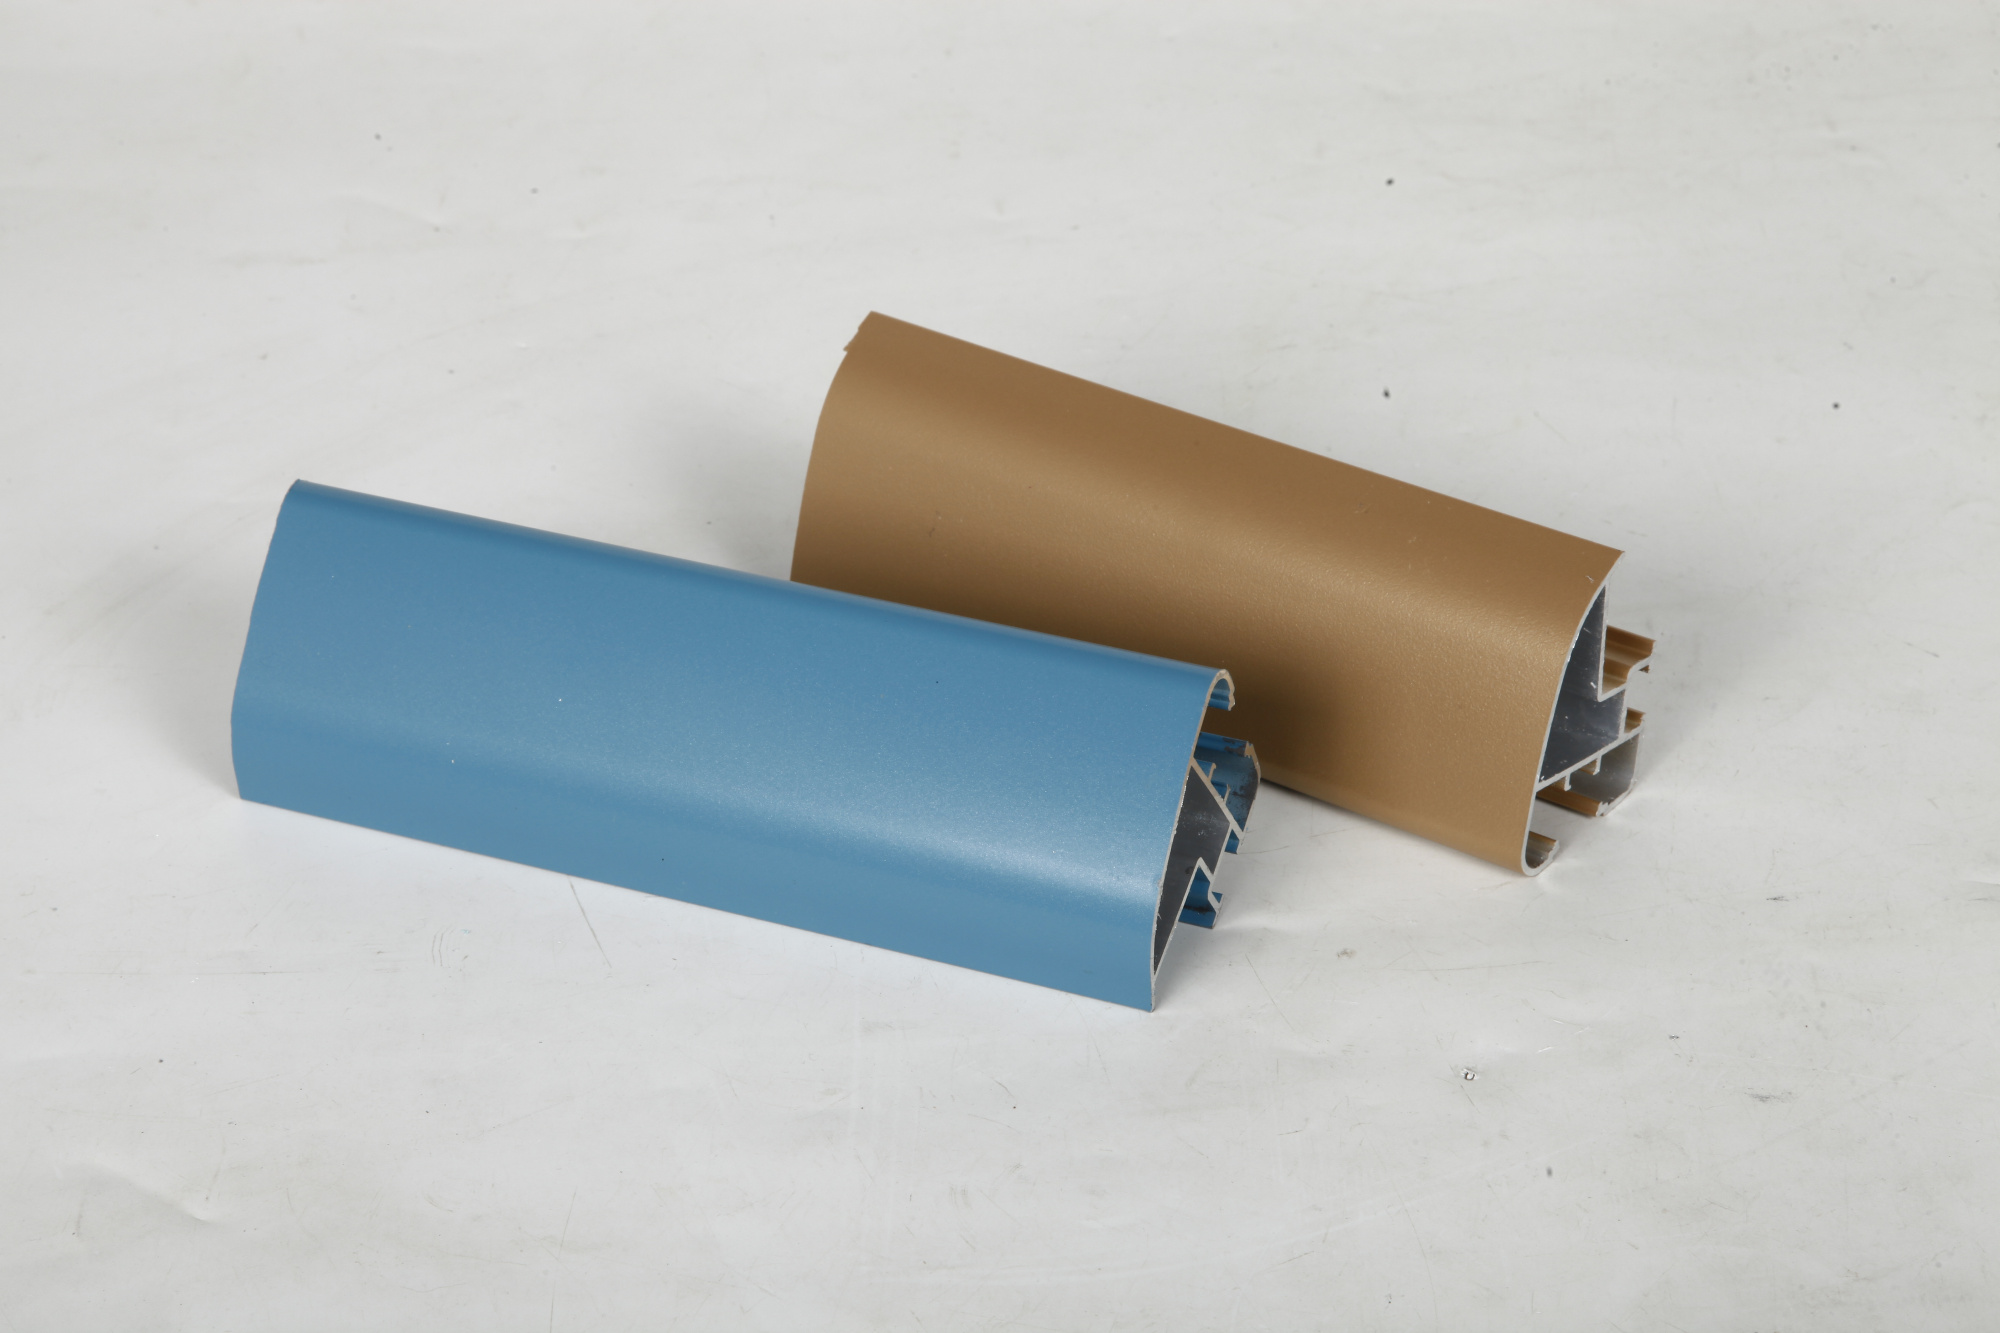
Moderná výroba vyžaduje riešenia, ktoré vyvážene kombinujú presnosť, efektivitu a prispôsobivosť. Aluminievé Extrudovanie stalo sa základom odvetví od automobilového a leteckého priemyslu po elektroniku a stavebníctvo a ponúka výrobcom overenú cestu na premenu surovín na sofistikované komponenty, ktoré spĺňajú aj najprísnejšie požiadavky na návrh.

Schopnosť vyrábať hliníkové profilové výtlaky s komplikovanými prierezovými geometriami robí tento proces neoceniteľným pri zložitých konštrukčných špecifikáciách a tesných výrobných termínoch. Či už potrebujete špeciálne profily s integrovanými kanálmi, komplexné duté časti alebo presne technicky navrhnuté tvary, ktoré štandardná výroba nedokáže poskytnúť, hliníkový výtlak ponúka flexibilné a škálovateľné riešenie, ktoré zníži odpad, skráti dobu uvádzania na trh a zachová vysokú úroveň kontroly kvality počas celého výrobného cyklu.
Zložitosť návrhu a geometrická pružnosť
Dosiahnutie komplikovaných prierezových profilov
Jednou z hlavných výhod hliníkovej extrúzie je jej neprekonateľná schopnosť vyrábať zložité prierezy v jedinom výrobnom kroku. Na rozdiel od obrábania alebo zvárania, ktoré vyžadujú viacero krokov a sekundárne operácie, tvar konečného profilu určuje výstupná formovacia matica, čo umožňuje konštruktérom integrovať funkčné prvky priamo do materiálu počas jeho tvorby. Táto schopnosť znamená, že hliníková extrúzia dokáže dodávať profily s vnútornými kanálmi, rôznymi hrúbkami stien, integrovanými rebrami a geometriami s viacerými stranami, ktoré by inak vyžadovali nákladné ďalšie spracovanie.
Extrúzny proces umožňuje výrobu dutých profilov, polodutých návrhov a zložitých vnútorných kanálov bez štrukturálnych kompromisov, ktoré sa často vyskytujú pri zváraných alebo inak montovaných súčiastkach. Inžinieri môžu špecifikovať funkcie, ako sú chladiace kanály, káblové kanály alebo žebrové posilnenia, ako neoddeliteľnú súčasť profilu, čím sa eliminuje potreba samostatných montážnych krokov. Táto úroveň geometrickej slobody sa priamo prejavuje v ľahších komponentoch, zlepšenej tepelnej správe, zvýšenej štrukturálnej integrity a rýchlejších montážnych cykloch na výrobnej plošine.
Vlastné návrhy vstrekovacích diel a rýchla výroba prototypov
Vlastný návrh tvárnice je kľúčový pre splnenie zložitých výrobných požiadaviek prostredníctvom hliníkovej extrúzie. Výrobcovia investujú do presne spracovaných tvárníc, ktoré zodpovedajú presným návrhovým špecifikáciám, a umožňujú výrobu profilov z hliníkovej extrúzie prispôsobených jedinečným požiadavkám vašej aplikácie. Moderné návrhové procesy riadené CAD umožňujú inžinierom vizualizovať geometriu tvárnice ešte pred výrobou, čím sa skracujú opakované návrhové cykly a zabezpečuje sa, že prvý výrobný beh dosiahne požadované výkonové a rozmerové parametre.
Rýchla výroba prototypov pomocou hliníkovej extrúzie urýchľuje prechod od konceptu k výrobe. Malé výrobné série so špeciálnymi tvárnicami overujú návrhové predpoklady, testujú montážnu a funkčnú výkonnosť a potvrdzujú, že geometria hliníkovej extrúzie sa bezproblémovo integruje do ďalších montážnych procesov. Tento prístup minimalizuje riziká, zníži náklady na vývoj a zaisťuje, že rozšírenie na plné výrobné objemy prebieha bez drahých prepracovaní alebo nečakaných problémov s kvalitou.
Výrobná efektivita a manažment nákladov
Minimalizácia odpadu materiálu a sekundárnych operácií
Hliníková extrúzia sa vyznačuje vynikajúcou schopnosťou premieňať východzí materiál na hotové profily s minimálnym množstvom odpadu. Nepretržitý proces extrúzie využíva takmer celý materiál privádzaný do lisu, pričom odpad predstavujú len koniec ingotu a malé rezné strátky. Táto účinnosť výrazne kontrastuje so subtrakčnými výrobnými metódami, ako je napríklad CNC obrábanie, kde miera odstraňovaného materiálu môže pri zložitých geometriách presiahnuť 50 percent. Pri výrobe vo veľkom objeme sa kumulatívne úspory materiálu z výberu hliníkovej extrúzie namiesto obrábania často vyplatia náklady na nástroje už počas prvého výrobného behu.
Sekundárne operácie sa výrazne znížia alebo úplne eliminujú, keď hliníkové profilovanie poskytuje súčiastky takmer v konečnom tvare. Konštrukčné prvky, ktoré by pri tradičnej výrobe vyžadovali vŕtanie, rezanie závitov, broušenie alebo zváranie, vychádzajú z profilovacieho lisu priamo použiteľné. Toto zjednotenie výrobných krokov priamo zníži pracovnú silu, náklady na vybavenie a prevádzkové náklady, zároveň sa skráti celková doba výroby. Priemyselné odvetvia s prísnymi cieľmi v oblasti nákladov, ako sú spotrebná elektronika a automobilový priemysel pre hromadný trh, sa spoliehajú na efektivitu hliníkového profilovania, aby udržali konkurencieschopné ceny bez kompromisov s kvalitou.
Zvyšovanie výrobných objemov bez nutnosti prepracovania nástrojov
Keď je raz špeciálna výstupná forma nainštalovaná, hliníkové profilovanie bezproblémovo prechádza od skúšobných sérií až po milióny súčiastok bez nutnosti úpravy návrhu alebo dodatočných nákladov na výmenu nástrojov. Lis na profilovanie zvláda rôzne výrobné kapacity jednoduchou úpravou trvania cyklov a rozvrhu lisu, čo ho robí ideálnym pre výrobky s nepredvídateľnými krivkami dopytu alebo sezónnymi výkyvmi objemu. Táto škálovateľnosť poskytuje výrobnú pružnosť, ktorú nemôžu poskytnúť tuhé procesy vstrekovacieho formovania alebo tvárnenia, a umožňuje vám rýchlo reagovať na trhové príležitosti bez finančnej záťaže spojenej s výrobou nových nástrojov.
Ekonomika hliníkovej extrúzie sa zlepšuje so zvyšujúcim sa objemom, pretože fixná nákladová položka vývoja tvárnice sa rozdeľuje medzi väčší počet súčiastok. Výrobcovia, ktorí plánujú dlhodobú výrobu, môžu vyjednávať výhodné cenové úrovne na základe záväzkov týkajúcich sa objemu výroby, zatiaľ čo tí, ktorí čelia neistote v dopyte, môžu začať s menšími množstvami a neskôr rozšíriť výrobu bez sankcií. Táto flexibilita v nákladovej štruktúre robí hliníkovú extrúziu obzvlášť atraktívnou pre trhy, kde sa požiadavky na konštrukciu zachovávajú stabilné, avšak výrobné objemy sú predmetom zmien.
Vlastnosti materiálu a optimalizácia výkonu
Výber hliníkových zliatin pre konkrétne aplikácie
Hliníkové profilovanie umožňuje použitie širokej škály zliatin, pričom každá je optimalizovaná pre rôzne požiadavky na výkon. Zliatiny série 6063, 6061 a 6082 sú priemyselným štandardom a ponúkajú vynikajúcu rovnováhu medzi pevnosťou, tvárnosťou a odolnosťou voči korózii, zatiaľ čo špeciálne zliatiny, ako je 7075, poskytujú výnimočný pomer pevnosti ku hmotnosti pre letecké aplikácie. Výber hliníkovej zliatiny priamo ovplyvňuje mechanické vlastnosti profilu, tepelnú vodivosť, obrábateľnosť a vlastnosti povrchovej úpravy, čo inžinierom umožňuje presne prispôsobiť materiál požiadavkám konkrétnej aplikácie.
Možnosti úpravy povrchu ďalej rozširujú všestrannosť hliníkových profilov získaných extrúziou. Anodizácia, práškové náterové úpravy a chromátové konverzné úpravy zvyšujú ochranu proti korózii v námornej alebo vonkajšej prostredí, zatiaľ čo špeciálne úpravy zlepšujú estetický dojem alebo funkčné vlastnosti, ako je napríklad tepelná vyžarovacia schopnosť. Kombinácia výberu zliatiny a povrchovej úpravy zabezpečuje, že hliníkové profily získané extrúziou poskytujú nielen požadovaný štruktúrny výkon, ale aj environmentálnu trvanlivosť potrebnú náročnými priemyselnými aplikáciami.
Integrácia tepelnej a mechanickej výkonnosti
Tepelná vodivosť hliníka robí extrúziu neoceniteľnou pre aplikácie riadenia tepla, ako sú tepelné výmenníky, rozvádzače tepla a chladiace systémy. Integrované geometrie rebier, vnútorné komory a optimalizované rozloženia hrúbok stien dosiahnuté návrhom výstupných tvárníc pre extrúziu maximalizujú účinnosť prenosu tepla pri súčasnom minimalizovaní spotreby materiálu. Mechanický výkon sa bezproblémovo integruje s tepelným návrhom, keď sú profily pre extrúziu navrhnuté tak, aby zvládali aj štrukturálne zaťaženia, aj tepelné cyklovania bez únavového zlyhania alebo dimenzionálnej nestability.
Nasledujúca tepelná úprava po extrúzii ďalej zvyšuje mechanické vlastnosti, čo umožňuje procesy starnutia, ktoré posilňujú materiál a zároveň zachovávajú rozmernú presnosť. Táto kombinácia vnútorných vlastností materiálu, geometrickej optimalizácie a kontrolovanej tepelnej úpravy vedie k hliníkovým extrudovaným profilom, ktoré prekonávajú alternatívy v aplikáciách, kde musia súčasne platiť zníženie hmotnosti, tepelný výkon a štrukturálna spoľahlivosť. Od komponentov automobilových zavesení cez osvetľovacie zariadenia LED až po priemyselné tepelné výmenníky – optimalizovaná hliníková extrúzia prináša merateľné výhody výkonu, ktoré odôvodňujú investíciu do špeciálneho nástrojového vybavenia a kontrolovanej výrobnej technológie.
Často kladené otázky
Aké konštrukčné prvky je možné integrovať priamo do hliníkových extrudovaných profilov?
Hliníková extrúzia môže obsahovať takmer akýkoľvek prierezový tvar, ktorý umožňuje návrh výstupného otvoru (die), vrátane vnútorných kanálov, dutých častí, integrovaných rebier, rôznych hrúbok stien, závitových vložiek, montážnych výstupkov a zložitých viacstranných geometrií. Prvky, ktoré by pri tradičných výrobných metódach vyžadovali samostatné zváranie, skrutkovanie alebo sekundárne obrábanie, sa v extrudovanej profiľovej tyči vyskytujú ako neoddeliteľné súčasti. Táto schopnosť eliminuje kroky montáže, zníži počet súčiastok a prináša úspory nákladov a hmotnosti, ktoré sa zvyšujú v rámci veľkých výrobných objemov.
Ako sa hliníková extrúzia porovnáva s alternatívnymi výrobnými metódami pre zložité súčiastky?
Hliníkové profilovanie ponúka vyššiu účinnosť v porovnaní so subtraktívnymi metódami, ako je CNC obrábanie, pretože využíva takmer celý vstupný materiál a vyrába súčiastky takmer v konečnom tvare. V porovnaní s vstrekovacím formovaním hliníkové profilovanie umožňuje splniť náročnejšie požiadavky na výkon a presnejšie rozmerové tolerancie pri zároveň nižších nákladoch na nástroje a rýchlejších iteráciách prototypov. V porovnaní s alternatívami zváraných alebo zostavených súčiastok profilovanie konsoliduje viaceré komponenty do jednej jednotnej štruktúry, čím sa znížia pracovné náklady a zlepší sa štrukturálna pevnosť, a zároveň umožňuje konštrukčné geometrie, ktoré sa pri zostavovaných súčiastkach spoľahlivo nedajú dosiahnuť.
Aká je typická doba dodania špeciálnych hliníkových profilovacích diel a výrobných sérií?
Výroba špeciálneho výtlaku a jeho návrh zvyčajne vyžadujú 4 až 8 týždňov, pričom doba závisí od zložitosti profilu a špecifikácií materiálu. Keď je výtlak už prevádzkový, dodacia lehota pre hliníkové profilovanie je výnimočne krátka – pre objednávky strednej veľkosti sa často pohybuje v rozmedzí 2 až 4 týždňov. Kombinácia rýchleho vývoja výtlaku a krátkych výrobných cyklov robí hliníkové profilovanie ideálnym riešením pre aplikácie, kde je kritická doba uvádzania výrobku na trh, čo umožňuje výrobcom rýchlo overiť návrhy a zvýšiť výrobné kapacity bez dlhých oneskorení alebo nákladov na urgentné expedovanie.