
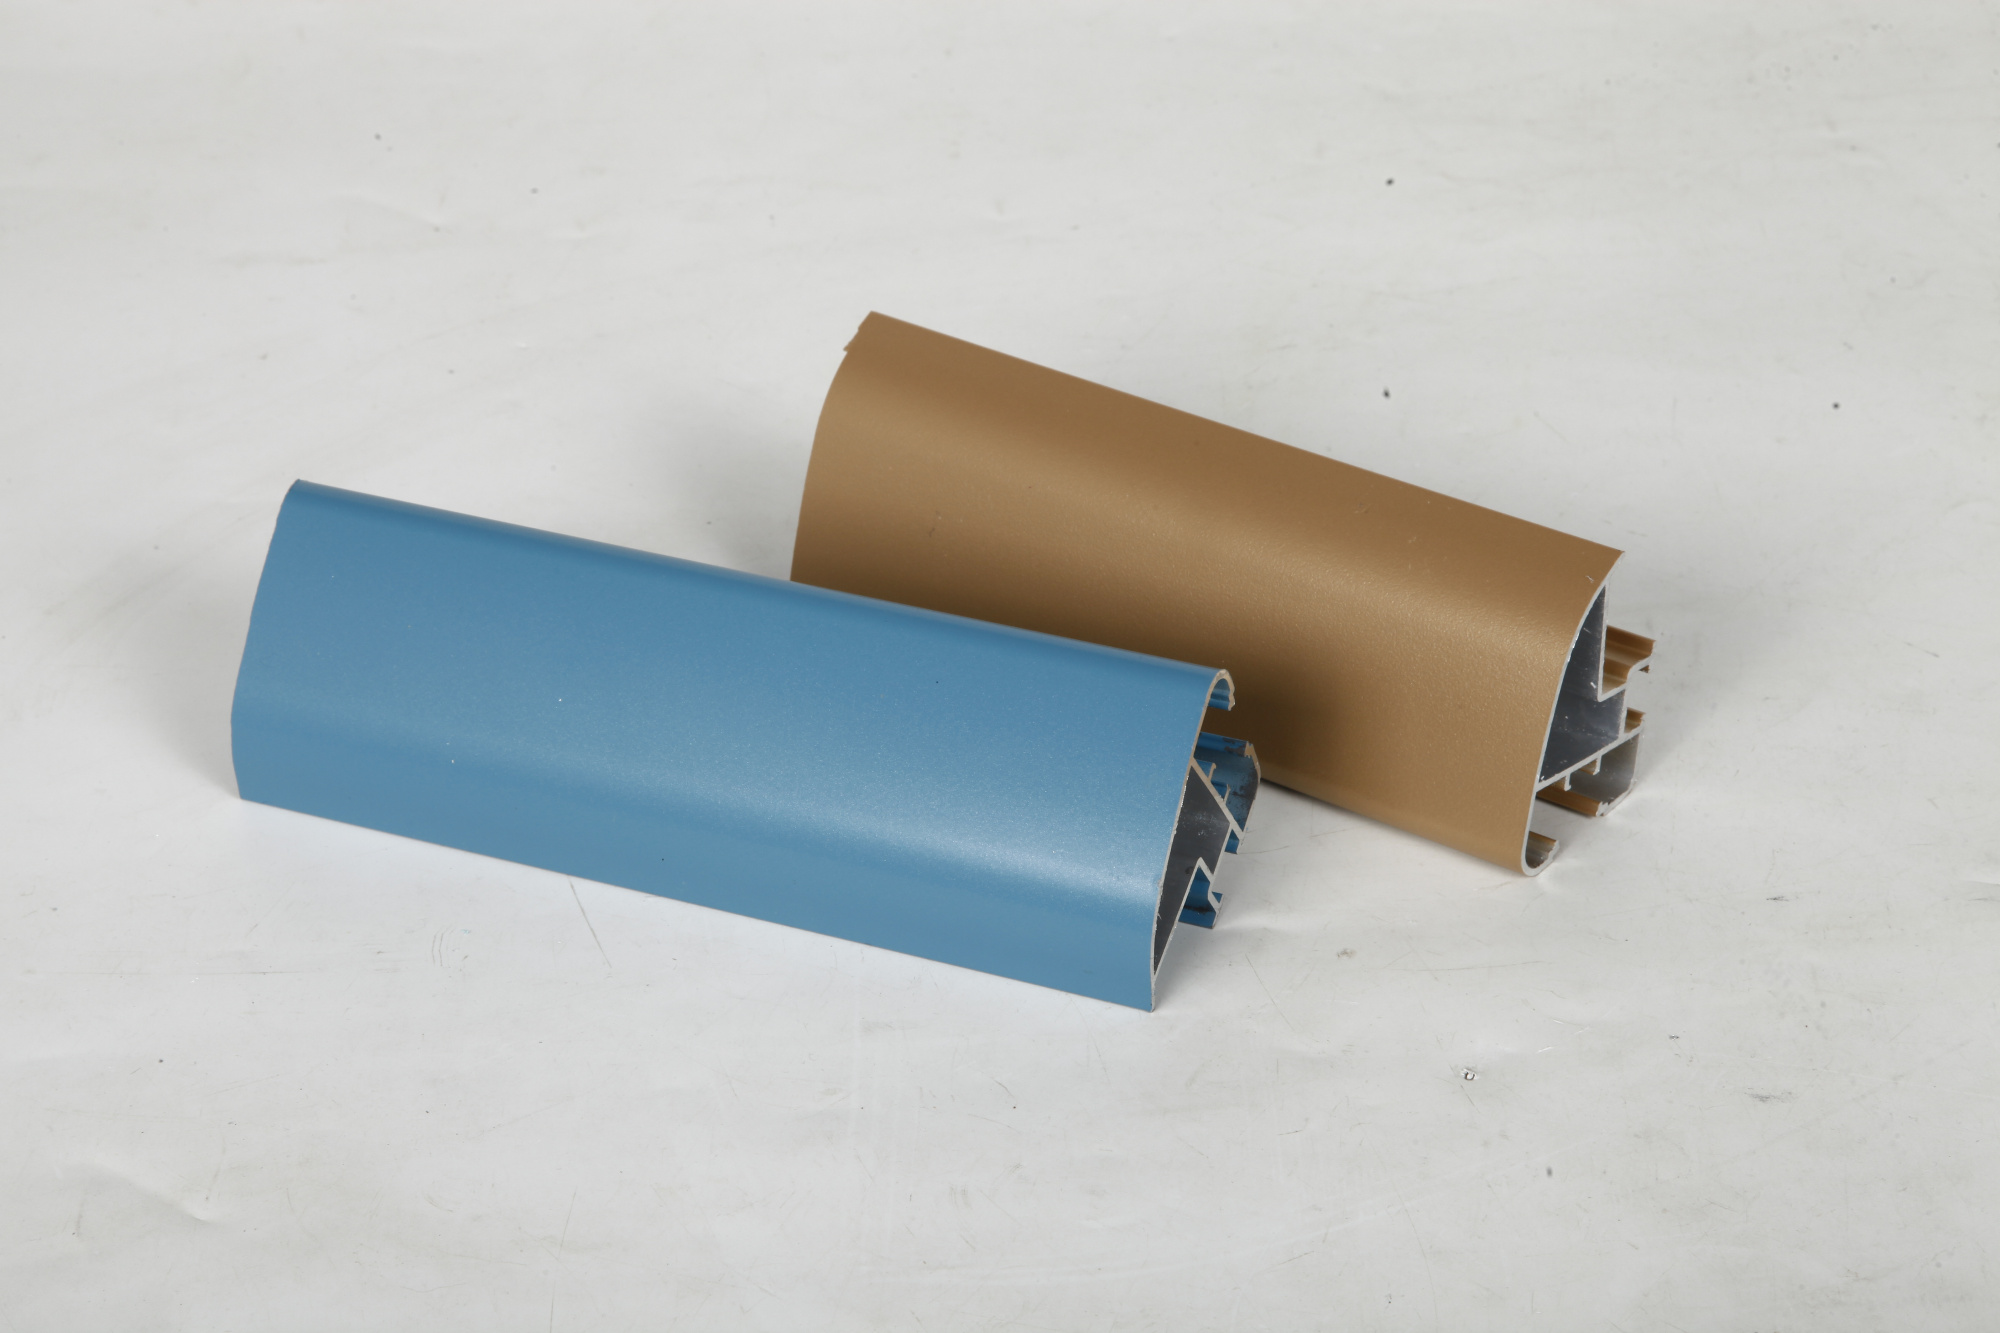
Moderní výroba vyžaduje řešení, která vyvažují přesnost, efektivitu a přizpůsobivost. Extrúze hliníku se stala základem průmyslových odvětví od automobilového a leteckého až po elektronický a stavební průmysl a nabízí výrobcům ověřenou cestu k přeměně surovin na sofistikované součásti splňující i nejpřísnější konstrukční požadavky.

Možnost vyrábět profily z hliníkového lisování s komplikovanými průřezovými geometriemi činí tento proces neocenitelným při splňování složitých konstrukčních specifikací a striktních výrobních termínů. Ať už potřebujete individuální profily se zabudovanými kanály, složité duté profily nebo přesně navržené tvary, které standardní výrobní postupy nedokážou dodat, hliníkové lisování poskytuje flexibilní a škálovatelné řešení, které snižuje odpad, zkracuje dobu do uvedení na trh a zajišťuje vysokou úroveň kontroly kvality po celou dobu výrobního cyklu.
Složitost konstrukce a geometrická pružnost
Dosahování komplikovaných průřezových profilů
Jednou z hlavních výhod hliníkového tažení je jeho neporazitelná schopnost vyrábět složité průřezové profily v jediném výrobním průchodu. Na rozdíl od obráběcích nebo svařovacích procesů, které vyžadují více kroků a sekundární operace, tvar konečného profilu určuje tažná matrice, čímž umožňuje návrhářům integrovat funkce přímo do materiálu během jeho tváření. Tato schopnost znamená, že hliníkové tažení může dodávat profily s vnitřními kanály, různou tloušťkou stěn, integrovanými žebry a geometriemi s více stranami, které by jinak vyžadovaly nákladné dokončovací operace.
Extruzní proces umožňuje výrobu dutých profilů, polodutých konstrukcí a složitých vnitřních průchodů bez strukturálních kompromisů, které často souvisejí s montovanými sestavami. Inženýři mohou specifikovat funkce, jako jsou chladicí kanály, kabelové kanály nebo nosné vyztužující žebra, jako nedílnou součást profilu, čímž se eliminuje potřeba samostatných montážních kroků. Tato úroveň geometrické svobody se přímo promítá do lehčích komponent, zlepšeného tepelného managementu, vyšší strukturální integrity a rychlejších montážních cyklů na výrobní lince.
Návrh vlastního tvárníku a rychlé prototypování
Vlastní návrh tvárnice je klíčový pro splnění složitých výrobních požadavků prostřednictvím extruze hliníku. Výrobci investují do přesně zpracovaných tvárnice, které odpovídají přesným konstrukčním specifikacím, a umožňují tak výrobu profilů z hliníkové extruze přizpůsobených jedinečným požadavkům vaší aplikace. Moderní návrhové procesy řízené CAD umožňují inženýrům vizualizovat geometrii tvárnice ještě před výrobou, čímž se snižuje počet opakování návrhu a zajišťuje, že první výrobní šarže splní požadavky na výkon i rozměry.
Rychlé vytváření prototypů pomocí hliníkové extruze urychluje přechod od koncepce k výrobě. Malé výrobní šarže s specializovanými tvárnice ověřují předpoklady návrhu, testují shodu a funkčnost a potvrzují, že geometrie hliníkové extruze bezproblémově zapadne do následných montážních procesů. Tento přístup minimalizuje rizika, snižuje náklady na vývoj a zajišťuje, že rozšiřování na plné výrobní objemy proběhne bez nákladných přepracování nebo nepříjemných překvapení týkajících se kvality.
Produkční efektivita a nákladová optimalizace
Minimalizace odpadu materiálu a sekundárních operací
Aluminum extrusion se vyznačuje vynikající schopností přeměňovat výchozí materiál na dokončené profily s minimálním množstvím odpadu. Spojitý proces extruze využívá téměř veškerý materiál, který je do lisu přiveden; odpad tvoří pouze konec ingotu a nepatrné odřezky. Tato účinnost zřetelně kontrastuje s odnímacími výrobními metodami, jako je CNC obrábění, kde míra odstraňovaného materiálu u složitých geometrií může přesáhnout 50 procent. U výroby vysokých objemů se kumulativní úspory materiálu z volby hliníkové extruze namísto obrábění často vyplatí náklady na nástroje již během první výrobní série.
Sekundární operace jsou výrazně sníženy nebo zcela eliminovány, pokud hliníkové tažení dodává součásti téměř ve finálním tvaru. Konstrukční prvky, které by při tradiční výrobě vyžadovaly vrtání, řezání závitů, broušení nebo svařování, vycházejí z tažného lisu připravené k okamžitému použití. Tato integrace výrobních kroků přímo snižuje náklady na práci, vybavení a provozní náklady na zařízení a zároveň zkracuje celkovou dobu výroby. Odvětví s přísnými cíli nákladů, jako jsou spotřební elektronika a automobilový průmysl pro masový trh, spoléhají na efektivní výhodu hliníkového tažení, aby udržela konkurenceschopné ceny bez kompromisu s kvalitou.
Rozšiřování výrobních objemů bez přepracování nástrojů
Jakmile je výrobní forma pro vlastní profil zavedena, hliníkové profily lze bez úprav konstrukce ani dodatečných nákladů na nové nástroje postupně vyrábět v množstvích od pokusných sérií až po miliony kusů. Extrakční lis zvládá různé výrobní rychlosti prostým nastavením doby cyklu a plánu provozu lisu, čímž se stává ideálním řešením pro výrobky s nepředvídatelnými poptávkovými křivkami nebo sezónními výkyvy objemu výroby. Tato škálovatelnost poskytuje výrobní pružnost, kterou nemohou nabídnout tuhé procesy jako vstřikování do forem nebo tváření tlakem, a umožňuje rychle reagovat na tržní příležitosti bez finanční zátěže spojené s pořízením nových nástrojů.
Ekonomika hliníkového tažení se zlepšuje s rostoucím objemem výroby, protože fixní náklady na vývoj tvárnice jsou rozděleny mezi větší počet dílů. Výrobci plánující dlouhodobou výrobu mohou vyjednávat výhodné cenové úrovně na základě závazně stanovených objemů, zatímco ti, kteří čelí nejistotě poptávky, mohou začít menšími množstvími a postupně rozšiřovat výrobu bez sankcí. Tato flexibilita v nákladové struktuře činí hliníkové tažení zvláště atraktivním pro trhy, kde zůstávají návrhové požadavky stabilní, avšak výrobní objemy jsou podléhající změnám.
Vlastnosti materiálů a optimalizace výkonu
Výběr hliníkových slitin pro konkrétní aplikace
Hliníkové profily umožňují použití široké škály slitin, z nichž každá je optimalizována pro jiné požadavky na výkon. Řady 6063, 6061 a 6082 jsou průmyslovými standardy, které nabízejí vynikající rovnováhu mezi pevností, tvárností a odolností proti korozi, zatímco specializované slitiny jako 7075 poskytují vyšší poměr pevnosti k hmotnosti pro letecké aplikace. Výběr hliníkové slitiny přímo ovlivňuje mechanické vlastnosti profilu, tepelnou vodivost, obráběnost a vlastnosti povrchové úpravy, což inženýrům umožňuje přesně ladit materiál podle konkrétních požadavků dané aplikace.
Možnosti úpravy povrchu dále rozšiřují univerzálnost hliníkových profilů získaných extruzí. Anodizace, práškové nátěry a chromátové konverzní úpravy zvyšují odolnost proti korozi v námořním prostředí nebo venkovních podmínkách, zatímco specializované povrchové úpravy zlepšují estetický dojem nebo funkční vlastnosti, například tepelnou vyzařovací schopnost. Kombinace výběru slitiny a povrchových úprav zajistí, že hliníkové profily získané extruzí splní jak požadavky na statický výkon, tak na trvanlivost v náročných průmyslových aplikacích.
Integrace tepelných a mechanických vlastností
Tepelná vodivost hliníku činí extruzi nezbytnou pro aplikace řízení tepla, jako jsou chladiče, tepelné rozvaděče a chladicí systémy. Integrované tvary žebrování, vnitřní komory a optimalizované rozložení tlouštěk stěn, které lze dosáhnout návrhem extruzních nástrojů, maximalizují účinnost přenosu tepla a zároveň minimalizují spotřebu materiálu. Mechanický výkon se bezproblémově prolíná s tepelným návrhem, pokud jsou extrudované profily navrženy tak, aby odolávaly jak mechanickým zatížením, tak tepelným cyklům bez únavového poškození nebo rozměrové nestability.
Následná tepelná úprava po extruzi dále zvyšuje mechanické vlastnosti, umožňuje stárnutí, které materiál zpevňuje a zároveň udržuje rozměrovou přesnost. Tato kombinace vnitřních vlastností materiálu, geometrické optimalizace a řízené tepelné úpravy vytváří profily z hliníkové extruze, které převyšují alternativy v aplikacích, kde musí současně existovat snížení hmotnosti, tepelný výkon a konstrukční spolehlivost. Od součástí automobilových zavěšení přes svítidla LED až po průmyslové tepelné výměníky – optimalizovaná hliníková extruze poskytuje měřitelné výhody výkonu, které ospravedlňují investici do vlastního nástrojového vybavení a řízených výrobních procesů.
Často kladené otázky
Jaké konstrukční prvky lze integrovat přímo do profilů z hliníkové extruze?
Hliníková extruze může zahrnovat téměř jakoukoli průřezovou charakteristiku, kterou umožňuje návrh formy, včetně vnitřních kanálů, dutých částí, integrovaných žeber, různé tloušťky stěn, závitových vložek, montážních výstupků a složitých vícestranných geometrií. Prvky, které by při tradiční výrobě vyžadovaly samostatné svařování, upevnění nebo sekundární obrábění, se stávají součástí extrudovaného profilu. Tato schopnost eliminuje kroky montáže, snižuje počet dílů a přináší úspory nákladů i hmotnosti, které se násobí u velkých výrobních objemů.
Jak se hliníková extruze porovnává s alternativními výrobními metodami pro složité díly?
Hliníkové tažení nabízí vyšší účinnost ve srovnání se subtraktivními metodami, jako je CNC obrábění, protože využívá téměř veškerý výchozí materiál a vyrábí součásti téměř v konečném tvaru. Ve srovnání s vstřikováním umožňuje hliníkové tažení splnit náročnější požadavky na výkon i přesnější rozměrové tolerance, přičemž zároveň udržuje nižší náklady na nástroje a rychlejší iterace prototypů. U svařovaných nebo sestavovaných alternativ tažení sloučí několik součástí do jediné jednotné konstrukce, čímž snižuje pracnost a zvyšuje pevnost konstrukce, a zároveň umožňuje konstrukční tvary, které nelze spolehlivě dosáhnout u sestavovaných výrobků.
Jaká je obvyklá doba dodání pro vlastní hliníkové tažné matrice a výrobní šarže?
Návrh a výroba speciálního tvárníku obvykle trvají 4 až 8 týdnů, v závislosti na složitosti profilu a specifikacích materiálu. Jakmile je tvárník funkční, doba výrobního cyklu pro hliníkové tažení je mimořádně krátká – u objednávek středního objemu činí často 2 až 4 týdny. Kombinace rychlého vývoje tvárníku a krátkých výrobních cyklů činí hliníkové tažení ideální pro aplikace, kde je kritický čas do uvedení na trh; výrobci tak mohou návrhy rychle ověřit a zahájit sériovou výrobu bez zbytečných prodlení nebo nákladných nákladů za expedici.