
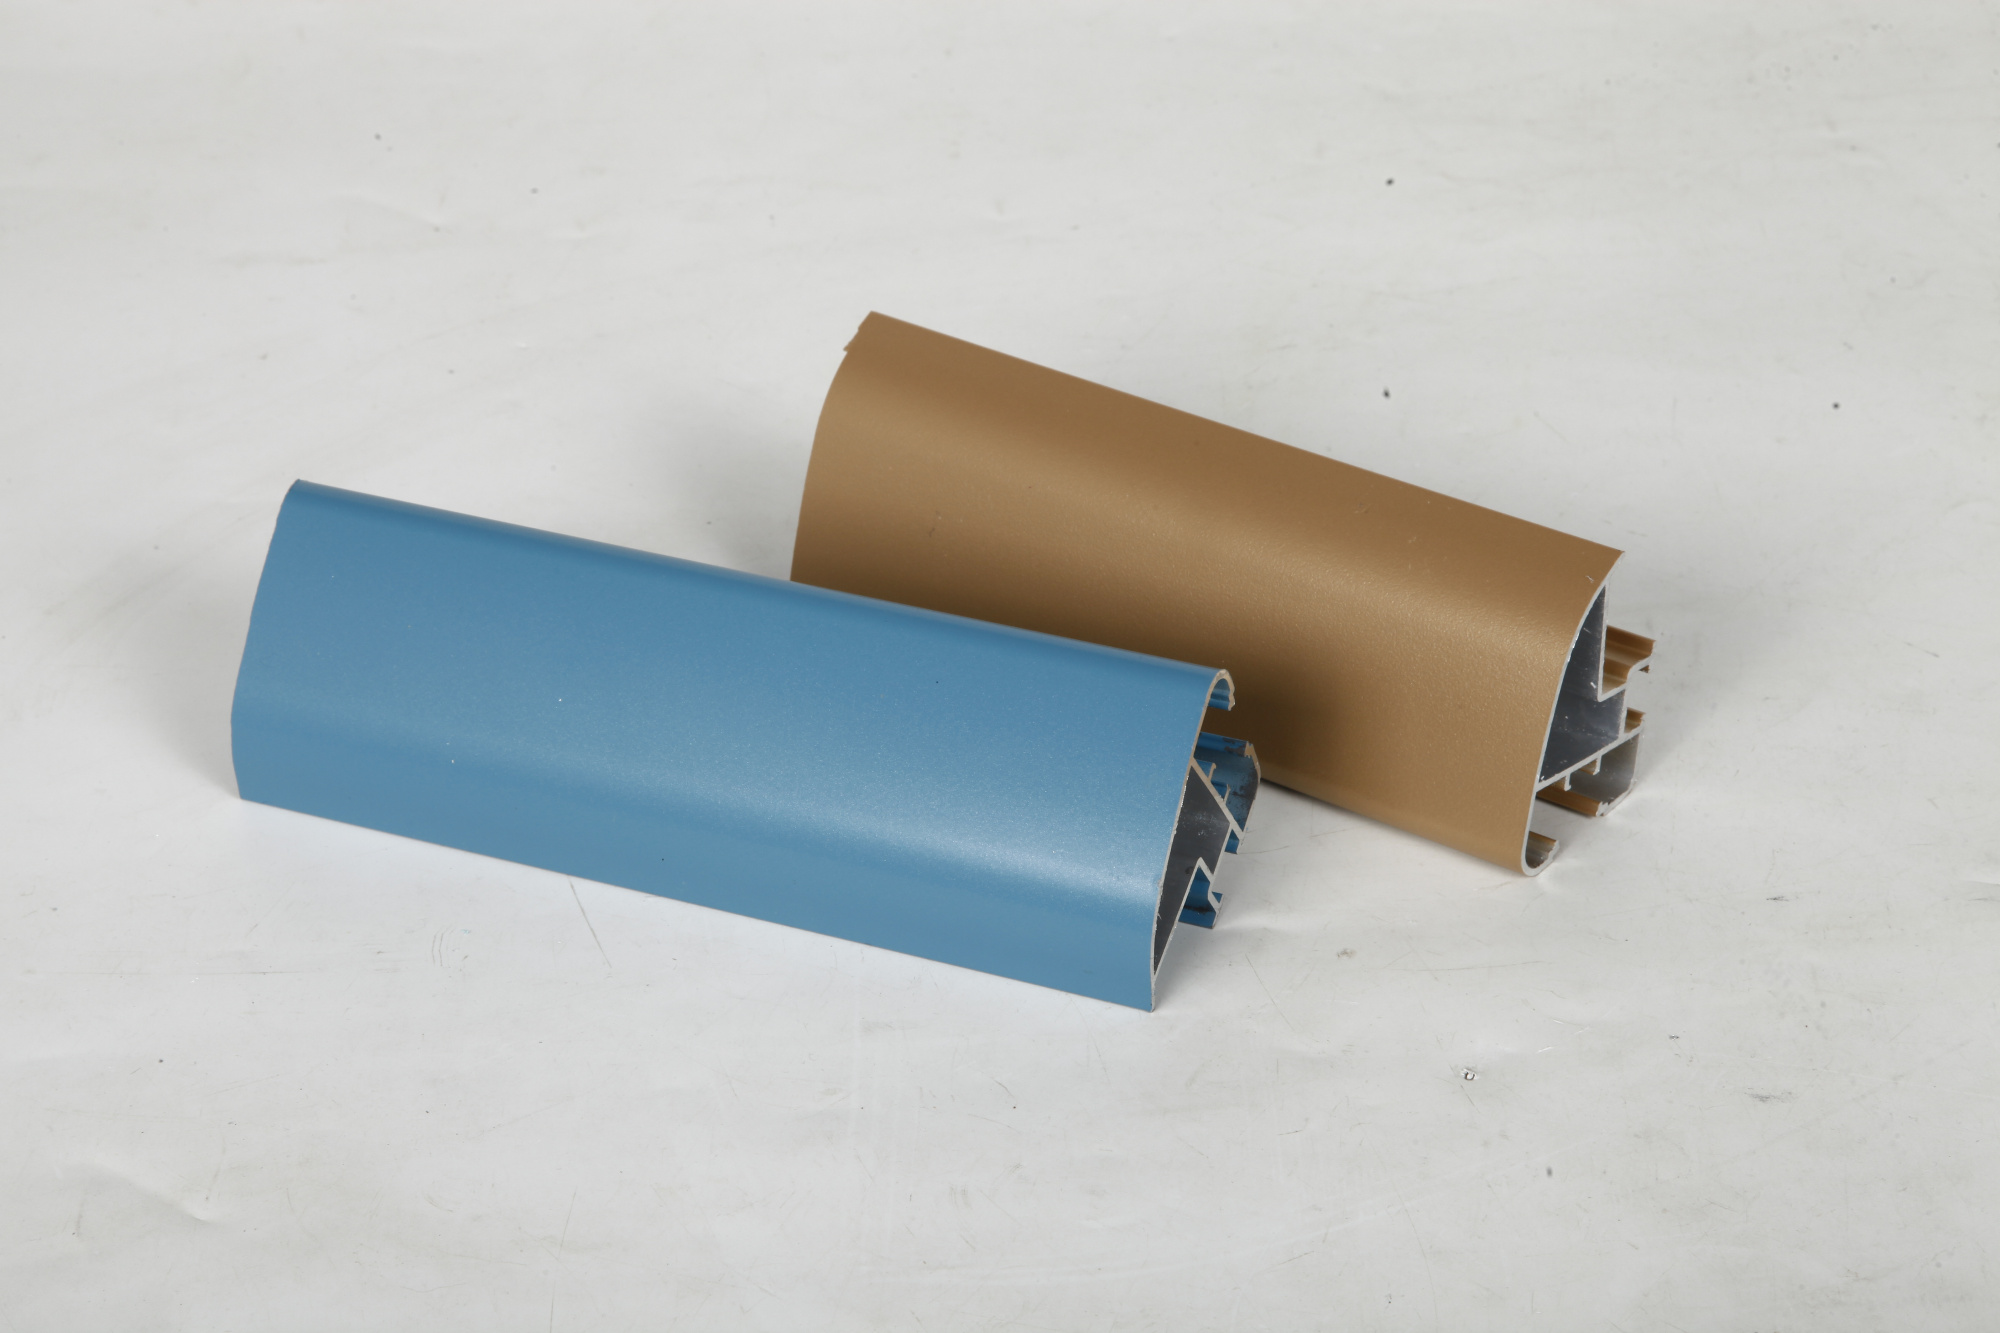
Nowoczesne produkcje wymagają rozwiązań łączących precyzję, wydajność i elastyczność. Ekstruzja Aluminium stała się podstawą branż od motoryzacji i lotnictwa po elektronikę i budownictwo, oferując producentom sprawdzoną ścieżkę przekształcania surowców w zaawansowane komponenty spełniające nawet najbardziej rygorystyczne wymagania projektowe.

Możliwość wytwarzania profili wyciskanych z aluminium o skomplikowanych geometriach przekrojów czyni ten proces nieocenionym w przypadku złożonych specyfikacji projektowych i ścisłych harmonogramów produkcji. Niezależnie od tego, czy potrzebujesz niestandardowych profili z wbudowanymi kanałami, skomplikowanych przekrojów pustotowych czy precyzyjnie zaprojektowanych kształtów, których nie można uzyskać przy użyciu standardowych metod produkcyjnych, wyciskanie aluminium oferuje elastyczne i skalowalne rozwiązanie, które zmniejsza odpady, skraca czas wprowadzania produktów na rynek oraz zapewnia wysoką jakość kontroli na każdym etapie cyklu produkcyjnego.
Złożoność konstrukcji i elastyczność geometryczna
Osiąganie skomplikowanych profili przekrojowych
Jedną z głównych zalet ekstruzji aluminium jest nieosiągalna zdolność do wytwarzania złożonych profili przekrojowych w jednym przebiegu produkcyjnym. W przeciwieństwie do procesów frezowania lub spawania, które wymagają wielu etapów i operacji wtórnych, kształt końcowego profilu określa matryca ekstruzji, umożliwiając projektantom bezpośrednie integrowanie cech konstrukcyjnych w materiale podczas jego formowania. Dzięki tej możliwości ekstruzja aluminium pozwala na uzyskiwanie profili z kanałami wewnętrznymi, zmienną grubością ścianek, wbudowanymi żebrami oraz geometriami wielostronnymi, które w przeciwnym razie wymagałyby kosztownej obróbki dodatkowej.
Proces wytłaczania pozwala na tworzenie przekrojów pustych, częściowo pustych oraz złożonych ścieżek wewnętrznych bez kompromisów strukturalnych, które często towarzyszą złożonym zespołom. Inżynierowie mogą określać cechy takie jak kanały chłodzące, kanały kablowe lub żeberka wzmacniające jako integralne elementy profilu, eliminując konieczność oddzielnych etapów montażu. Taki stopień swobody geometrycznej przekłada się bezpośrednio na lżejsze komponenty, lepsze zarządzanie ciepłem, zwiększoną wytrzymałość strukturalną oraz szybsze cykle montażu na linii produkcyjnej.
Projektowanie niestandardowych matryc i szybkie prototypowanie
Niestandardowe projektowanie matryc stanowi kluczowy element spełniania złożonych potrzeb produkcyjnych w procesie ekstruzji aluminium. Producentowie inwestują w precyzyjnie zaprojektowane matryce, które odpowiadają dokładnie określonym specyfikacjom projektowym, umożliwiając wytwarzanie profili ekstrudowanych z aluminium dopasowanych do unikalnych wymagań danej aplikacji. Współczesne procesy projektowania oparte na oprogramowaniu CAD pozwalają inżynierom na wizualizację geometrii matrycy jeszcze przed rozpoczęciem produkcji, co skraca liczbę iteracji i zapewnia, że pierwsza seria produkcyjna spełnia założone kryteria wydajnościowe oraz wymiarowe.
Szybkie prototypowanie z wykorzystaniem ekstruzji aluminium przyspiesza przejście od koncepcji do produkcji. Małe serie produkcyjne z użyciem specjalnych matryc pozwalają zweryfikować założenia projektowe, przetestować dopasowanie i funkcjonalność oraz potwierdzić, że geometria profilu ekstrudowanego z aluminium bezproblemowo integruje się z kolejnymi etapami montażu. Takie podejście minimalizuje ryzyko, obniża koszty rozwoju i zapewnia, że skalowanie do pełnej wielkości produkcji przebiega bez konieczności drogich zmian projektowych lub niespodzianek jakościowych.
Efektywność produkcji i zarządzanie kosztami
Minimalizacja odpadów materiałowych i operacji wtórnych
Ekstruzja aluminium wyróżnia się wyjątkową skutecznością w przekształcaniu surowca w gotowe profile przy minimalnej ilości odpadów. Ciągły proces ekstruzji wykorzystuje praktycznie cały materiał wprowadzany do prasy, a odpady ograniczają się jedynie do końcówki graniaka oraz niewielkich ubytków powstałych podczas docinania. Ta wydajność stanowi wyraźny kontrast wobec technik produkcyjnych typu subtractive, takich jak frezowanie CNC, gdzie stopień usuwania materiału może przekraczać 50 procent w przypadku złożonych kształtów. W produkcji masowej skumulowane oszczędności materiałowe wynikające ze zdecydowania na ekstruzję aluminium zamiast frezowania często uzasadniają inwestycję w oprzyrządowanie już w trakcie pierwszej serii produkcyjnej.
Operacje wtórne są znacznie ograniczone lub całkowicie eliminowane, gdy ekstruzja aluminium dostarcza elementów o kształcie bliskim końcowemu. Elementy konstrukcyjne, które w tradycyjnym procesie produkcyjnym wymagałyby wiercenia, gwintowania, szlifowania lub spawania, pochodzą z prasy ekstruzyjnej gotowe do użycia. Takie scalenie etapów produkcji bezpośrednio zmniejsza koszty pracy, sprzętu oraz infrastruktury, skracając jednocześnie ogólny czas realizacji produkcji. Branże o surowych ograniczeniach kosztowych, takie jak elektronika użytkowa czy motocyklety masowego rynku, polegają na efektywności ekstruzji aluminium, aby utrzymać konkurencyjne ceny bez kompromisów w zakresie jakości.
Zwiększanie objętości produkcji bez konieczności ponownego projektowania narzędzi
Gdy niestandardowa matryca jest już gotowa, wytłaczanie aluminium skaluje się bezproblemowo od ilości próbnych do milionów części bez konieczności modyfikacji projektu ani ponoszenia kosztów ponownego wyposażenia. Prasa wytłaczająca radzi sobie z różnymi wydajnościami produkcyjnymi poprzez proste dostosowanie czasów cyklu i harmonogramów pracy prasy, co czyni ją idealną dla produktów o nieprzewidywalnych krzywych popytu lub sezonowych wahaniach objętości produkcji. Ta skalowalność zapewnia elastyczność produkcyjną, jakiej nie potrafi osiągnąć sztywna formowanie wtryskowe ani tłoczenie, umożliwiając szybką reakcję na okazje rynkowe bez finansowego obciążenia wynikającego z zakupu nowego wyposażenia.
Opłacalność wytłaczania aluminium poprawia się wraz ze wzrostem objętości produkcji, ponieważ stały koszt opracowania matrycy rozkłada się na większą liczbę elementów. Producentom planującym długoterminową produkcję udaje się negocjować korzystne poziomy cenowe na podstawie zaplanowanych objętości, podczas gdy te, które stają przed niepewnym popytem, mogą rozpocząć produkcję w mniejszych ilościach i zwiększać ją później bez dodatkowych kar. Ta elastyczność struktury kosztów czyni wytłaczanie aluminium szczególnie atrakcyjnym dla rynków, na których wymagania projektowe pozostają stabilne, ale objętości produkcji ulegają zmianie.
Właściwości materiału i optymalizacja wydajności
Wybór stopów aluminium do konkretnych zastosowań
Ekstruzja aluminium pozwala na stosowanie szerokiej gamy stopów, z których każdy jest zoptymalizowany pod kątem innych wymagań dotyczących wydajności. Seria 6063, 6061 oraz 6082 stanowi standard przemysłowy, oferując doskonałą równowagę między wytrzymałością, możliwością kształtowania i odpornością na korozję, podczas gdy specjalistyczne stopy, takie jak 7075, zapewniają wyższy stosunek wytrzymałości do masy w zastosowaniach lotniczych. Wybór odpowiedniego stopu aluminium ma bezpośredni wpływ na właściwości mechaniczne ekstruzji, przewodnictwo cieplne, obrabialność oraz cechy powierzchniowe po obróbce końcowej, umożliwiając inżynierom precyzyjne dopasowanie materiału do konkretnych wymagań aplikacji.
Opcje wykończenia powierzchni dalszym stopniem zwiększają wszechstranność profili aluminiowych wytłaczanych. Anodowanie, natrysk proszkowy oraz procesy konwersji chromowej zwiększają ochronę przed korozją w środowiskach morskich lub na zewnątrz budynków, podczas gdy specjalne wykończenia poprawiają atrakcyjność wizualną lub właściwości funkcjonalne, takie jak emisyjność cieplna. Połączenie odpowiedniego wyboru stopu i metod wykończenia zapewnia, że profile aluminiowe wytłaczane spełniają zarówno wymagania dotyczące wydajności konstrukcyjnej, jak i trwałości środowiskowej w wymagających zastosowaniach przemysłowych.
Integracja wydajności cieplnej i mechanicznej
Przewodnictwo cieplne aluminium czyni wytłaczanie niezwykle wartościowym w zastosowaniach związanych z zarządzaniem ciepłem, takich jak chłodniki, rozprowadzacze ciepła i systemy chłodzenia. Zintegrowane geometrie żeber, komory wewnętrzne oraz zoptymalizowane rozkłady grubości ścianek uzyskane dzięki projektowaniu matryc wytłaczarskich maksymalizują wydajność wymiany ciepła, jednoczesnie minimalizując zużycie materiału. Wydajność mechaniczna łączy się bezproblemowo z projektowaniem cieplnym, gdy profile wytłaczane są zaprojektowane tak, aby wytrzymywać zarówno obciążenia konstrukcyjne, jak i cykliczne zmiany temperatury, unikając przy tym pęknięć zmęczeniowych lub niestabilności wymiarowej.
Dodatkowa obróbka cieplna po ekstruzji dalszym stopniu poprawia właściwości mechaniczne, umożliwiając procesy starzenia wzmacniające materiał przy jednoczesnym zachowaniu precyzji wymiarowej. Ta kombinacja wewnętrznych właściwości materiału, optymalizacji geometrycznej oraz kontrolowanej obróbki cieplnej powoduje powstanie profili aluminiowych uzyskanych metodą ekstruzji, które przewyższają alternatywne rozwiązania w zastosowaniach wymagających jednoczesnego osiągnięcia redukcji masy, wysokiej wydajności termicznej oraz niezawodności konstrukcyjnej. Od elementów zawieszenia w pojazdach samochodowych, przez oprawy oświetlenia LED, po przemysłowe wymienniki ciepła — zoptymalizowana ekstruzja aluminium zapewnia mierzalne korzyści eksploatacyjne, które uzasadniają inwestycję w niestandardowe narzędzia i kontrolowane procesy produkcyjne.
Często zadawane pytania
Jakie cechy projektowe można włączyć bezpośrednio do profili aluminiowych uzyskanych metodą ekstruzji?
Ekstruzja aluminium pozwala na wytwarzanie profili o niemal dowolnym przekroju poprzecznym, który dopuszcza projekt matrycy – w tym kanałów wewnętrznych, części pustych, wbudowanych żeber, zmiennych grubości ścianek, gwintowanych wkładek oraz występów montażowych i złożonych, wielościanowych geometrii. Elementy, które w tradycyjnych metodach produkcji wymagałyby osobnego spawania, dokręcania lub dodatkowej obróbki skrawaniem, stają się integralnymi częściami profilu ekstrudowanego. Ta możliwość eliminuje etapy montażu, zmniejsza liczbę części i przynosi oszczędności kosztowe oraz masowe, które narastają wraz ze wzrostem objętości produkcji.
W jaki sposób ekstruzja aluminium porównuje się do innych metod produkcji przy wytwarzaniu złożonych elementów?
Ekstruzja aluminium zapewnia wyższą wydajność w porównaniu z metodami ubytkowymi, takimi jak frezowanie CNC, ponieważ wykorzystuje niemal całą ilość materiału wyjściowego i wytwarza elementy o kształcie bliskim gotowemu. W porównaniu z wtryskiwaniem tworzyw sztucznych ekstruzja aluminium pozwala spełniać wyższe wymagania dotyczące wydajności i ścisłe tolerancje wymiarowe przy jednoczesnym utrzymaniu niższych kosztów narzędzi i szybszych iteracjach prototypów. W porównaniu z alternatywami opartymi na spawaniu lub montażu, ekstruzja łączy wiele komponentów w pojedyncze, spójne konstrukcje, co zmniejsza nakład pracy i poprawia integralność strukturalną, umożliwiając przy tym geometrie projektowe, których nie da się osiągnąć w sposób niezawodny przy zastosowaniu złożonych zespołów.
Jaki jest typowy czas realizacji niestandardowych matryc do ekstruzji aluminium oraz serii produkcyjnych?
Projektowanie i produkcja niestandardowych matryc zwykle wymagają od 4 do 8 tygodni, w zależności od złożoności profilu i specyfikacji materiału. Gdy matryca staje się gotowa do pracy, czas realizacji zamówień na ekstruzję aluminium jest niezwykle krótki – dla zamówień średniej wielkości wynosi zazwyczaj od 2 do 4 tygodni. Połączenie szybkiego projektowania matryc i krótkich cykli produkcyjnych czyni ekstruzję aluminium idealnym rozwiązaniem dla zastosowań, w których kluczowe jest szybkie wprowadzenie produktu na rynek, umożliwiając producentom szybką weryfikację projektów oraz szybkie uruchomienie produkcji bez długotrwałych opóźnień ani dodatkowych kosztów przyspieszenia.
Spis treści
- Złożoność konstrukcji i elastyczność geometryczna
- Efektywność produkcji i zarządzanie kosztami
- Właściwości materiału i optymalizacja wydajności
-
Często zadawane pytania
- Jakie cechy projektowe można włączyć bezpośrednio do profili aluminiowych uzyskanych metodą ekstruzji?
- W jaki sposób ekstruzja aluminium porównuje się do innych metod produkcji przy wytwarzaniu złożonych elementów?
- Jaki jest typowy czas realizacji niestandardowych matryc do ekstruzji aluminium oraz serii produkcyjnych?