
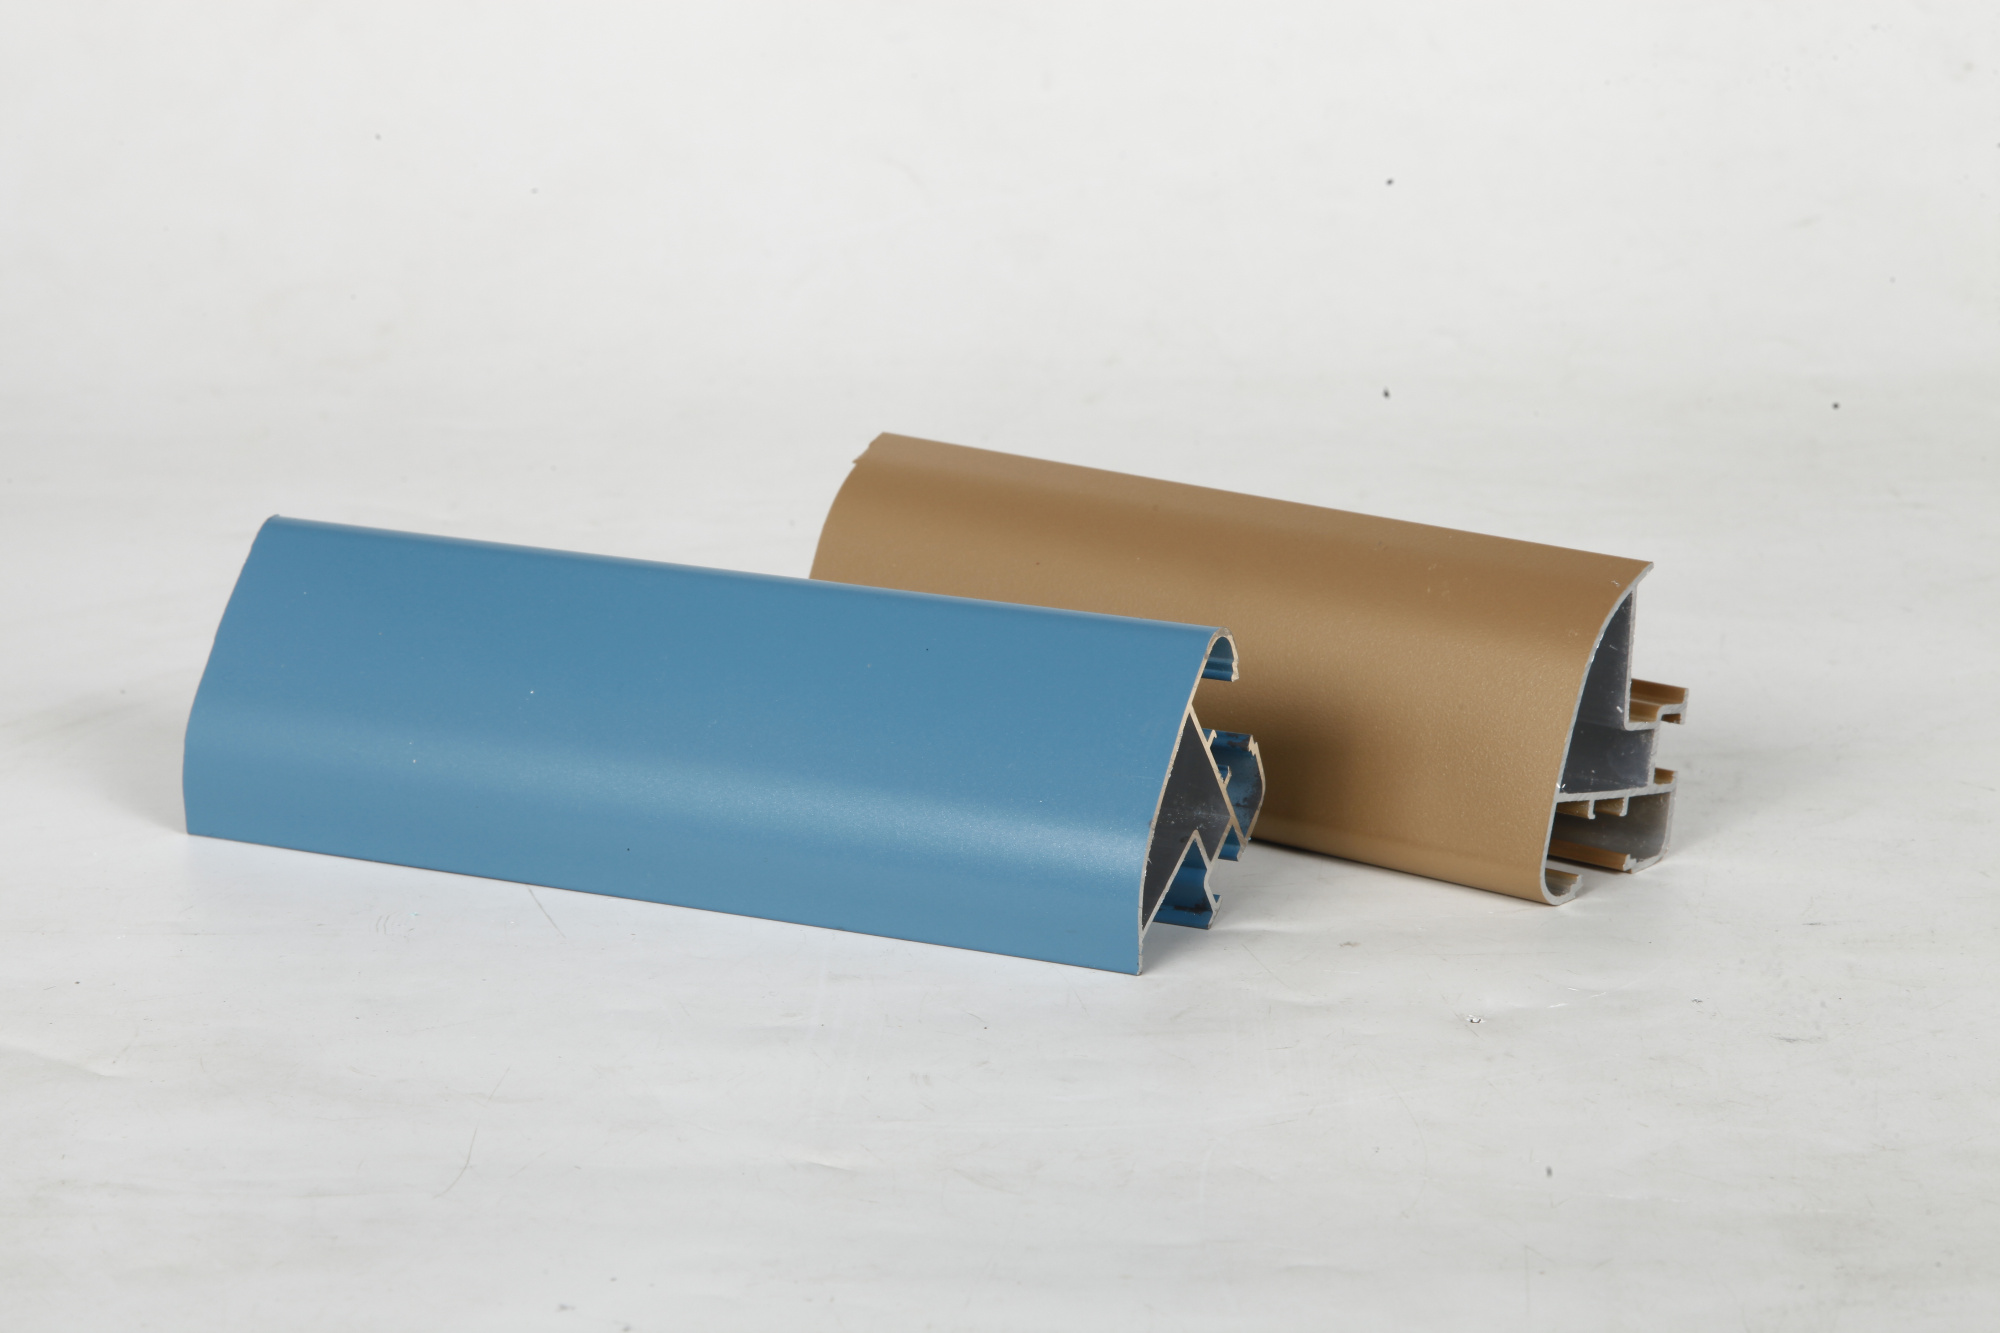
Memesan secara kustom ekstrusi Aluminium adalah keputusan kritis yang secara langsung memengaruhi jadwal manufaktur Anda, efisiensi biaya, dan kualitas akhir produk. Baik Anda sedang mengembangkan peralatan elektronik konsumen, peralatan industri, maupun komponen struktural, keputusan yang Anda ambil selama proses pemesanan akan berdampak pada seluruh alur kerja produksi Anda. Banyak produsen terburu-buru melakukan pemesanan tanpa benar-benar memahami dimensi teknis, finansial, dan logistik yang mengatur keberhasilan proyek ekstrusi khusus. Artikel ini memandu Anda melalui pertimbangan penting yang akan membantu Anda melakukan pemesanan secara lebih cerdas serta menghindari kesalahan mahal.

Sebelum memesan ekstrusi aluminium khusus, Anda harus memahami hubungan antara pemilihan tingkat bahan, kompleksitas geometris, toleransi dimensi, dan komitmen volume. Masing-masing faktor ini memiliki implikasi teknis dan finansial yang berbeda, dan mengabaikan bahkan satu saja dapat mengakibatkan penolakan komponen, keterlambatan produksi, atau biaya berlebih. Memahami dasar-dasar desain dan manufaktur ekstrusi aluminium akan memungkinkan Anda berkomunikasi secara efektif dengan pemasok serta mengambil keputusan pertukaran (trade-off) yang tepat sesuai dengan tujuan proyek dan batasan anggaran Anda.
Memahami Pemilihan Paduan Aluminium dan Persyaratan Bahan
Memilih Tingkat Aluminium yang Tepat untuk Aplikasi Anda
Jenis bahan ekstrusi aluminium yang Anda pilih secara mendasar menentukan sifat mekanis, ketahanan terhadap korosi, dan kemampuan pemesinan komponen jadi Anda. Jenis-jenis industri umum meliputi paduan aluminium 6061, 6063, 7075, dan 5052, masing-masing menawarkan profil kekuatan, konduktivitas termal, serta karakteristik permukaan yang berbeda. Untuk aplikasi yang memerlukan kekuatan tinggi dan ketahanan terhadap kelelahan material, ekstrusi aluminium 7075 cocok untuk industri dirgantara dan sektor kritis dari segi kinerja, meskipun harganya lebih mahal dan waktu pengerjaannya lebih lama. Sebaliknya, ekstrusi aluminium 6063 memberikan ketahanan korosi yang sangat baik serta daya tarik estetika untuk aplikasi arsitektural dan produk yang bersentuhan langsung dengan konsumen. Memahami kebutuhan fungsional Anda—manajemen termal, ketahanan kimia, kapasitas beban struktural, atau estetika permukaan—adalah hal penting sebelum menentukan jenis bahan.
Mengevaluasi Kondisi Temper dan Pilihan Perlakuan Panas
Profil ekstrusi aluminium tiba dalam berbagai kondisi temper yang secara signifikan memengaruhi kekuatan, daktilitas, dan kemudahan pengerjaannya. Temper T4 menawarkan kekuatan sedang dengan daktilitas baik, ideal ketika diperlukan pemesinan atau pembentukan pasca-ekstrusi. Temper T5, yang dicapai melalui penuaan buatan selama siklus pendinginan ekstrusi, memberikan kekuatan lebih tinggi tetapi daktilitas lebih rendah, dan umum digunakan dalam aplikasi struktural. Temper T6 menghasilkan kekuatan maksimum melalui perlakuan larutan (solution treatment) dan penuaan buatan, meskipun membatasi pengerjaan mekanis lanjutan. Saat memesan ekstrusi aluminium khusus, pastikan pemasok Anda mampu menyediakan kondisi temper spesifik yang dibutuhkan aplikasi Anda, serta verifikasi apakah perlakuan panas sekunder atau proses peredaman tegangan (stress-relief) tidak diperlukan di tahap selanjutnya—karena proses-proses tersebut menambah waktu dan biaya pada jadwal proyek Anda.
Spesifikasi Dimensi, Toleransi, dan Pertimbangan Desain
Mengelola Kompleksitas Penampang Melintang dan Ketebalan Dinding
Geometri penampang ekstrusi aluminium Anda secara langsung memengaruhi kelayakan teknis maupun aspek ekonomi pesanan Anda. Profil kompleks dengan dinding tipis, jari-jari tajam, atau fitur sempit memerlukan peralatan die yang lebih canggih serta kecepatan ekstrusi yang lebih lambat, sehingga menaikkan biaya per unit secara signifikan. Saat merancang profil ekstrusi aluminium Anda, upayakan ketebalan dinding yang konsisten di seluruh penampang guna mempromosikan aliran logam yang seragam dan mencegah cacat internal. Ketebalan dinding minimum umumnya berkisar antara 1,0 hingga 1,5 milimeter, tergantung pada jenis paduan dan ukuran penampang—meskipun nilai ini dapat bervariasi antar pemasok. Jika desain Anda mencakup fitur seperti rusuk internal, saluran, atau rongga tertutup, sampaikan kendala-kendala tersebut secara jelas selama tahap penawaran harga agar pemasok dapat menilai kelayakan teknis dan memberikan kutipan harga yang sesuai. Profil sederhana dan simetris dengan ketebalan dinding seragam akan lebih murah, lebih cepat dalam proses ekstrusi, serta mencapai toleransi yang lebih baik dibandingkan profil dengan geometri kompleks.
Menetapkan Toleransi Dimensi dan Kelurusan yang Realistis
Toleransi dimensi yang lebih ketat pada pesanan ekstrusi aluminium Anda secara langsung meningkatkan biaya manufaktur dan memperpanjang jadwal pengiriman. Toleransi industri standar untuk aluminium diekstrusi umumnya berkisar antara ±0,1 hingga ±0,2 inci, tergantung pada ukuran dan kompleksitas penampang. Jika aplikasi Anda benar-benar memerlukan toleransi yang lebih ketat, sebutkan secara jelas dan bersiaplah menghadapi harga premium; namun, banyak aplikasi berfungsi dengan baik dalam kisaran toleransi standar. Toleransi kelurusan juga merupakan dimensi kritis—kelengkungan dan lengkung dapat terjadi selama fase pendinginan proses ekstrusi, dan perbaikannya memerlukan peralatan pelurus tambahan serta tenaga kerja ekstra. Sebelum menetapkan spesifikasi ekstrusi aluminium Anda, evaluasi apakah toleransi standar memenuhi kebutuhan fungsional Anda, karena mengejar presisi yang tidak diperlukan akan membengkakkan biaya proyek tanpa memberikan nilai fungsional. Berkolaborasilah erat dengan pemasok Anda untuk memahami toleransi mana yang dapat mereka capai secara andal pada berbagai volume produksi.
Komitmen Volume, Biaya Perkakas, dan Perencanaan Waktu Tunggu
Memahami Kuantitas Pesanan Minimum dan Persyaratan Perkakas
Ekstrusi aluminium khusus memerlukan peralatan cetakan khusus, dan pembuatan cetakan tersebut menimbulkan biaya tetap yang signifikan—biaya ini ditutupi pemasok melalui harga per unit. Sebagian besar pemasok menetapkan jumlah pesanan minimum antara 100 hingga 1.000 unit, tergantung pada kompleksitas profil dan jadwal produksi mereka. Volume pesanan Anda secara langsung memengaruhi harga per unit; volume yang lebih besar menyebarkan biaya cetakan ke lebih banyak unit, sehingga menurunkan biaya per unit secara signifikan. Saat meminta penawaran harga untuk ekstrusi aluminium khusus, selalu tanyakan mengenai jumlah pesanan minimum, biaya cetakan, serta cara penetapan harga berdasarkan berbagai ambang volume. Jika pesanan awal Anda berada di bawah jumlah minimum umum, diskusikan apakah pemasok dapat menggabungkan profil Anda dengan cetakan yang sudah ada atau mengusulkan geometri yang lebih sederhana agar sesuai dengan perpustakaan cetakan yang telah tersedia. Memahami faktor-faktor ekonomi ini sejak awal mencegah kejutan tak terduga dan memungkinkan Anda bernegosiasi secara lebih efektif.
Perencanaan Waktu Tunggu dan Penjadwalan Produksi
Waktu tunggu untuk ekstrusi aluminium khusus biasanya berkisar antara 3 hingga 8 minggu, tergantung pada kompleksitas die, beban kerja pemasok, serta toleransi atau hasil permukaan yang diminta. Profil sederhana dari die yang sudah tersedia dapat dikirim dalam 2 hingga 3 minggu, sedangkan pesanan ekstrusi aluminium yang sangat spesifik atau kompleks dapat memakan waktu hingga 10 hingga 12 minggu. Jika Anda memerlukan pengiriman dipercepat, siapkan diri untuk biaya tambahan sebesar 20 hingga 50 persen atau lebih tinggi, namun ketersediaan tidak dapat dijamin. Mulailah merencanakan pesanan ekstrusi aluminium Anda jauh-jauh hari sebelum kebutuhan produksi Anda, dan sampaikan ekspektasi jadwal Anda kepada pemasok selama proses penawaran harga. Menyisipkan waktu cadangan dalam jadwal Anda melindungi Anda dari keterlambatan akibat inspeksi kualitas, perbaikan toleransi, atau logistik pengiriman. Memahami waktu tunggu khas untuk profil spesifik Anda memungkinkan Anda merencanakan jadwal manufaktur secara lebih akurat serta menghindari berhentinya jalur produksi yang mahal.
Standar Kualitas, Hasil Permukaan, dan Pemrosesan Pasca-Ekstrusi
Menentukan Jenis Permukaan Akhir dan Persyaratan Pemrosesan Sekunder
Permukaan ekstrusi aluminium keluar dari mesin ekstrusi dengan penampilan matte khas dan mungkin memiliki ketidakrataan permukaan ringan, perubahan warna oksida, atau bekas cetakan die. Jika aplikasi Anda memerlukan hasil akhir yang dipoles, anodized, atau dilapisi bubuk (powder-coated), proses sekunder ini akan menambah waktu dan biaya pesanan Anda. Anodizing memberikan perlindungan terhadap korosi serta peningkatan estetika, sehingga umum digunakan pada aplikasi ekstrusi aluminium untuk konsumen dan arsitektur. Pelapisan bubuk (powder coating) menawarkan ketahanan tinggi dan fleksibilitas warna untuk aplikasi industri serta di luar ruangan. Pemolesan atau media blasting menghilangkan ketidaksempurnaan permukaan dan dapat meningkatkan daya tarik visual. Saat memesan ekstrusi aluminium khusus, pastikan Anda mengklarifikasi kepada pemasok mengenai jenis hasil akhir yang sudah termasuk dalam harga penawaran dan mana yang tersedia sebagai layanan tambahan. Memastikan spesifikasi hasil akhir secara tertulis mencegah kesalahpahaman serta menjamin komponen jadi Anda memenuhi harapan estetika dan fungsional.
Memeriksa Sertifikasi Kualitas dan Jejak Bahan
Pemasok ekstrusi aluminium terkemuka menyediakan sertifikasi bahan, laporan inspeksi dimensi, dan dokumentasi pelacakan yang membuktikan kepatuhan terhadap standar yang ditentukan. Mohon salinan dokumen-dokumen ini selama proses kualifikasi, terutama untuk aplikasi kritis terhadap keselamatan, dirgantara, otomotif, atau medis—di mana asal-usul bahan tidak dapat dinegosiasikan. Tanyakan apakah pemasok Anda melakukan inspeksi artikel pertama (FAI) untuk profil baru, serta apakah mereka menyimpan data SPC (statistical process control) guna verifikasi kualitas berkelanjutan. Memahami proses jaminan kualitas pemasok Anda, akreditasi (ISO 9001, AS9100, atau standar khusus industri), serta kemampuan inspeksinya memberi Anda keyakinan terhadap komponen yang diterima. Untuk aplikasi bernilai tinggi atau kritis, alokasikan waktu dan sumber daya guna inspeksi masuk atau pengujian sampel demi memverifikasi bahwa ekstrusi aluminium yang dikirim memenuhi seluruh persyaratan spesifikasi sebelum diintegrasikan ke dalam produksi.
Tanya Jawab
Berapa kisaran biaya tipikal untuk pesanan ekstrusi aluminium khusus?
Harga ekstrusi aluminium khusus bergantung pada tingkat bahan, kompleksitas profil, volume pesanan, dan toleransi yang dibutuhkan. Profil sederhana dalam volume besar mungkin berharga USD 2–USD 5 per pon bahan, sedangkan ekstrusi aluminium khusus yang kompleks dengan toleransi ketat dapat mencapai USD 10–USD 20 per pon atau lebih tinggi. Biaya perkakas untuk cetakan baru biasanya berkisar antara USD 500 hingga USD 3.000, tergantung pada tingkat kompleksitasnya. Mohon ajukan kutipan rinci dari beberapa pemasok, lalu bandingkan total biaya per unit dalam berbagai skenario volume guna mengidentifikasi opsi paling ekonomis untuk aplikasi Anda.
Apakah saya boleh memodifikasi desain ekstrusi aluminium saya setelah pesanan ditempatkan?
Perubahan terhadap profil ekstrusi aluminium Anda setelah proses pembuatan die dimulai sangat mahal dan sering kali tidak mungkin dilakukan. Koreksi die mungkin mengharuskan pembuangan peralatan yang ada serta pembuatan pengganti, yang biayanya bisa melebihi biaya awal die dan menambah durasi pengiriman hingga berminggu-minggu. Selalu finalisasi dan kunci spesifikasi ekstrusi aluminium Anda sebelum mengonfirmasi pesanan. Berkolaborasilah dengan pemasok Anda selama tahap penawaran harga untuk memverifikasi kelayakan serta mengidentifikasi kemungkinan peningkatan desain yang dapat mengurangi biaya atau meningkatkan kemudahan produksi tanpa mengorbankan fungsionalitas.
Standar kualitas apa yang harus dipenuhi oleh pemasok ekstrusi aluminium saya?
Sertifikasi standar industri untuk pemasok ekstrusi aluminium mencakup ISO 9001 untuk manajemen mutu umum, kepatuhan ITAR untuk aplikasi dirgantara dan pertahanan, serta ISO 13849 untuk komponen kritis keselamatan. Pemasok otomotif harus memiliki sertifikasi IATF 16949 atau setara. Tanyakan kepada pemasok Anda mengenai akreditasi mereka, kemampuan inspeksi, prosedur pengujian bahan, dan riwayat tindakan perbaikan. Minta referensi dari pelanggan di industri Anda, serta tinjau laporan audit pihak ketiga guna menilai keandalan dan kematangan mutu sebelum menjalin hubungan jangka panjang.